Как сделать сварочный стол с пневмоприжимами?
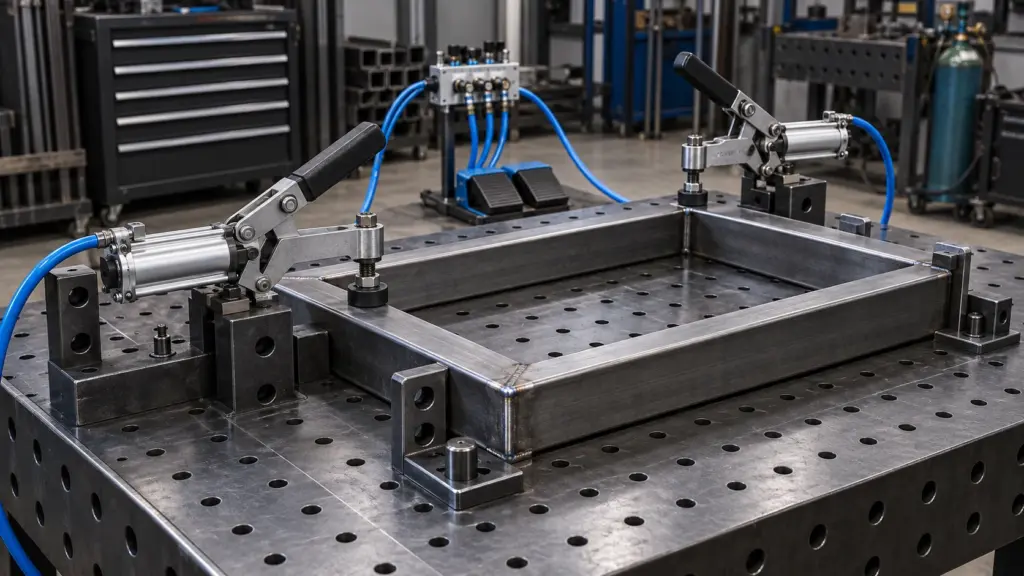
Сварочный стол своими руками — это рама с перфорированной столешницей и заземлённым контуром, на которой деталь фиксируют перед прихваткой шва. Винтовой прижим или струбцина держат деталь, но требуют свободной руки и каждый раз зажимаются с разным усилием. Пневматический прижим решает это: нажали педаль — деталь зафиксирована ровно тем же усилием, что и на предыдущей детали, а руки свободны для горелки и присадки.
Товары из статьи
Для плазмореза важна отдельная подготовка воздуха — фильтрация и осушение по тем же принципам.
Нормы, связывающей усилие фиксации с толщиной листа и длиной шва, мы не нашли; по допущению автора для тонколистового металла закладывают 500-2 000 Н на точку прижима. Цилиндр Ø25 мм при рабочем давлении 0,6 МПа с потерями 10 % (допущение) даёт напрямую только 265 Н — этого мало, поэтому прижим для сварочного стола почти всегда рычажный: шток на длинном плече, лапка на коротком, усилие растёт во столько же раз, во сколько падает ход лапки. Дальше в статье — вывод усилия, рычаг с учётом потерь, пневмосхема параллельного зажима педалью, безопасность при пропаже воздуха и спецификация.
🧮 Свой расчёт за минуту:
Введите диаметр цилиндра и давление в калькуляторе усилия цилиндра — проверите, хватает ли прижима на вашу деталь, не пересчитывая формулу вручную.
Содержание
- Из чего варят сварочный стол: рама, столешница, заземление
- Зачем на сварочном столе пневматический прижим, а не струбцина
- Усилие прижима для сварочного стола: сколько нужно для фиксации детали
- Выбор цилиндра: короткий ход и компактный корпус
- Рычажный прижим против прямого — выигрыш плеча
- Педаль и параллельный зажим нескольких точек одним распределителем
- Кондуктор — повторяемая геометрия от детали к детали
- Брызги и температура: где ставить цилиндр относительно шва
- Безопасность: пропажа воздуха, зона рук, педаль
- Спецификация прижима для сварочного стола
- Типичные ошибки сборки сварочного стола с пневмоприжимом
- Вопросы и ответы
- Прислать спецификацию на проверку
Из чего варят сварочный стол — рама, столешница, заземление?
Сварочный стол своими руками собирают из трёх узлов: рамы, столешницы и контура заземления. Раму варят из стального швеллера или профильной трубы 40×40-60×60 мм — она должна держать вес детали и усилие прижимов без прогиба, а не просто стоять на ножках. Ножки делают регулируемыми по высоте (винтовая опора или подпятник) — пол в мастерской редко бывает идеально ровным, а перекошенный стол уводит геометрию детали ещё до первого прихвата.
Столешницу чаще делают перфорированной — лист 8-12 мм с сеткой отверстий или резьбовых втулок под фиксаторы и прижимы (система на манер Siegmund/Fixtureworks, но металл и разметку варят сами). Перфорация даёт свободу: прижим или упор переставляют в любую точку сетки под конкретную деталь, а не привязываются к одному фиксированному месту, как на сплошном листе.
Защитное заземление и обратный провод сварочного тока — разные цепи. Сварочный ток уходит не в землю, а возвращается к аппарату по обратному проводу; его зажим ставят прямо на деталь или на столешницу рядом со швом и никогда — на пневмоарматуру или раму под цилиндром: если обратный ток случайно находит путь через шток или направляющую прижима, точка контакта нагревается и на металле остаётся питтинг — тот же эффект, что при сварке электродом. Это разбирается подробнее в разделе про брызги и температуру ниже.
Зачем на сварочном столе пневматический прижим, а не струбцина?
Винтовой прижим и струбцина держат деталь, но требуют свободную руку на каждый зажим и каждый раз затягиваются на глаз — усилие от детали к детали гуляет, а на длинном шве сварщик переставляет струбцину по ходу прихватки, теряя темп. Пневматический прижим для сварочного стола убирает обе проблемы: усилие задаёт цилиндр и давление в сети, оно повторяется от детали к детали без участия оператора, а управление педалью держит обе руки на горелке и присадочном материале.
Разница особенно заметна на серии одинаковых деталей: партия из 20 одинаковых уголков под прихватку с ручными струбцинами — это 20 раз «на глаз», партия с пневмоприжимом и кондуктором (раздел ниже) — 20 раз одно и то же нажатие педали.
Какой цилиндр выбрать — короткий ход и компактный корпус?
Усилие цилиндра считают как силу давления за вычетом потерь: F = p·A − R. Потери на трение уплотнений и утечки принимаем ≈10 % (допущение автора), то есть R = 0,1·p·A:
F = P × A × η
P— рабочее давление, МПа (0,6 МПа = 6 бар — типовая сеть цеха; у серии WAALPC SDA по таблице завода максимум 0,9 МПа)A— площадь поршня, мм² (A = π×(D/2)²)η— КПД цилиндра, 0,9 (допущение: потери на трение и утечки ≈10 %)F— усилие, Н
Для прижима на сварочном столе цилиндр берут компактный: серия SDA по карточке — тонкий цилиндр, длина, по карточке, примерно на 50 % меньше стандартного цилиндра ISO 15552 (сравнение имеет смысл от Ø32: меньших диаметров в ISO 15552 нет). Формат SDA фирменный, AirTAC, под ISO 21287 серия не подходит. На тесной раме сварочного стола, где рядом уже стоит столешница и заземляющий контур, это часто решает, влезет ли прижим вообще. Уплотнения серии — NBR, температура окружающей среды по карточке −5…+70 °C (это температура среды, а не защита от брызг — см. ниже).
Длина хода определяется рычагом: ход лапки = ход штока × L₂/L₁. При рычаге 3:1 лапка проходит втрое меньше штока — чтобы лапка поднималась над деталью на 10 мм, шток должен ходить 30 мм. Поэтому берём SDA-25-30-P-A (Ø25 мм, ход 30 мм, магнитное кольцо под датчик; датчик в комплект не входит). При 0,6 МПа и η = 0,9 он даёт напрямую:
F = 0,6 × 490,9 × 0,9 = 265,1 Н
Это меньше требуемых 700 Н примерно в 2,6 раза — прямой прижим таким цилиндром деталь не удержит. Следующий раздел разбирает, как рычаг закрывает разрыв.
Чем рычажный прижим лучше прямого — в чём выигрыш плеча?
Рычаг качается на оси: шток давит на конец длинного плеча L₁, лапка стоит на конце короткого плеча L₂. Моменты вокруг оси равны, поэтому выигрыш в усилии равен отношению длин плеч — как у гвоздодёра:
F_прижима = F_цилиндра × (L₁ / L₂) × η_рычага
Здесь L₁ — плечо от оси качения до штока, L₂ — от оси до прижимной лапки, η_рычага — потери в шарнирах (допущение 0,9). Плата за усиление — ход: лапка проходит путь в L₁/L₂ раз меньше штока. Если поставить плечи наоборот (шток у оси, лапка на дальнем конце), усилие на лапке упадёт во столько же раз.
листайте таблицу вбок →
| Схема | Усилие в точке прижима (Ø25, 0,6 МПа, η=0,9, η рычага=0,9) | Ход штока при ходе лапки 10 мм | Хватает на 700 Н? |
|---|---|---|---|
| Прямой прижим | 265 Н | 10 мм | нет, дефицит 435 Н |
| Рычаг 2:1 | 477 Н | 20 мм | нет, дефицит 223 Н |
| Рычаг 3:1 | 716 Н | 30 мм | формально да, запас ≈2 % — впритык |
| Рычаг 4:1 | 954 Н | 40 мм | да, запас ≈36 % |
Рычаг 3:1 на цилиндре Ø25 после потерь в шарнирах даёт ≈716 Н против требуемых 700 Н — запас около 2 %, на практике его нет. Для реального запаса берут рычаг 4:1 (SDA-25-40-P-A, ход лапки те же 10 мм) либо цилиндр большего диаметра: прямой Ø40 (F = 0,6×1 256,6×0,9 = 679 Н) почти закрывает 700 Н без рычага, а рычаг 2:1 на Ø40 даёт ≈1 222 Н, но такой цилиндр занимает больше места и стоит дороже. Дальше по тексту пример — рычаг 3:1 с ходом 30 мм; при рычаге 4:1 замените цилиндр на SDA-25-40-P-A.
Как зажать несколько точек одним распределителем с педалью?
Управление педалью — стандартное решение для сварочного стола: педаль FV320 (3/2, нормально закрытая, пружинный возврат, порт G1/4) стоит на полу и подаёт пилотный сигнал на главный распределитель, руки остаются на горелке и присадке. Педаль сама не гонит полный расход воздуха в цилиндры — она только переключает пилотную линию, а расход берёт на себя пневмоуправляемый распределитель 4A210-06 (5/2, моностабильный, пружинный возврат, порты G1/8): нажали педаль — распределитель переключился и подал воздух в прижимы; отпустили — пружина вернула золотник, прижимы разжались. По символу листа 4A в покое P→A, с пилотом P→B, поэтому линию прижима (поршневая полость) подключают к порту B, линию отвода (штоковая) — к порту A; если перепутать, лапки будут зажаты без педали и разожмутся при нажатии. Резьба порта управления 4A210 в карточке серии не указана — сверьте по паспорту.
Это значит, что прижим держит только пока педаль нажата: оператор стоит с ногой на педали всё время прихватки. Это осознанный выбор в пользу безопасности рук (отпустил педаль — прижим открылся), но утомительный на длинных прихватках. Бистабильный распределитель, который держит положение после отпускания педали, снимает нагрузку с ноги, но при возврате воздуха после аварии остаётся в положении «зажато» и захлопнет лапки на руке — подробности в разделе про безопасность.
Когда деталь держат в нескольких точках (два прижима по обе стороны шва — самый частый случай), воздух от одного распределителя разводят тройниками на параллельные ветки. Давление в статически связанных ветках одинаковое — следствие закона Паскаля для газа в сообщающихся полостях, а не особое свойство схемы.
А вот скорость подхода лапки в каждой ветке зависит от того, что стоит в ветке. На схеме ниже дроссели с обратным клапаном (поз. 6 и 7) стоят на общих линиях у распределителя — один на линию прижима, второй на линию отвода: они задают скорость обоих прижимов сразу и не выравнивают разницу между ними. Если требуется разная скорость у разных точек, дроссели ставят на каждый цилиндр отдельно. Дроссель JSC6-01 с обратным клапаном включают так, чтобы он дросселировал выпуск из цилиндра (направление — по стрелке на корпусе, проверьте по паспорту): противодавление в выходящей полости гасит скорость на всём такте, и лапка подходит к детали плавно. Без дросселя цилиндр разгоняется входным давлением на полный ход и бьёт лапкой по детали или по столешнице — типичная ошибка сборки.
Проверить свой случай: другой диаметр цилиндра или давление в сети — подставьте числа в калькулятор усилия цилиндра, плечи рычага и потери в шарнирах учтите вручную по формуле выше.
Как кондуктор даёт повторяемую геометрию от детали к детали?
Прижим фиксирует деталь по усилию, но не по геометрии — сам по себе он не гарантирует, что деталь легла на столешницу в том же месте, что и предыдущая. Эту задачу решает кондуктор: набор упоров, штифтов или направляющих уголков, закреплённых на перфорированной столешнице по разметке. Деталь заводят до упора в кондуктор, и только затем включают прижим — тогда каждая деталь партии встаёт на одно и то же место с одним и тем же усилием, а не «куда легла».
Для серии одинаковых деталей кондуктор экономит больше времени, чем сам пневмопривод: без него сварщик каждый раз выверяет положение по риске или на глаз, с ним — просто задвигает деталь в угол между упорами. Кондуктор не входит в спецификацию пневматики ниже — это сварная или болтовая оснастка под конкретную деталь, металл и крепёж которой считают отдельно под геометрию.
Где ставить цилиндр относительно шва из-за брызг и температуры?
У сварочного стола, в отличие от обычного зажимного приспособления, рядом с прижимом работает дуга — а значит, брызги расплавленного металла и излучаемое тепло. Уплотнения серии SDA — NBR, температура окружающей среды по карточке −5…+70 °C: это температура среды вокруг корпуса, а не защита от прямого попадания капли металла на шток или на уплотнение.
Капля брызг горячая точечно и ненадолго, но попав на шток, она может прожечь риску, а риска на штоке режет уплотнение при каждом ходе — отказ наступает не от нагрева всего цилиндра, а от механического повреждения в одной точке. Полиуретановая трубка ПУ от капель металла тоже не защищена: её прокладывают вне зоны брызг или закрывают.
Отсюда правила размещения. Первое — цилиндр прижима ставят не на прямой линии от дуги, а в стороне или под столешницей, так что рычаг (раздел выше) выносит лапку к шву, а корпус цилиндра и шток остаются вне зоны разлёта брызг. Второе — шток закрывают защитным чехлом (гармошка на металлическом каркасе); чехол ставят как отдельную деталь — в каталоге WAALPC для SDA чехла нет. Лапку и ось рычага делают из стали, а не из пластика.
Обратный провод сварочного контура — отдельная тема: ток не должен идти через цилиндр или его крепёж, только напрямую с детали или столешницы к аппарату. Корпус SDA — алюминий, через него ток идти не должен: изоляцию цилиндра от рамы проверяют мультиметром.
Как обеспечить безопасность — пропажа воздуха, зона рук, педаль, шум?
- Пропажа воздуха. Цилиндр SDA двустороннего действия без пружины: без воздуха усилие зажима исчезает, деталь остаётся под собственным весом и может сместиться или упасть — сварку сразу прекращают. Пневмозамки на схеме (поз. 10, 11) удерживают давление в камерах, но воздух уходит через внутренние неплотности, поэтому гарантированного времени удержания нет; замок — не механический фиксатор. Снимать деталь можно только после сброса камер узлами сброса (поз. 12, 13).
- Возврат воздуха. При возврате давления моностабильный распределитель остаётся в положении «отпущено» — прижимы сами не закроются, пока не нажата педаль. Поэтому перед открытием крана ввода педаль должна быть свободна, а руки — вне зоны лапок; плавный пуск (поз. 2) смягчает первый удар. Бистабильный распределитель после аварии может оказаться в положении «зажато» и захлопнуть лапки без команды — на сварочном столе его берут только с отдельной командой сброса в исходное положение при пуске.
- Пропажа напряжения. В пневмоприводе стола электрики нет; сварочный аппарат — отдельный контур и на прижимы не влияет.
- Зона рук. Лапка на рычаге давит с усилием порядка 700-950 Н — палец между лапкой и деталью получит травму. Рычаг и зону лапки закрывают ограждением или ограничивают ход до безопасного зазора; минимальные зазоры против защемления — по ISO 13854. Руки при зажиме держат вне зоны лапки; скорость подхода ограничивают дросселями.
- Педаль. Педаль закрывают скобой от случайного нажатия — иначе прижимы закроются на руке. В карточке FV320 защитная скоба не заявлена — ограждение педали изготавливают отдельно.
- Шум и пыль. Сброс воздуха на выпуске — короткие импульсы шума: глушители PSLB на выхлопные порты распределителя, при необходимости — защита слуха. Сварочный дым и шлифовальная пыль оседают на штоке — защитный чехол и фильтр воздуха у входа.
- Пусковая изоляция. Кран ввода с проушиной под замок и узлы сброса нужны, чтобы обслуживать стол без остаточного давления; по карточке серии HSV проушина и сброс воздуха за краном не указаны — уточняйте у изготовителя.
Как выглядит спецификация прижима для сварочного стола?
Комплект пневматики на две точки прижима (деталь держат с двух сторон шва), рычаг 3:1, ход цилиндра 30 мм (ход лапки 10 мм). Смета — только приводная часть и обвязка; кран ввода, плавный пуск, фильтр-регулятор, пневмозамки и узлы сброса со схемы сюда не включены (порты зависят от вашей магистрали, а у SDA-25 порты M5 — замки серии PCV в каталоге на резьбе G1/8 и выше, нужны переходники). Каждый артикул ведёт на карточку, цены — каталог. Выхлопные порты 4A210-06 по листу G1/8, у педали FV320 выхлоп тоже G1/8; резьбу порта управления распределителя сверьте по паспорту.
листайте таблицу вбок →
| Компонент | Артикул | Кол-во | Цена |
|---|---|---|---|
| Пневмоцилиндр компактный Ø25, ход 30 мм, магнитный поршень, порты M5 — 265 Н напрямую, ≈716 Н на рычаге 3:1 | SDA-25-30-P-A | 2 | 6 120 ₸ |
| Распределитель 5/2 пневмоуправляемый, моностабильный, пружинный возврат, G1/8 | 4A210-06 | 1 | 4 440 ₸ |
| Педаль 3/2 НЗ, G1/4 — пилотный пуск, руки свободны для горелки | FV320 | 1 | 8 220 ₸ |
| Дроссель с обратным клапаном Ø6, G1/8 — на порты A и B распределителя, гасит удар лапки | JSC6-01 | 2 | 660 ₸ |
| Глушитель G1/8 на выхлопные порты распределителя и выхлоп педали | PSLB-01 | 3 | 240 ₸ |
| Тройник цанговый Ø6 — линии прижима и отвода на два цилиндра, питание педали | PE06 | 3 | 330 ₸ |
| Фитинг прямой цанговый Ø6, M5 — в порты цилиндров | PC06-M5 | 4 | 270 ₸ |
| Фитинг прямой цанговый Ø6, G1/8 — подвод воздуха к распределителю | POC06-01 | 1 | 300 ₸ |
| Фитинг прямой цанговый Ø6, G1/4 — порты педали | PC06-02 | 2 | 400 ₸ |
| Трубка полиуретановая Ø6×4, за метр | PU0640 | 10 м | 250 ₸ |
Итог — сумма строк по текущим ценам из карточек. Каждая дополнительная точка прижима — это только ещё цилиндр SDA-25-30-P-A, два фитинга PC06-M5 и часть тройника: распределитель, педаль и глушители на вторую точку не повторяются, поэтому она обходится заметно дешевле первой. В смету не входят рама, столешница, кондуктор, рычаги, защитные чехлы, ограждения и заземляющий контур — это сварная конструкция под конкретную мастерскую. Компрессор и фильтр-регулятор не включены: короткие импульсы прижима не требуют отдельного расчёта ресивера, но чистый и сухой воздух (у SDA по карточке — фильтрация 40 мкм) нужен любому цилиндру.
Какие типичные ошибки бывают при сборке сварочного стола с пневмоприжимом?
Прижимают к тонкому листу самой столешницы, а не к жёсткой раме. Перфорированная столешница держит крепёж прижима, но лист 8-12 мм под сосредоточенным усилием 700-950 Н на малой площади опоры может прогибаться и «садиться» в точке крепления. Опору прижима крепят к раме или к усиленному месту столешницы, а не к произвольной точке перфорации.
Перекос рычага без направляющей. Если шток цилиндра принимает боковую нагрузку напрямую — от неточной подачи детали или от рычажного механизма — уплотнение изнашивается быстрее. Шток соединяют с рычагом шарнирно (вилка, палец), а не жёстко. Ресурс в неделях или месяцах не приводим: данных нет.
Ставят дроссели на подачу, а не на выпуск, или не ставят вовсе. Без дросселя на выпуске цилиндр разгоняется на полный ход входным давлением и лапка бьёт по детали или по столешнице — это не только риск для тонкого листа, но и разбитая геометрия кондуктора со временем.
Рычаг собран наоборот. Шток у оси, лапка на дальнем конце — усилие на лапке падает во столько же раз, во сколько должно было вырасти; проверяйте, что шток стоит на длинном плече.
Подключают обратный провод сварочного аппарата к раме рядом с цилиндром. Обратный сварочный ток, пошедший через резьбовые и подвижные соединения прижима, повреждает контактные точки питтингом — зажим обратного провода ставят на деталь или столешницу у шва, никогда на пневмоарматуру.
Берут бистабильный распределитель без команды сброса при пуске. Он запоминает положение: после пропажи и возврата воздуха лапки могут захлопнуться без команды. Моностабильный распределитель с пружинным возвратом после аварии остаётся в положении «отпущено» — цена вопроса: прижим держит, пока педаль нажата.
Какие вопросы чаще всего задают про сварочный стол с пневмоприжимами?
Хватит ли прямого пневмоцилиндра для прижима детали под сварку, без рычага?
Часто нет. Компактный цилиндр Ø25 мм при 0,6 МПа даёт напрямую только 265 Н, а типовая фиксация листа 2-3 мм по допущению статьи требует около 700 Н. Либо ставят рычаг 3:1 (≈716 Н после потерь в шарнирах, впритык) или 4:1 (≈954 Н), либо берут цилиндр большего диаметра — Ø40 мм даёт 679 Н напрямую, но занимает больше места.
Почему у прижимного цилиндра должен быть короткий ход?
Прижиму нужно только выбрать зазор до детали и создать усилие. Но при рычаге ход лапки в L₁/L₂ раз меньше хода штока: для 10 мм хода лапки при рычаге 3:1 нужен ход штока 30 мм. Компактный цилиндр SDA по карточке примерно на 50 % короче стандартного цилиндра ISO 15552 (сравнение от Ø32, Ø25 в этом стандарте нет) — на тесной раме это часто решающий фактор.
Не расплавит ли шток цилиндра брызгами металла при сварке?
Прямое попадание капли способно прожечь риску на штоке, а не просто нагреть уплотнение — диапазон окружающей температуры (по карточке SDA −5…+70 °C) тут не защита. Решение — расположение: цилиндр ставят в стороне от линии дуги (рычаг выносит лапку к шву) и закрывают шток защитным чехлом.
Почему давление в двух параллельных прижимах одинаковое, а скорость подхода — нет?
Давление в статически связанных ветках равно по закону Паскаля независимо от схемы. Скорость подхода лапки определяют дроссели: общий дроссель на линии задаёт скорость обоих прижимов вместе, дроссель на каждом цилиндре — каждого отдельно; при разной настройке один прижим долетит до детали раньше другого.
Что будет с зажимом при пропаже воздуха?
Цилиндр SDA двустороннего действия и пружины не имеет: без воздуха усилие зажима исчезает, деталь может сместиться. Пневмозамки удерживают давление в камерах ограниченное время из-за внутренних утечек, поэтому механическим фиксатором не считаются. При возврате воздуха моностабильный распределитель остаётся в положении «отпущено».
Нужен ли кондуктор, если деталь и так лежит на столешнице?
Для одной детали — не обязательно. Для партии одинаковых деталей кондуктор (упоры и штифты на перфорации) экономит время сильнее самого пневмопривода: без него положение каждой детали выверяют заново, с ним — просто задвигают в упор.
Сколько стоит собрать сварочный стол с пневмоприжимом своими руками?
Пневматическая часть на две точки прижима — сумма строк спецификации выше по текущим ценам из карточек; каждая дополнительная точка заметно дешевле первой (нужны только цилиндр, два фитинга и часть тройника). Рама, перфорированная столешница, рычаги, кондуктор, ограждения и заземляющий контур — отдельная статья расходов.
Подобрать по теме
Какие размеры по теме есть у нас?
Страницы с размерами, ценой и обозначениями других марок для серий из этой статьи: SDA-50-60, SDA-25-25, SDA-50-50, SDA-63-10.
Как прислать спецификацию на проверку?
Другая толщина листа, длина шва или число точек прижима — пришлите параметры (материал и толщину детали, длину шва, доступное давление в сети, число точек фиксации) на info@corneta.kz. Проверим расчёт усилия, подберём цилиндр и весь комплект пневматики под вашу задачу.
Автор: команда CORNETA.KZ. Занимаемся подбором промышленной пневматики и расчётом пневмоприводов. Числа в статье пересчитаны; допущения (потери 10 %, потери рычага, усилие 700 Н) помечены в тексте; артикулы и цены — из каталога.
Готовы собрать сварочный стол с пневмоприжимом?
Компактный цилиндр, распределитель, педаль, фитинги; подбор под вашу деталь и давление — по запросу.
Ещё по теме: артикулы, аналоги и статьи (16)
- Пневматический листогиб своими руками — расчёт усилия и подбор цилиндра
- Станок для клепки своими руками — тот же принцип прижима с педалью
- Пневматический домкрат — предел усилия пневматики
- Компактные цилиндры SDA — все типоразмеры
- 🧮 Калькулятор усилия цилиндра
- Станок для сетки рабицы: пневмоотсечка, загиб и усилие реза
- Пневмооснастка для гидроабразивной резки: прижим и подача
- Пневмоцилиндр SDA-32-20-P-A Ø32 ход 20
- Пневмоцилиндр SDA-12-50-P-A Ø12 ход 50
- Пневмоцилиндр SDA-50-30-P-A Ø50 ход 30
- Пневмоцилиндр SDA-50-50-P Ø50 ход 50
- Пневмоцилиндр SDA-50-90-P-A Ø50 ход 90
- совместимый аналог AirTAC SDA Ø25×30
- WAALPC SDA-80-10-P-A
- WAALPC SDA-25-10-P-A
- Карточка SDA-12-20-P
Пришлите список позиций — вернём варианты с ценами
Позициялар тізімін жіберіңіз — бағасымен нұсқаларды қайтарамыз
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Кестедегі артикулдер тізімін және санын қойыңыз — WAALPC біздің позицияларымызды таңдап, шот жібереміз. Қоңырау шалуға да болады: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр компактный тонкий SDA: 321 исполнение, Ø 12–100 мм, цена от 3 840 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: