Краткий ответ
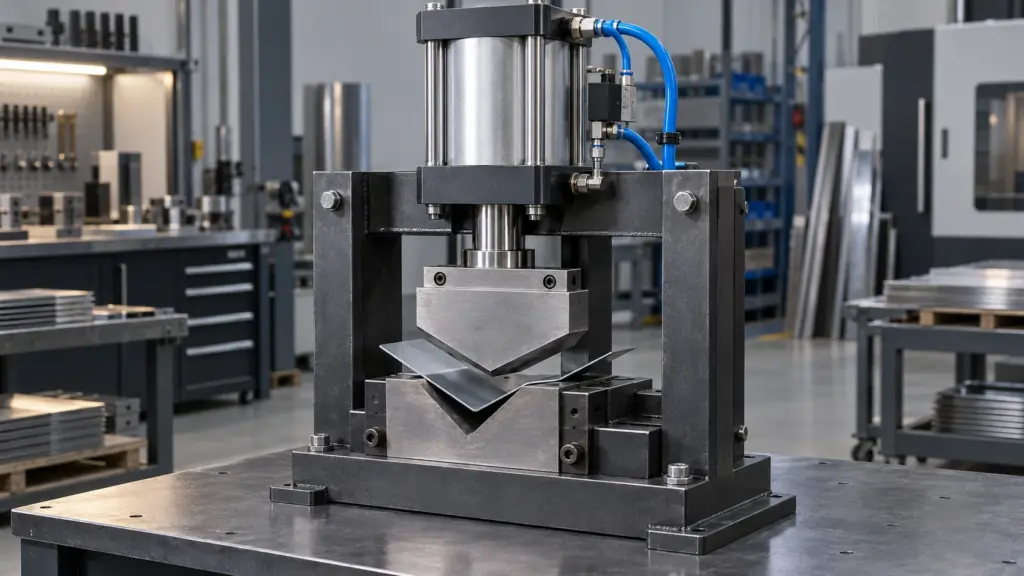
Пневматический листогиб своими руками собирается за один день из готовых узлов — цилиндр, распределитель, два пневмозамка, блок подготовки воздуха — примерно на 79 872 ₸. Гнёт сталь до 2 мм при длине линии гиба 50 мм. Рама, матрица и пуансон делаются отдельно, это сварка и механическая обработка.
Усилие воздушной V-гибки считается по формуле F = 1,42 · Rm · L · s² / V, где Rm — предел прочности материала, L — длина линии гиба, s — толщина листа, V — раскрытие матрицы. Для Ст3 толщиной 2 мм при длине гиба 50 мм при правильной матрице V = 16 мм получается 7 100 Н. Ближайший цилиндр, который это берёт при 6 бар, — Ø125 с усилием 7 363 Н, то есть запас всего 3,7 %: работать так нельзя, любое падение давления в сети роняет гиб. Растяните ту же линию до 100 мм — потребуется 14 200 Н, и Ø125 уже не тянет вообще.
Отсюда практический вывод, который редко пишут: прямая пневматика на 6 бар годится для тонкого листа и коротких линий гиба. Дальше начинается рычаг или гидравлика.
И сразу оговорка, из-за которой в сети гуляют неверные расчёты: в формулу входит длина линии гиба — размер вдоль паза матрицы. Полка (ширина отогнутого борта) на усилие не влияет вообще: хоть 10 мм, хоть 200 мм — считается только длина линии, по которой лист ломается.
Не сходится по усилию? Пришлите исходные данные — материал, толщину листа, длину линии гиба и давление в сети — на info@corneta.kz. Пересчитаем усилие и подберём цилиндр под ваш листогиб за один рабочий день.
Содержание
- Гибочный станок своими руками: какие бывают
- Отчего зависит усилие гибки
- Таблица усилий по толщинам и длине гиба
- Какой цилиндр это вытянет
- Пневматическая схема листогиба
- Безопасность: три узла
- Два исполнения: без электричества и с электричеством
- Спецификация: что купить на листогиб — 79 872 ₸
- Рама листогиба: что варить
- Компоновка самодельного листогиба
- Пять ошибок при сборке листогиба своими руками
- Вопросы и ответы
- Прислать спецификацию на проверку
Гибочный станок своими руками: какие бывают и почему пневматический
Гибочный станок своими руками собирают по одной из четырёх схем, и выбор схемы задаёт всё остальное — раму, привод, повторяемость угла.
- Ручной рычажный. Простейший листогиб: прижимная балка и поворотная траверса, усилие даёт рука через рычаг. Дёшево и варится за выходные, но угол зависит от того, с какой силой нажали, и гуляет от детали к детали.
- Поворотный (траверсный). Тот же принцип на длинной балке — хорош для длинных гибов тонкого листа. Усилие по-прежнему мускульное, а прижим на длине больше метра требует серьёзной балки.
- Вальцовый. Три вала, лист прокатывается между ними. Даёт радиус — обечайку, желоб, конус, — но угол 90° на нём не получить в принципе. Это другая операция.
- Прессовый на приводе. Пуансон идёт вниз в паз матрицы, усилие даёт цилиндр — пневматический или гидравлический. Рука в самой гибке не участвует.
Дальше в статье разобран четвёртый вариант — прессовый листогиб на пневмоцилиндре. Причин три. Угол повторяется, потому что ход пуансона ограничен упором, а не чувством руки. Цикл занимает около 2,5 с против примерно полутора минут, за которые ту же полку выгибают в тисках молотком и правят по угольнику. И руки при двуруком управлении физически находятся вне рабочей зоны.
Отчего зависит усилие гибки на листогибе
Формула короткая, но каждая буква в ней меняет результат в разы. Разберём по составляющим.

| Обозначение | Что это | Как влияет |
|---|---|---|
| F | Усилие гибки, Н | Что должен выдать цилиндр на штоке |
| Rm | Предел прочности материала, МПа | Ст3 ≈ 400 МПа. Нержавейка и легированные стали дают больше, алюминий — заметно меньше |
| L | Длина линии гиба, мм | Размер вдоль паза матрицы, а не ширина полки. Входит линейно: вдвое длиннее линия — вдвое больше усилие |
| s | Толщина листа, мм | В формуле стоит в квадрате, но см. оговорку ниже |
| V | Раскрытие матрицы, мм | В знаменателе. Шире раскрытие — легче гнуть, но больше радиус гиба |
| 1,42 | Коэффициент | Учитывает трение заготовки о кромки матрицы при протягивании в паз |
Рабочее правило подбора матрицы — V = 8s. Под лист 1 мм паз 8 мм, под 2 мм — 16 мм, под 3 мм — 24 мм. Это компромисс между усилием и внутренним радиусом гиба.
Квадрат толщины: когда он есть, а когда его нет
Здесь путаются почти все расчёты в сети. Если матрицу перенастраивают под каждую толщину по правилу V = 8s, одна степень толщины сокращается:
F = 1,42 · Rm · L · s² / (8s) = 1,42 · Rm · L · s / 8
То есть при сменной матрице усилие прямо пропорционально толщине. Переход с 2,0 мм на 1,5 мм снимает четверть нагрузки, на 1,0 мм — половину. Проверяется по таблице ниже: длина гиба 100 мм, лист 1 мм — 7 100 Н, лист 2 мм — 14 200 Н, ровно вдвое.
Квадрат включается тогда, когда матрица остаётся одна и та же — например, паз 8 мм под лист 1 мм, а гнут в него двойку. Тогда V в знаменателе не растёт, s² работает в полную силу, и усилие подскакивает вчетверо: 3 550 Н против 14 200 Н при той же длине гиба 50 мм. Это самый частый способ сломать самодельный станок — положить лист толще, чем рассчитана матрица.
Отдельная поправка: для ржавого или горячекатаного листа с окалиной прибавляйте 10–15 % к расчётному усилию. Окалина увеличивает трение о кромки матрицы, коэффициент 1,42 её не покрывает.
Таблица усилий по толщинам и длине гиба
По этой таблице подбирают привод станка, не считая формулу каждый раз. Сталь Ст3, Rm = 400 МПа, матрица подобрана по правилу V = 8s. Значения в ньютонах.
| Толщина | V матрицы | L = 30 мм | L = 50 мм | L = 100 мм | L = 150 мм | L = 200 мм |
|---|---|---|---|---|---|---|
| 0,8 мм | 6,4 мм | 1 704 | 2 840 | 5 680 | 8 520 | 11 360 |
| 1,0 мм | 8 мм | 2 130 | 3 550 | 7 100 | 10 650 | 14 200 |
| 1,5 мм | 12 мм | 3 195 | 5 325 | 10 650 | 15 975 | 21 300 |
| 2,0 мм | 16 мм | 4 260 | 7 100 | 14 200 | 21 300 | 28 400 |
| 2,5 мм | 20 мм | 5 325 | 8 875 | 17 750 | 26 625 | 35 500 |
| 3,0 мм | 24 мм | 6 390 | 10 650 | 21 300 | 31 950 | 42 600 |
Порядок работы с таблицей:
- Найдите клетку на пересечении своей толщины и длины линии гиба.
- Добавьте к числу 30 % запаса. Запас закрывает просадку давления в сети, износ уплотнений, разброс марки стали и трение направляющих.
- С полученным числом идите в таблицу цилиндров следующего раздела и берите ближайший диаметр, который его перекрывает.
- Из колонки «V матрицы» возьмите раскрытие паза — матрицу надо изготовить именно под эту толщину.
Какой цилиндр это вытянет
Толкающее усилие пневмоцилиндра считается элементарно: F = P · A, где A = πD²/4 — площадь поршня. При сетевом давлении 6 бар (0,6 МПа) ряд выглядит так.
| Диаметр поршня | Площадь | Усилие при 6 бар |
|---|---|---|
| Ø32 | 804 мм² | 483 Н |
| Ø40 | 1 257 мм² | 754 Н |
| Ø50 | 1 963 мм² | 1 178 Н |
| Ø63 | 3 117 мм² | 1 870 Н |
| Ø80 | 5 027 мм² | 3 016 Н |
| Ø100 | 7 854 мм² | 4 712 Н |
| Ø125 | 12 272 мм² | 7 363 Н |
Обратный ход слабее прямого. На возврате давление действует на кольцевую площадь — из площади поршня вычитается площадь штока. У Ø50 со штоком Ø20 это 1 178 Н толкающего против 989 Н тянущего, минус 16 %. Для листогиба это не критично — возврат идёт вхолостую, гнёт только прямой ход. Но если пуансон закусит в матрице, вытягивать его будет именно ослабленное усилие.
Потолок прямой пневматики. Ø125 — практический предел бытовой линии: 7 363 Н. Ряд на этом не кончается: Ø160 даёт 12 064 Н (площадь 20 106 мм²), Ø200 — 18 850 Н (31 416 мм²). Эти диаметры существуют и продаются, но требуют магистрали крупного сечения, компрессора другого класса и стоят уже как заметная часть станка, а не как дешёвый узел. Лист 2 мм при длине линии гиба 100 мм требует 14 200 Н — Ø160 здесь не тянет, нужен Ø200 (18 850 Н, запас 33 %).
Правило подбора одно: запас не менее 30 % над расчётным усилием. Упёрлись в потолок — есть три выхода.
- Укоротить линию гиба. L входит линейно: сократили линию вдвое — усилие упало вдвое. Длинную деталь можно гнуть за два прохода, если позволяет геометрия.
- Взять лист тоньше. При сменной матрице зависимость тоже линейная: 2,0 мм → 1,5 мм снимает четверть нагрузки, 2,0 → 1,0 мм — половину.
- Поставить рычаг. Плечо 1:3 превращает Ø63 (1 870 Н) в 5 610 Н на пуансоне. Расплата честная — ход пуансона становится втрое короче хода штока, и на 20 мм рабочего хода нужен цилиндр с ходом 60 мм. Плюс рама и ось рычага должны держать эту нагрузку, а не гнуться сами.
Готовые круглые пневмоцилиндры серии SC в диаметрах от Ø32 до Ø125 — в разделе пневмоцилиндры SC. Там же ходы и цены.
Пример расчёта на нашем цилиндре
Задача: гнуть Ст3 толщиной 2 мм, длина линии гиба 50 мм, угол 90°.
- Матрица. V = 8 · 2 = 16 мм. Паз изготавливаем под 16 мм.
- Усилие. F = 1,42 · 400 · 50 · 2² / 16 = 7 100 Н. Совпадает с клеткой таблицы.
- Запас 30 %. 7 100 · 1,3 = 9 230 Н — вот что мы хотим видеть на штоке.
- Подбор. Ближайший цилиндр — SC-125-50 (Ø125, ход 50 мм), 7 363 Н, 37 440 ₸.
И здесь надо сказать прямо: 7 363 Н против требуемых 7 100 Н — это запас 3,7 %, а не 30 %. Станок будет гнуть на стенде и откажется гнуть в цеху, когда компрессор просядет до 5,5 бар или лист придёт с окалиной. Требуемые 9 230 Н прямой пневматикой на 6 бар взять можно, но не диаметром Ø125: следующий по ряду Ø160 даёт 12 064 Н и перекрывает расчёт с запасом 31 %. Расплата — другая весовая категория: цилиндр дороже, порты крупнее, магистраль и компрессор под него нужны серьёзнее.
Если Ø160 в бюджет не встаёт, есть два честных решения на том, что уже есть:
- Сократить длину линии гиба до 40 мм. Тогда F = 5 680 Н, а SC-125-50 даёт 7 363 Н — запас 29,6 %. Это рабочая конфигурация.
- Оставить линию гиба 50 мм и поставить рычаг 1:3. Ø63 здесь не спасает: 1 870 · 3 = 5 610 Н против требуемых с запасом 9 230 Н — мало. Считать надо от Ø100: 4 712 · 3 = 14 136 Н, запас почти двукратный, цилиндр SC-100-100 стоит 22 860 ₸ против 37 440 ₸ за SC-125-50 — в 1,6 раза дешевле. Цена решения — рама под рычаг и ход штока втрое больше рабочего.
Вариант с рычагом выигрывает и по деньгам, и по запасу. В расчёте ниже мы всё же оставляем прямую схему с Ø125 — она проще в изготовлении, а длина линии гиба 40 мм закрывает большинство бытовых задач.
Пневматическая схема листогиба
Схема разбирается по ходу воздуха — от ввода в станок до штока. Каждый узел стоит там, где стоит, по конкретной причине.
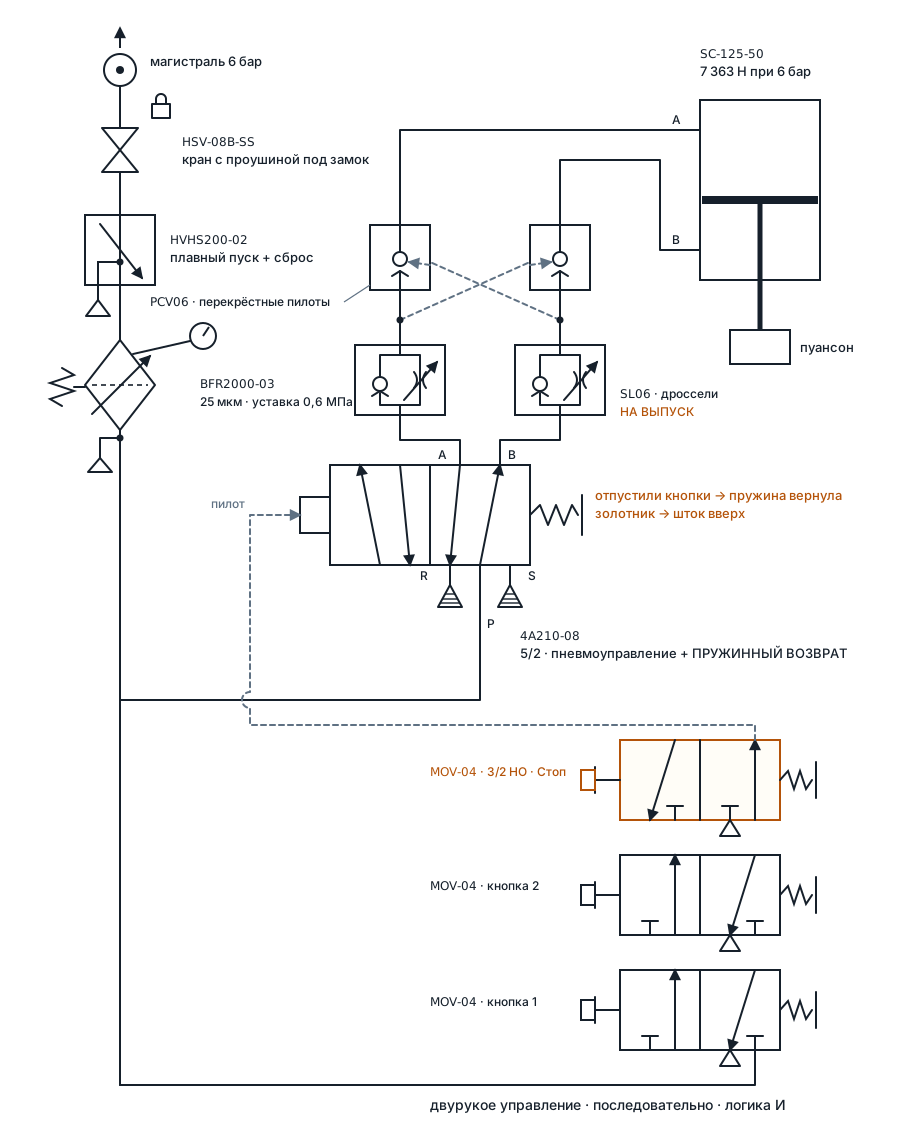
HSV-08B-SS — запорный кран с проушиной, 2 292 ₸. Стоит первым, сразу на вводе. Отсекает станок от магистрали одним движением, а проушина принимает навесной замок — без этого блокировка при обслуживании превращается в устную договорённость. Типоразмеры — в разделе запорные краны HSV.
HVHS200-02 — клапан плавного пуска со сбросом, 10 446 ₸. При подаче воздуха давление в станке нарастает постепенно, а не ударом. Без него первое же открытие крана швыряет пуансон вниз с полным усилием, если распределитель случайно остался в рабочем положении. Второе назначение — при выключении клапан стравливает остаточное давление из линии, и станок остаётся действительно обесточенным по воздуху.
BFR2000-03 — фильтр-регулятор с манометром, 25 мкм, 6 222 ₸. Фильтр снимает конденсат и окалину из магистрали — это ресурс уплотнений цилиндра и распределителя. Регулятор задаёт уставку 0,6 МПа, манометр показывает, что она держится: весь расчёт усилия построен именно на этом давлении, и контроль по стрелке — единственный способ понять, почему станок вдруг перестал догибать. Ряд типоразмеров — фильтры-регуляторы BFR.
4A210-08 — распределитель 5/2 с односторонним пневмоуправлением и пружинным возвратом, G1/4, 3 840 ₸. Пять линий, два положения: подаёт воздух попеременно в переднюю и заднюю камеры цилиндра. Управление пневматическое, а не электромагнитное — в станке нет ни одного провода, вся логика воздушная. Пилотный сигнал приходит от кнопочных клапанов. Аналоги и типоразмеры — в разделе распределители серии 4A.
Исполнение здесь важнее модели. Распределитель обязан быть моностабильным — один пилот и пружина. Отпустили кнопки → пилот стравлен → пружина вернула золотник → шток пошёл вверх. Бистабильный (два пилота, без пружины, например 4A220) в листогибе ставить нельзя: он запоминает последнее положение. Сняли сигнал — золотник остался где стоял, оператор отпустил обе кнопки, а пуансон продолжает идти вниз. Двурукое управление при таком распределителе не защищает ни от чего: кнопки отпущены, машина работает.
Почему в других машинах наоборот. Тот же вопрос в захвате решается противоположно:
захват держит деталь → сигнал снят → должен ДЕРЖАТЬ  → бистабильный
пресс давит на деталь → сигнал снят → должен ОТПУСТИТЬ → моностабильный
Исполнение вытекает из одного вопроса: что должно случиться, когда всё выключится. Для захвата потеря сигнала не должна ронять деталь — там бистабильный верен. Для пресса потеря сигнала обязана снимать усилие. Приёмы схемы (двурукое, замки, дроссели на выпуск) переносятся между машинами почти без изменений, а исполнение распределителя — нет, его выбирают каждый раз заново.
PCV06 ×2 — управляемые обратные клапаны (пневмозамки), 6 714 ₸ за штуку. Ставятся непосредственно на порты цилиндра, не рядом с распределителем. Механика разобрана в разделе о безопасности, весь ряд — в пневмозамках PCV.
SL06-M5 ×2 — дроссели с обратным клапаном, 480 ₸ за штуку. Регулируют скорость. Ставятся на выпуск: воздух входит в камеру свободно, а выходит из противоположной через дроссель. Цанговые размеры — в разделе дроссели SL.
PSLB-02 ×2 — глушители на порты R и S, 120 ₸ за штуку. Выхлоп пневмоцилиндра Ø125 без глушителя даёт хлопок под 100 дБ. Глушитель гасит шум и заодно не пускает пыль в порты выхлопа.
Почему дроссель на выпуске, а не на впуске
Разница принципиальная. Если задросселировать впуск, воздух поступает в рабочую камеру медленно, а противоположная камера опорожняется свободно. Поршень трогается, как только давление преодолело трение покоя, тут же проскакивает вперёд по инерции, давление в камере падает, поршень останавливается и ждёт, пока камера наполнится. Дальше цикл повторяется. Ход получается рывками, скорость нестабильна, а на гибке это означает удар пуансона по листу вместо продавливания.
При дросселировании выпуска рабочая камера наполняется мгновенно и на полное давление, а противоположная камера выпускает воздух через дроссель и работает воздушной подушкой. Поршень оказывается зажат между полным давлением сзади и управляемым противодавлением спереди — он идёт плавно и держит заданную скорость под меняющейся нагрузкой. Именно это и нужно, когда пуансон входит в лист и нагрузка скачком вырастает.
Оба дросселя настраиваются раздельно: один задаёт скорость рабочего хода, второй — возврата.
Безопасность: три узла
Пуансон, идущий вниз с усилием 7 363 Н, не различает лист и палец. Три узла ниже — не опция, а условие, при котором самодельным станком вообще можно пользоваться.
а) Двурукое управление
Два кнопочных клапана MOV-04 (3/2, нормально закрытые, пружинный возврат) включаются последовательно: выход первого идёт на вход второго, выход второго — на пилот распределителя. Воздух доходит до пилота, только когда нажаты обе кнопки. Это логика «и».
Частая ошибка — собрать кнопки параллельно через тройник. Тогда получается логика «или»: сработает любая одна, а вторая рука свободна и лежит под пуансоном. Схема выглядит так же, стоит столько же и не защищает ни от чего.
Три требования к исполнению:
- Разнос кнопок не менее 550 мм между центрами — чтобы одной рукой, локтем или предплечьем до второй кнопки было не дотянуться.
- Кнопки не должны фиксироваться. Только пружинный возврат, никаких грибков с защёлкой и колпачков, которые можно примотать изолентой. Кнопка с фиксацией превращает двурукое управление в обычный пуск за секунду.
- Третья кнопка — «Стоп», и она другого исполнения. Разбор ниже.
«Стоп» нельзя собрать на нормально закрытом клапане. Это самая частая ошибка в самодельных схемах: третий MOV-04 (3/2 НЗ) ставят «на сброс», а он физически не может ничего сбросить — у нормально закрытого клапана нажатие подаёт воздух, а не стравливает.
Правильно так: «Стоп» — клапан 3/2 нормально ОТКРЫТЫЙ, включённый в разрыв пилотной линии третьим по счёту, после обеих кнопок пуска. В покое он пропускает пилотный сигнал к распределителю. Нажали — линия разорвана, остаток пилота стравлен через выхлоп самого клапана, пружина распределителя вернула золотник, шток пошёл вверх. Кнопку ставят там, где до неё дотянется и оператор, и человек, стоящий рядом со станком.
Нормально открытое исполнение MOV идёт с поставкой от 2 недель. Запасной путь честнее назвать сразу: грибковая кнопка с фиксацией, врезанная в линию подачи перед кнопками пуска. Работает — нажали, воздух к кнопкам не идёт, пилот стравливается через выхлоп кнопочных клапанов. Но пользоваться ею менее удобно: чтобы продолжить работу, грибок надо повернуть и вытянуть, тогда как нормально открытый клапан отпускается сам. Ряд кнопочных клапанов — в разделе кнопочные распределители MOV.
б) Пневмозамки PCV06 с перекрёстными пилотами
Два управляемых обратных клапана на подводах цилиндра. Пилотная линия каждого подключена к линии противоположного подвода — отсюда «перекрёстные». Механика по шагам:
- Рабочий ход. Распределитель подаёт давление в заднюю камеру. Воздух проходит через свой замок свободно (обратный клапан пропускает в сторону цилиндра) и одновременно через пилотную линию открывает второй замок — тот, что стоит на передней камере. Передняя камера получает возможность выпустить воздух. Шток идёт вниз.
- Возврат. Всё зеркально: давление приходит в переднюю камеру, её замок пропускает воздух, пилот открывает замок задней камеры на выпуск.
- Обрыв шланга или пропажа воздуха. Давление в пилотных линиях исчезает, оба замка закрываются. Воздух заперт в обеих камерах, шток остаётся на месте. Пуансон не падает.
Два ограничения, о которых надо знать честно.
Воздух сжимаем. Запертая камера — это не гидравлический замок и не механический упор. Под весом подвижной части и пуансона запертый объём просядет на миллиметры, прежде чем давление уравновесит нагрузку. Пневмозамок гарантирует, что пуансон не рухнет; он не гарантирует, что пуансон не сдвинется вовсе. Под удерживаемый замками пуансон руки не лезут. Для работы под ним ставится механический упор — штырь, скоба, клин.
Замок обязан стоять на цилиндре. Ввинчиваться прямо в порт или соединяться коротким жёстким ниппелем. Если между замком и цилиндром метр полиуретановой трубки, то при обрыве магистрали замок запрёт свою линию, но растянутый под давлением полиуретан начнёт отдавать воздух, и шток пойдёт вниз ровно на объём этой трубки. Защита превращается в замедление.
в) Блокировка при обслуживании
Замена матрицы, регулировка дросселей, любое действие внутри рабочей зоны — строго в таком порядке:
- Закрыть запорный кран HSV-08B-SS на вводе и сразу повесить на проушину навесной замок, ключ — себе в карман.
- Сбросить остаточное давление линии через HVHS200-02 и убедиться по манометру BFR2000-03, что стрелка на нуле.
- Разрядить камеры цилиндра — открыть краны сброса на подводах. Это отдельный шаг, и пропускать его нельзя: пневмозамки PCV06 при пропаже давления запирают обе камеры, и воздух остаётся в них под рабочим давлением, хотя магистраль уже пуста и манометр показывает ноль.
- Поставить механический упор под траверсу — деревянный брус, стальную подставку, клин. Пневмозамок упор не заменяет: воздух сжимаем, а разряженные камеры не держат вообще ничего.
- Нажать кнопки пуска и убедиться, что станок не двинулся. Только после этого лезть в рабочую зону.
Шаг с замком не декоративный: он отвечает на вопрос «а если кто-то откроет кран, пока я меняю матрицу». Ключ один и лежит в кармане того, кто работает внутри.
Ошибка старых инструкций — шаг «проверить рукой, что шток свободно ходит». В схеме с пневмозамками шток ходить и не должен: после перекрытия воздуха замки держат камеры запертыми. Свободный ход штока здесь означает не безопасность, а неисправный замок.
Предупреждение. Самодельный листогиб не сертифицирован и не имеет декларации соответствия. Пока вы гнёте на нём собственные детали в собственном гараже — это ваша ответственность и ваш риск. Как только за станок встаёт наёмный сотрудник, требуется паспорт оборудования, оценка профессиональных рисков рабочего места и инструктаж под подпись. Ни один набор пневмоаппаратуры этого не заменяет.
Счёт по узлам безопасности: две кнопки MOV-04 и клапан «Стоп» 3/2 НО (3 шт.), два PCV06 (по 6 714 ₸ за штуку), кран HSV-08B-SS (2 292 ₸) и клапан плавного пуска HVHS200-02 (10 446 ₸).
Два исполнения: без электричества и с электричеством
Схема выше собрана полностью на воздухе. Это не единственный путь: тот же станок делают электропневматическим, заменив распределитель и кнопки. Разница не в цене — она копеечная, — а в том, где станок будет стоять и что от него потребуется.
Вариант А — чисто пневматический
Распределитель 4A210-08 с пневмоуправлением и пружинным возвратом, 3 840 ₸. Кнопки — MOV-04 (3/2 НЗ, пружинный возврат), 3 840 ₸ за штуку, две штуки последовательно. «Стоп» — клапан 3/2 НО в разрыв пилотной линии. Проводов в станке нет ни одного.
Где уместен: рядом нет розетки; влажный или пыльный цех; взрывоопасная зона, где электрику надо согласовывать; счётчик циклов не нужен.
Плюсы: отказа «залипший контакт» физически не существует; станок не оживает сам при подаче питания после аварии, потому что питания нет; ремонт делает слесарь, электрик не нужен.
Минусы: нет счёта деталей, нет автоцикла, длинные пилотные линии заметно замедляют отклик распределителя.
Вариант Б — электропневматический
Распределитель 4V210-08 — электромагнитный 5/2, тоже моностабильный, с пружинным возвратом. Исполнения по напряжению катушки: DC24V, DC12V, AC220V, AC110V, AC36V. Для станка берут DC24V — безопасное напряжение на пульте, куда оператор кладёт руки; цена 4 200 ₸. Ряд — в разделе распределители 4V.
Кнопки — электрические: две с самовозвратом и грибок «Стоп» с фиксацией. В нашем каталоге их нет, покупаются отдельно.
Реле безопасности двурукого управления обязательно. Без него электрическая схема хуже пневматической, а не лучше: контакт кнопки может залипнуть, и «двурукое» превратится в однорукое молча, без внешних признаков. Реле следит за тем, что обе кнопки нажаты с разбросом не более долей секунды и что обе отпускались перед новым циклом.
Где уместен: цех с автоматикой; нужен счётчик циклов; автоподача заготовки; связь с другим оборудованием.
Плюсы: счёт деталей, автоцикл, диагностика, дистанционный останов.
Минусы: нужен щит и электрик; появляется отказ «залипший контакт»; после аварии при подаче питания схема может ожить сама — требуется ручной сброс.
Что не меняется в обоих вариантах
- Подготовка воздуха: HSV-08B-SS → HVHS200-02 → BFR2000-03.
- Пневмозамки PCV06 ×2 на портах цилиндра.
- Дроссели на выпуск, по одному на линию.
- Глушители на портах R и S.
- Механический упор под траверсу при любом обслуживании.
Отдельно о замках в варианте Б. Электрика не отменяет пневмозамки, а требует их так же. Пропало питание — клапан обесточен, пружина вернула золотник, но воздух в камерах цилиндра держат именно замки. Обесточенный распределитель сам по себе пуансон не удержит. Схема без PCV06 «с электричеством» опаснее ровно настолько же, насколько без него.
| Признак | Вариант А (пневматика) | Вариант Б (электропневматика) |
|---|---|---|
| Распределитель | 4A210-08, 3 840 ₸ | 4V210-08-DC24V, 4 920 ₸ |
| Кнопки | MOV-04, пневматические | Электрические + реле безопасности |
| Нужен щит | Нет | Да |
| Счёт циклов | Нет | Да |
| Работа без розетки | Да | Нет |
| Отказ «залипший контакт» | Невозможен | Возможен, нужно реле |
| Ремонт | Слесарь | Электрик |
| Пневмозамки PCV06 | Обязательны | Обязательны так же |
Спецификация ниже собрана по варианту А. Чтобы получить вариант Б, из неё убирают распределитель 4A210-08 и две кнопки MOV-04, ставят 4V210-08-DC24V за 4 920 ₸, а щит, электрические кнопки и реле безопасности считают отдельно — это уже не пневматика.
Спецификация: что купить на листогиб — 79 872 ₸
Комплект пневматики под прямую схему с цилиндром Ø125. Каждый артикул ведёт на карточку с типоразмерами. Цены реестра.
| Артикул | Наименование | Кол-во | Цена | |
|---|---|---|---|---|
| SC-125-50 | Пневмоцилиндр круглый Ø125, ход 50 мм, порты G1/2 | 1 | 37 440 ₸ | |
| HSV-08B-SS | Кран запорный с проушиной под замок, G1/4 | 1 | 2 292 ₸ | |
| HVHS200-02 | Клапан плавного пуска со сбросом, G1/4 | 1 | 10 446 ₸ | |
| BFR2000-03 | Фильтр-регулятор с манометром, 25 мкм, G3/8 | 1 | 6 222 ₸ / м | |
| 4A210-08 | Распределитель 5/2, пневмоуправление + пружинный возврат, G1/4 | 1 | 3 840 ₸ | |
| MOV-04 | Клапан кнопочный 3/2 НЗ, пружинный возврат — кнопки пуска | 2 | 3 840 ₸ | |
| 3/2 НО | Клапан кнопочный 3/2 нормально открытый — «Стоп» в разрыв пилотной линии. Отгрузка от 2 недель, цена принята по аналогу MOV-04 | 1 | 547 | 547 |
| PCV06 | Клапан обратный управляемый (пневмозамок) | 2 | 6 714 ₸ | |
| SL06-M5 | Дроссель с обратным клапаном, цанга Ø6 | 2 | 480 ₸ | |
| PSLB-02 | Глушитель, G1/4 | 2 | 120 ₸ | |
| PC06-M6 | Фитинг прямой цанговый Ø6 | 10 | 72 ₸ | |
| PL06-M6 | Фитинг угловой 90° цанговый Ø6 | 6 | 72 ₸ | |
| PE0640 | Тройник цанговый Ø6 | 2 | 72 ₸ | |
| PU0640 | Трубка полиуретановая Ø6×4 | 15 м | 120 ₸ / м |
Собрать комплект под свой листогиб. Пришлите исходные данные — материал, толщину, длину линии гиба, давление в сети — или готовую схему на info@corneta.kz. Проверим расчёт усилия, подберём диаметр цилиндра с запасом и соберём спецификацию с переходниками. Ответ — в течение рабочего дня.
Фитинги и трубка — расходная часть, её берут с небольшим избытком: цанговое соединение переставляется без потерь, а вот отрезанный кусок трубки уже не удлинить. Полный ряд цанговой обвязки Ø4–Ø12 и резьб M5–G1/2 — в разделе фитинги.
Чего в 79 872 ₸ нет: присоединения и силовая обвязка
Резьбы в комплекте разные, и это надо честно сказать вслух. Порты цилиндра SC-125 — G1/2, у распределителя 4A210-08 — G1/4, у глушителей PSLB-02 — G1/4, у дросселей SL06-M5 — M5, у фитингов PC06-M6 — M6. Без переходников такой набор не собирается.
Вторая, более важная сторона: трубка Ø6 для цилиндра Ø125 мала. Ход 50 мм за 1 секунду даёт мгновенный расход около 260 нл/мин — цанга Ø6 такой поток не пропустит, ход просядет по скорости и станет вялым к концу. Силовую обвязку цилиндра ведут трубкой Ø10 или Ø12, дроссели и фитинги на его порты берут под G1/2 с цангой Ø10–12. Цены SL06-M5 и Ø6-обвязки в таблице стоят как ориентир по типу изделия; итоговая сумма присоединений под конкретный цилиндр отличается.
Туда же, вне суммы, идут два крана сброса Ø6 на подводах цилиндра (аналог BC06-01) — тот самый шаг 3 порядка блокировки, разрядка камер из-под пневмозамков.
Присоединительные размеры уточняются под конкретный цилиндр — пришлите артикул и схему, подберём переходники и обвязку: info@corneta.kz.
Оговорка. В спецификацию входит только пневматика. Рама, две колонны с линейными опорами, сменная матрица и пуансон изготавливаются отдельно — это сварка, механическая обработка и, для матрицы с пуансоном, закалка. Их стоимость зависит от того, делаете вы их сами или заказываете.
Рама листогиба: что варить
Рама принимает всю реакцию гибки: 7 363 Н — это три четверти тонны, приложенные к столу снизу вверх и к траверсе сверху вниз. Металл под неё берут с запасом, потому что прогиб уходит прямо в качество гиба.
Профильная труба сечением от 60×60×4 или швеллер № 10–12 на сварке. Тонкостенный профиль 40×40×2 под такой нагрузкой играет: траверса выгибается, пуансон уходит из паза матрицы, и гиб получается косым по длине. Стойки с траверсой связывают косынками во всех четырёх внутренних углах — уголок 50×5 или вырезанный лист 5–6 мм, сварка сплошным швом по обеим полкам, а не прихватками.
Нижнюю плиту с матрицей опирают не на середину пролёта стола, а на поперечину, приваренную снизу точно под линией гиба. Пролёт прогибается вниз ровно там, где усилие максимально, и уводит паз с оси пуансона. Поперечина под матрицей переводит нагрузку прямо на стойки, и прогиб из размерной цепочки уходит.
Раму варят по месту, но три размера стоит выдержать: высота рабочего стола под пояс оператора, разнос колонн больше ширины самой длинной заготовки, вылет траверсы вперёд не меньше глубины отгибаемой полки.
Компоновка самодельного листогиба

Рама. Несёт всю реакцию гибки. 7 363 Н — это три четверти тонны, приложенные к столу снизу вверх и к траверсе сверху вниз. Профильная труба сечением от 60×60×4 на сварке, косынки в углах. Прогиб траверсы уводит пуансон из паза матрицы, и гиб получается косым.
Две колонны с линейными опорами. Задают единственную степень свободы — вертикальную. Пуансон не имеет права уходить вбок: усилие 7 363 Н (около 750 кгс) на смещённом пуансоне ломает кромку матрицы. Линейные опоры — это шариковые втулки по валу или скользящие втулки из бронзы, разнесённые по высоте на длину, не меньшую хода.
Цилиндр сверху, по оси. Крепление на верхней траверсе, шток вниз. Соединение штока с пуансоном — через плавающую муфту или шарнир: жёсткая связь передаёт на шток боковую нагрузку, а шток пневмоцилиндра на неё не рассчитан и разбивает переднюю крышку.
Сменная матрица на штифтах. Два установочных штифта и два прижимных винта. Смена матрицы под другую толщину — минута, и что важнее, положение паза повторяется без выставления. Паз делается под толщину по правилу V = 8s, поэтому комплект из трёх пазов 8 / 16 / 24 мм закрывает только три толщины — 1,0, 2,0 и 3,0 мм. Чтобы закрыть весь ряд из таблицы, нужны ещё два: 12 мм под лист 1,5 мм и 20 мм под 2,5 мм (и 6,4 мм, если гнёте 0,8 мм).
Подготовка воздуха на боковой стойке. Кран, плавный пуск, фильтр-регулятор и распределитель — единым блоком сбоку, на высоте глаз для манометра и вне зоны падения детали. Слив конденсата фильтра должен быть доступен, не разбирая станок.
Замки вплотную к цилиндру. Повторю отдельно, потому что это ошибка, которую делают из соображений удобства монтажа: PCV06 ввинчиваются в порты цилиндра или ставятся на жёстком ниппеле длиной в сантиметры. Длинный шланг между замком и цилиндром сводит защиту на нет — растянутый под давлением полиуретан отдаёт воздух обратно, и шток проседает.
Пульт на высоте пояса. Кнопки на расстоянии 550 мм между центрами, «Стоп» — рядом и выше. На высоте пояса руки оператора естественно оказываются далеко от матрицы, а не над ней.
Скорость цикла и расход воздуха
Расход считается через объём цилиндра, приведённый к нормальным условиям: V = A · ход · (P + 0,1) / 0,1, где P — избыточное давление в МПа.
Для Ø100 с ходом 50 мм при 6 бар:
- Площадь поршня A = 7 854 мм² = 78,54 см².
- Геометрический объём: 78,54 · 5 см = 393 см³ = 0,393 л.
- Приведение к нормальным условиям: 0,393 · 7 = 2,75 нл на ход.
- При 20 циклах в минуту, считая ход и возврат: 2,75 · 2 · 20 = 110 нл/мин.
Это средний бытовой компрессор с большим запасом. Для Ø125 число вырастает примерно в полтора раза — около 172 нл/мин на том же режиме, что тоже не проблема.
Скорость задаётся дросселями, причём ход и возврат настраиваются раздельно. Рабочий ход стоит придержать до 0,8–1,2 с. Быстрее — пуансон бьёт по листу, и вместо продавливания получается удар: кромка матрицы садится, угол гиба гуляет от детали к детали. Возврат можно отпустить на полную, он идёт вхолостую.
Полный цикл при такой настройке — около 2,5 с против примерно полутора минут, за которые ту же полку выгибают в тисках молотком и правят по угольнику. Разница не только во времени: угол повторяется.
Пять ошибок при сборке листогиба своими руками
- Цилиндр подобран без запаса. Расчёт дал 7 100 Н, взяли Ø125 на 7 363 Н и решили, что «влезает». Стенд гнёт, цех не гнёт: компрессор просаживает магистраль до 5,5 бар, уплотнения приработались, лист пришёл с окалиной — и 3,7 % запаса не остаётся. Считайте с коэффициентом 1,3 и от него подбирайте диаметр.
- Дроссель поставлен на впуск. Внешне работает: скорость регулируется. На деле поршень трогается рывком, проскакивает по инерции, останавливается и ждёт наполнения камеры. На гибке это удар пуансона вместо продавливания и разброс угла. Дроссель ставится на выпуск, тогда противодавление в опорожняемой камере держит поршень и ход становится ровным.
- Пневмозамок стоит далеко от цилиндра. Смонтировали PCV06 рядом с распределителем на боковой стойке — так удобнее подводить трубки. При обрыве магистрали замок честно закроется, но полиуретан между ним и цилиндром растянут давлением и начнёт отдавать воздух. Шток просядет на объём этой трубки. Замок обязан быть на порту цилиндра.
- Матрица не под толщину листа. Сделали один паз V = 8 мм под лист 1 мм и гнут в него всё подряд. Как только толщина уходит вверх, знаменатель формулы перестаёт расти вместе с числителем: лист 2 мм в матрице под единицу требует не 7 100 Н, а 14 200 Н — вдвое больше, чем закладывали по своей же таблице, и вчетверо больше, чем та же матрица берёт на листе 1 мм. Станок либо не догибает, либо ломает кромку паза. Матрица должна быть сменной.
- Кнопка, которую можно зафиксировать. Поставили грибок с защёлкой или примотали одну из двух кнопок изолентой, чтобы «не тянуться дважды». Двурукое управление после этого существует только на схеме. Кнопки — исключительно с пружинным возвратом, разнос не меньше 550 мм, соединение последовательное.
Вопросы и ответы
Можно ли гнуть на таком листогибе лист 3 мм?
Прямой пневматикой на 6 бар — практически нет. Даже короткая длина гиба 30 мм требует 6 390 Н, а Ø125 даёт 7 363 Н — запас 15 %, вдвое меньше нормы. Реальный путь — рычаг: плечо 1:3 на Ø125 даёт около 22 000 Н, чего хватает на 3 мм с длиной гиба до 80 мм при тридцатипроцентном запасе. Раму под такое усилие надо считать отдельно.
Какой компрессор нужен для листогиба?
Расход станка на Ø125 в интенсивном режиме — около 172 нл/мин. Подойдёт любой бытовой поршневой компрессор с производительностью по выходу от 200 нл/мин и ресивером 50 л. Критично не столько количество воздуха, сколько стабильность давления: реле должно держать нижнюю границу не ниже 6 бар, иначе расчёт усилия перестаёт соответствовать действительности.
Почему не гидравлика?
Гидравлика даёт на порядок большее усилие с того же диаметра и не сжимается — удержание под нагрузкой жёсткое. Платят за это станцией с насосом и электродвигателем, маслом, фильтрами, рукавами высокого давления и утечками. Пневматический гибочный станок собирается из готовых узлов за один день, обслуживается вручную и стоит около 78 тысяч тенге вместо кратно большей суммы. Если задача — гнуть от 3 мм и толще на длинных гибах, честный ответ действительно гидравлика.
Нужен ли ресивер?
Если компрессор идёт со своим ресивером на 50 л и стоит рядом — дополнительного не нужно. Отдельный ресивер у станка имеет смысл в двух случаях: компрессор далеко и магистраль длинная (тогда ресивер снимает просадку в момент срабатывания), либо ход у цилиндра большой и разовый расход велик по сравнению с производительностью компрессора. Место ресивера — на вводе, до блока подготовки воздуха: сначала ресивер, потом запорный кран, плавный пуск, фильтр-регулятор. Ставить его после регулятора неправильно — регулятору пришлось бы наполнять весь объём при каждом срабатывании, отклик станет вялым, а конденсат осядет уже за фильтром, то есть в чистой части линии. И у самого ресивера должен быть свой слив конденсата.
Что если давление в сети 5 бар?
Усилие падает пропорционально: Ø125 вместо 7 363 Н выдаёт 6 136 Н, минус 17 %. Пересчитайте таблицу под своё реальное давление и подбирайте диаметр от него, а не от паспортных шести бар. Уставку регулятора при этом ставьте на 0,45–0,5 МПа — выше сетевого минимума регулятор всё равно не поднимет, зато манометр честно покажет просадку.
Можно ли обойтись без пневмозамков?
Формально станок будет работать. Но при пропаже воздуха или обрыве шланга держать пуансон становится нечем: у распределителя 5/2 нет положения, в котором обе камеры заперты — одна линия всегда соединена с выхлопом, а после пружинного возврата золотника и падения давления в магистрали вторая опорожняется через тот же распределитель. Подвижная часть с пуансоном поедет вниз под собственным весом, выдавливая остатки воздуха. Два PCV06 — по 6 714 ₸ за штуку. Это самая дешёвая позиция в спецификации из тех, что определяют, чем закончится обрыв шланга.
Сколько стоит собрать гибочный станок целиком?
Пневматика — 79 872 ₸ по спецификации выше. Металл на раму (профильная труба, швеллер, лист на косынки), сварка, две колонны с линейными опорами, матрица и пуансон с закалкой считаются отдельно и зависят от того, делаете вы их сами или заказываете на стороне. Порядок величины по металлу и обработке обычно сопоставим со стоимостью пневматики.
Читайте также
- Трубогиб своими руками — та же гибка, но круглый профиль и пластический момент
- Станок для клепки — расчёт усилия осадки и подбор цилиндра
- Пневматический домкрат: где предел усилия у сжатого воздуха
Прислать спецификацию на проверку
Если расчёт сошёлся и остаётся собрать комплект — пришлите свою спецификацию или просто исходные данные (материал, толщина, длина линии гиба, давление в сети) на info@corneta.kz. Проверим усилие, подберём диаметр цилиндра с запасом и соберём комплект пневматики под ваш листогиб. Подбор — за один рабочий день.
Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмоприводов. Все числа в статье пересчитаны по формулам, приведённым в тексте; цены — из реестра.
🛒 Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Главный инженер CORNETA.TECH ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
Звонок бесплатный по Казахстану. Или оставьте email — ответим письмом за 1 рабочий день: