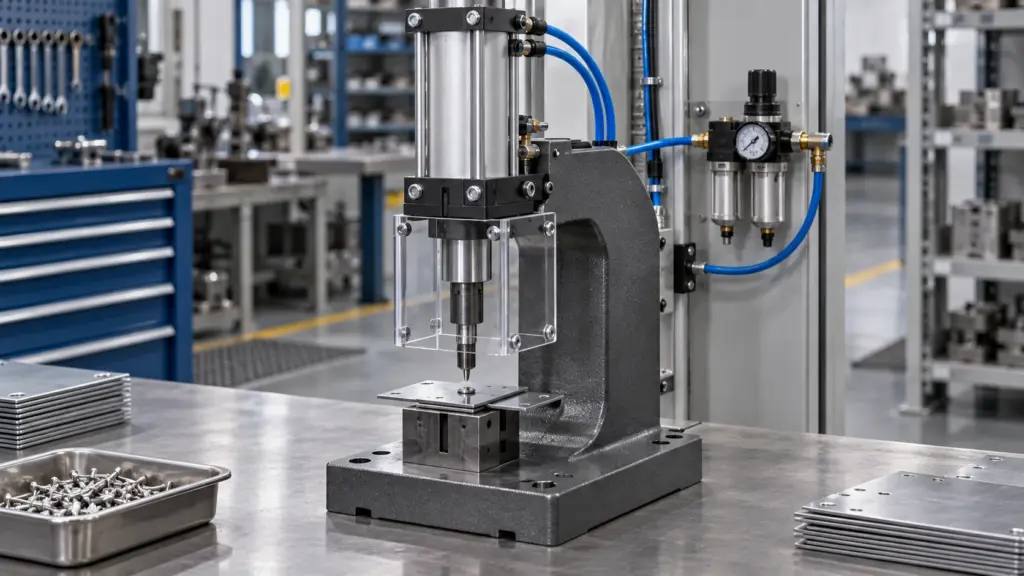
| Станок для клёпки на пневмоприводе | Значение |
|---|---|
| Усилие расклёпывания | F = σт × A × k осадки — как осадка стержня, а не срез заклёпки |
| Заклёпка Ø4,8 мм, алюминий | около 7,9 кН |
| Цилиндр при 0,6 МПа | Ø160 хватает, Ø125 не хватает |
| В комплект не входит | рама и направляющие пуансона |
Как сделать станок для клёпки на пневмоприводе?
Станок для клепки на пневмоприводе — это пуансон в раме с направляющими, который толкает пневмоцилиндр: воздух работает вместо ручного молотка и удар получается одинаковым от заклёпки к заклёпке. Для типовой заклёпки Ø4,8 мм в алюминии нужно усилие около 7,9 кН — его даёт цилиндр диаметром 160 мм при рабочем давлении 0,6 МПа. Основной комплект пневматики (цилиндр, распределитель, педаль, фильтр-регулятор, дроссели, глушители, фитинги) входит в спецификацию ниже с ценами из каталога; рама в комплект не входит.
Товары из статьи
Усилие считают не как срез заклёпки, а как осадку стержня: F = σ_т × A × k_осадки. Дальше в статье — вывод формулы, таблица усилий по материалам и диаметрам, полная схема и спецификация с артикулами.
🧮 Свой расчёт за минуту:
Введите диаметр цилиндра и давление в калькуляторе усилия цилиндра — проверите запас под свою заклёпку и материал, не пересчитывая формулу вручную.
Содержание
- Что такое станок для клепки на пневмоприводе
- Усилие расклёпывания: формула и расчёт до числа
- Таблица усилий по материалам и диаметрам заклёпок
- Выбор цилиндра: почему Ø125 не хватает, а Ø160 хватает
- Пневмосхема станка для клепки
- Рама и направляющие пуансона
- Безопасность рук при клёпке
- Спецификация с артикулами и ценами
- Типичные ошибки при сборке станка для клепки
- Вопросы и ответы
- Прислать спецификацию на проверку
Что такое станок для клёпки на пневмоприводе?
Станок для клепки своими руками собирают вокруг одного узла — пневмоцилиндра, который толкает пуансон в заклёпку с постоянным усилием. От ручной клёпки молотком он отличается тем же, чем пресс отличается от кувалды: усилие не зависит от руки оператора и не падает к концу смены. Для мастерской это машина на один-два человека: подача заклёпки и детали — руками, сам удар — от педали.
Собирают клепальник из трёх узлов: силового (цилиндр, распределитель, педаль — разобраны в разделах ниже), механического (рама, направляющие пуансона, нижняя опора-наковальня — металл, сварка, крепление) и узла подготовки воздуха (фильтр-регулятор, дроссели). Ошибка в любом из трёх узлов — либо не хватает усилия, либо пуансон бьёт вразнос, либо станок разбалтывается за месяц работы.
Как рассчитать усилие расклёпывания до числа?
При клёпке стержень заклёпки не срезается, а пластически осаживается — укорачивается и расширяется, формируя замыкающую головку. Поэтому в расчёт идёт предел текучести материала, а не предел прочности на срез, и учитывается коэффициент осадки — во сколько раз усилие пластической деформации превышает произведение предела текучести на площадь сечения.
F = σ_т × A × k_осадки / 1000
σ_т— предел текучести материала стержня заклёпки, МПаA— площадь поперечного сечения стержня, мм² (A = π×(d/2)²)k_осадки— коэффициент осадки, 2,5-3,0 для холодной клёпкиF— усилие расклёпывания, кН (делим на 1000, так как σ_т в МПа = Н/мм²)
Оговорка по методике. Это инженерная оценка с запасом, а не сертифицированный расчёт по обработке металлов давлением: строгая методика считает осадку по площади уже сформированной замыкающей головки и пределу прочности, а не по площади исходного стержня и пределу текучести. Для подбора цилиндра «с запасом» упрощение годится — коэффициент 2,9 взят ближе к верхней границе диапазона и уже несёт часть этого запаса, — но для расчёта готового изделия на минимальном допуске нужна отдельная проверка по ОМД или пробная клёпка. Значения σ_т в статье условные: они зависят от марки и состояния заклёпки (у Д16Т предел текучести около 280 МПа, и Ø4,8 мм потребует уже около 14,7 кН), поэтому берите значение из сертификата на заклёпку.
Расчёт для алюминиевой заклёпки Ø4,8 мм (вместо молотковой клёпки, самый частый случай в листовом металле):
- Площадь сечения: A = π×(4,8/2)² = π×2,4² = 18,10 мм²
- Предел текучести алюминия: σ_т = 150 МПа
- Коэффициент осадки берём ближе к верхней границе диапазона: k = 2,9
- Усилие: F = 150×18,10×2,9 / 1000 = 7,87 кН (округляем до 7,9 кН)
Та же заклёпка в дюралюминии Д16 (σ_т = 220 МПа) потребует ≈220×18,10×2,9/1000 ≈ 11,5 кН, в стали (σ_т = 250 МПа) — ≈250×18,10×2,9/1000 ≈ 13,1 кН (точная площадь A = 18,0956 мм² не округлена, поэтому при пересчёте по показанным округлённым 18,10 в последней цифре возможен разбег на 0,01 кН — не ошибка, а округление). Материал заклёпки меняет требуемое усилие примерно в 1,7 раза — подбирать цилиндр под конкретный материал, а не «с запасом на всё».
Какое усилие нужно для разных материалов и диаметров заклёпок?
Усилие осадки при k_осадки = 2,9 (ближе к верхней границе диапазона) для распространённых диаметров заклёпок:
листайте таблицу вбок →
| Ø заклёпки, мм | Площадь A, мм² | Алюминий, кН | Д16, кН | Сталь, кН |
|---|---|---|---|---|
| 3 | 7,07 | 3,1 | 4,5 | 5,1 |
| 4 | 12,57 | 5,5 | 8,0 | 9,1 |
| 4,8 (типовая) | 18,10 | 7,9 | 11,5 | 13,1 |
| 5 | 19,63 | 8,5 | 12,5 | 14,2 |
| 6 | 28,27 | 12,3 | 18,0 | 20,5 |
| 8 | 50,27 | 21,9 | 32,1 | 36,4 |
| 10 | 78,54 | 34,2 | 50,1 | 56,9 |
Нижняя граница диапазона (k = 2,5) даёт значения примерно на 14 % меньше — используйте как ориентир минимума, не как рабочую цифру: запас лучше брать по k = 2,9-3,0.
Как выбрать цилиндр — почему Ø125 не хватает, а Ø160 хватает?
Усилие пневмоцилиндра считается по площади поршня, рабочему давлению и КПД, который учитывает трение уплотнений и утечки:
F = P × A × η / 1000
Здесь P в МПа (=Н/мм²), A — площадь поршня в мм², произведение даёт силу в ньютонах, а деление на 1000 переводит её в килоньютоны — та же логика, что в формуле заклёпки выше. Для алюминиевой заклёпки Ø4,8 мм нужно 7,9 кН. При стандартном рабочем давлении сети 0,6 МПа (6 бар) и КПД цилиндра 0,9 сравниваем два соседних типоразмера:
- Ø125 мм: площадь поршня A = π×(125/2)² = 12 272 мм². F = 0,6×12 272/1000×0,9 = 6,63 кН — не хватает, дефицит 1,24 кН.
- Ø160 мм: площадь поршня A = π×(160/2)² = 20 106 мм². F = 0,6×20 106/1000×0,9 = 10,86 кН — запас около 38 % сверх требуемых 7,9 кН.
Разница в один типоразмер — 1,24 кН недостачи против 38 % запаса, третьего варианта между ними в стандартном ряду нет. Берём SC-160-50 — цилиндр Ø160 мм, ход 50 мм: для осадки стержня заклёпки достаточно хода в несколько миллиметров, но короткий ход даёт более жёсткую и компактную конструкцию рамы, а свободный ход в 50 мм оставляет место на прижим детали перед ударом.
Проверить свой случай: другой материал, другой диаметр заклёпки или другое давление в сети — не пересчитывайте вручную, подставьте числа в калькулятор усилия цилиндра.
Как выглядит пневмосхема станка для клёпки?
Схема станка для клепки по ГОСТ 2.781 состоит из четырёх узлов: подготовка воздуха, распределитель с ручным пилотным пуском, регулировка скорости на выходе цилиндра и сам цилиндр.
Ключевая деталь схемы — распределитель 4A210-08 моностабильный, а не с фиксацией в обоих положениях. Пока нога на педали, воздух идёт в рабочую полость цилиндра и пуансон давит на заклёпку. Как только нога снята — пружина внутри распределителя сама возвращает золотник в исходное положение, и пуансон поднимается без отдельного действия оператора. Это и требование безопасности, и требование к качеству клёпки: держать пуансон в нижнем положении дольше расчётного такта не нужно, а случайно оставленный прижатым инструмент опасен для рук при подаче следующей детали.
Дроссели JSC6-01 стоят не на подаче воздуха в цилиндр, а на выпуске — это стандартная схема регулировки скорости пневмоцилиндра «на выходе». Дроссель с обратным клапаном пропускает воздух в цилиндр свободно и полным сечением, а обратно — только через регулируемое сечение.
При дросселировании на входе воздух в рабочую полость подаётся медленно, а противоположная полость свободно сбрасывается в атмосферу, и цилиндр идёт рывками из-за сжимаемости воздуха. Дросселирование на выходе создаёт противодавление в выходящей полости на всём такте — ход получается плавным и предсказуемым, что критично для клёпки: резкий удар без контроля скорости деформирует головку заклёпки неровно.
Какие рама и направляющие нужны пуансону?
Пневматика даёт усилие, но усилие бесполезно без жёсткой рамы: цилиндр толкает пуансон с усилием 10,86 кН, и вся эта нагрузка идёт через раму на нижнюю опору с деталью. Рама станка для клепки — это С-образная станина, сваренная из стального швеллера или профильной трубы: верхняя полка держит цилиндр, нижняя — опору-наковальню, а перемычка между ними воспринимает усилие расклёпывания, не давая станине раскрыться.
Три требования к раме и сборке:
- Соосность цилиндра и пуансона. Шток цилиндра должен идти строго перпендикулярно опоре — перекос даже в один-два градуса даёт боковую нагрузку на шток, ускоренный износ уплотнений и кривую головку заклёпки.
- Направляющие пуансона. Шток цилиндра сам по себе не рассчитан на боковые усилия при неточной подаче детали — между цилиндром и пуансоном ставят втулку скольжения или линейную направляющую, которая принимает боковую нагрузку на себя и разгружает шток. Без направляющей смещение детали на пару миллиметров бьёт по уплотнению штока.
- Крепление узла подготовки воздуха. Фильтр-регулятор BFR3000-03 крепят на самой раме, а не на отдельной стойке — это упрощает разводку трубок и защищает манометр от вибрации при ударе.
Сварку рамы ведут по периметру профиля, без прерывистых швов на несущих стыках — станина работает на знакопеременную нагрузку (удар — снятие усилия — удар), и непроваренный участок шва рано или поздно даёт трещину. Нижнюю опору делают съёмной или регулируемой по высоте, чтобы подстраиваться под толщину детали без переделки рамы.
Как обезопасить руки при клёпке?
Главный риск станка для клепки — не сам удар, а момент подачи заклёпки и детали в зону между пуансоном и опорой, когда руки на секунду оказываются там же, где через мгновение пройдёт шток с усилием почти 11 кН. Три правила снимают основную часть риска:
- Педаль вместо кнопки на раме, но руки она не защищает. Одиночная кнопка рядом с рабочей зоной провоцирует держать вторую руку около пуансона «на всякий случай». Педаль на полу разносит точку пуска и рабочую зону, но оставляет обе руки свободными: в момент нажатия они могут быть в зоне хода. Поэтому педаль ставят только вместе с ограждением, а от случайного нажатия закрывают кожухом. Если ограждение поставить нельзя, пуск делают двуручным управлением по ISO 13851: обе кнопки вне зоны хода.
- Моностабильная схема — обязательное условие, а не опция. Разобрано в разделе про схему: сняли ногу — пуансон поднялся сам. Бистабильный распределитель с фиксацией положения оставляет пуансон прижатым, пока не придёт обратная команда — при случайном или ошибочном пуске это лишняя секунда, за которую рука успевает попасть в зону удара.
- Ограждение зоны удара. Прозрачный экран или откидной кожух перед пуансоном не пускает пальцы в зону хода штока, даже если оператор потянулся поправить деталь в неподходящий момент. Откидной кожух блокируют с пуском: пока он открыт, ход невозможен; этого узла в смете нет.
Все три меры не заменяют друг друга, а складываются: педаль уводит пуск от рабочей зоны, моностабильная схема убирает зависание пуансона в нижнем положении, а руки от зоны хода отсекает только ограждение.
Как выглядит спецификация с артикулами и ценами?
Основной комплект пневматики под цилиндр Ø160, ход 50 мм; чего в нём нет — сразу под таблицей. Каждый артикул ведёт на карточку, цены и наличие — каталог.
листайте таблицу вбок →
| Компонент | Артикул | Кол-во | Цена |
|---|---|---|---|
| Пневмоцилиндр Ø160, ход 50 мм — 10,86 кН при 0,6 МПа | SC-160-50 | 1 | 117 060 ₸ |
| Распределитель 5/2 моностабильный, пружинный возврат | 4A210-08 | 1 | 4 440 ₸ |
| Педаль 3/2 — пилотный пуск цикла, руки свободны | FV320 | 1 | 8 220 ₸ |
| Фильтр-регулятор с манометром | BFR3000-03 | 1 | 9 000 ₸ |
| Дроссель с обратным клапаном — на выпуск обеих полостей | JSC6-01 | 2 | 660 ₸ |
| Глушитель на выхлопные порты распределителя и педали (G1/8) | PSLB-01 | 3 | 240 ₸ |
| Фитинг прямой цанговый Ø6, R1/4 — к портам педали | PC06-02 | 2 | 400 ₸ |
| Тройник цанговый Ø6 | PE06 | 2 | 330 ₸ |
| Трубка полиуретановая Ø6×4, за метр | PU0640 | 10 м | 250 ₸ |
Чего в смете не хватает до рабочей машины. Порты цилиндра SC Ø160 — G3/4 (лист серии), у распределителя 4A210-08 и педали FV320 — G1/4 (выхлоп G1/8), поэтому цанговые фитинги PC06-02 и трубка Ø6×4 в смете годятся только для линии управления, но не для силовых линий цилиндра: там нужны фитинги и рукав под G3/4 и переходники с G1/4 на стороне распределителя, их в смете нет. То же с дросселями JSC6-01 (резьба R1/8, трубка Ø6): без переходника они не встанут ни в G3/4, ни в G1/4, а силовой линии Ø160 нужен типоразмер больше. Фитинг к подводу от BFR3000-03 (G3/8) и к пилотному порту распределителя подбирают по карточке. Узкий проход G1/4 ограничивает скорость хода цилиндра Ø160: если нужен быстрый ход, расход распределителя сверьте по карточке 4A210. В схеме есть кран ввода с замком, плавный пуск, пневмозамок, шаровой кран сброса и глушитель на его выхлопе, а в смете их нет: добавляйте по схеме, артикулы подберём по запросу.
В смету не входят рама, направляющие пуансона и опора-наковальня — это сварная конструкция под конкретную деталь и толщину листа, её стоимость зависит от размера и материала станины. Компрессор и ресивер также не входят: полный цикл SC-160-50 при 0,6 МПа берёт около 13,6 нл, поэтому производительность компрессора считайте по темпу клёпки (расчёт — в вопросах ниже).
Какие типичные ошибки бывают при сборке станка для клёпки?
Берут распределитель с фиксацией вместо моностабильного. Бистабильная схема оборачивается пуансоном, который остаётся прижатым после команды — прямой риск для рук при следующей подаче детали. Только моностабильная схема с пружинным возвратом.
Ставят дроссели на подачу, а не на выпуск. Ход получается рывками из-за сжимаемости воздуха в рабочей полости — удар неконтролируемый, головка заклёпки формируется неровно. Дроссель с обратным клапаном — всегда на выпуск.
Берут цилиндр впритык по расчёту, без разбора запаса. Ø125 при 0,6 МПа даёт 6,63 кН — для алюминиевой заклёпки Ø4,8 мм не хватает 1,24 кН. Берут следующий типоразмер, а не поднимают давление сверх паспортного для цилиндра.
Экономят на направляющей пуансона. Шток цилиндра держит только осевую нагрузку — боковое усилие от неточной подачи детали быстро выводит уплотнения из строя. Направляющая втулка между цилиндром и пуансоном обязательна.
Не ставят ограждение зоны удара. Даже с моностабильной схемой и педалью зона хода штока остаётся открытой без физического барьера: сами по себе педаль и моностабильная схема руки не защищают, в зону хода их не пускает только ограждение.
Какие вопросы чаще всего задают про станок для клёпки?
Хватит ли цилиндра Ø125 для клёпки алюминиевых заклёпок Ø4,8 мм?
Нет. При рабочем давлении 0,6 МПа и КПД 0,9 цилиндр Ø125 мм даёт 6,63 кН, а нужно 7,87 кН — дефицит 1,24 кН. Берите Ø160 мм, он даёт 10,86 кН с запасом около 38 %.
Почему распределитель обязательно моностабильный, а не с фиксацией положения?
Моностабильная схема с пружинным возвратом убирает пуансон из рабочей зоны сразу после того, как нога снята с педали — это не удобство, а требование безопасности: снял ногу — пуансон поднялся сам, без отдельной команды на возврат.
Почему дроссели ставят на выпуск воздуха, а не на подачу?
Дросселирование на подаче даёт рывки хода из-за сжимаемости воздуха в рабочей полости цилиндра. Дросселирование на выпуске создаёт постоянное противодавление на всём такте — ход получается плавным, а усилие расклёпывания — предсказуемым.
Нужен ли ресивер для станка для клепки?
Отдельный ресивер обычно не считают, но компрессор проверить нужно. В отличие от инструмента непрерывного ударного действия (гайковёрт, отбойный молоток), клёпка — это короткий одиночный импульс с паузой на подачу следующей заклёпки. Но цилиндр большой: полный цикл SC-160-50 (ход 50 мм, выдвижение и возврат при 0,6 МПа) берёт около 13,6 нл. Бак 24 л теряет на этом примерно 0,57 бар за цикл, а 10 циклов в минуту — это около 136 нл/мин среднего расхода: компрессор должен давать не меньше.
Сколько стоит собрать станок для клепки своими руками?
Пневматическая часть — сумма строк спецификации выше по текущим ценам каталога. Рама, направляющие и опора-наковальня — отдельная статья расходов, зависит от размера станины и толщины металла профиля.
Подобрать по теме
Какие размеры по теме есть у нас?
Страницы с размерами, ценой и обозначениями других марок для серий из этой статьи: SC-80-350, SC-80-300, SC-63-300, SC-80-450.
Как прислать спецификацию на проверку?
Другой диаметр заклёпки, другой материал или нестандартный ход цилиндра — пришлите параметры (материал и диаметр заклёпки, толщину детали, доступное давление в сети) на info@corneta.kz. Проверим расчёт усилия, подберём цилиндр и весь комплект пневматики под вашу задачу. Ответ — за один рабочий день.
Автор: команда CORNETA.KZ. Занимаемся подбором промышленной пневматики и расчётом пневмоприводов. Формула усилия осадки и все числа в статье пересчитаны программно; артикулы и цены — из каталога.
Готовы собрать свой станок для клепки?
Цилиндр, распределитель, педаль, фитинги; подбор под вашу заклёпку и давление за один рабочий день.
Выбрать DSBC: 1060 исполнений, от 17 820 ₸
В каталоге — Пневмоцилиндр профильный DSBC (ISO 15552), Ø 32–125 мм. Откройте серию или найдите совместимый аналог по чужому обозначению:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (16)
- Пневматический листогиб своими руками
- Пневматический дозатор своими руками
- Пневматический трубогиб своими руками
- Пневмоцилиндры SC — все типоразмеры
- Предел усилия пневматики: почему Ø320 — это 4,9 т
- Пневмоцилиндр SC-63-150 Ø63 ход 150
- SC-125-300: усилие, ход, цена
- Пневмоцилиндр SC-32-300 Ø32 ход 300
- Пневмоцилиндр SC-100-50 Ø100 ход 50
- Пневмоцилиндр SC-40-275 Ø40 ход 275
- Пневмоцилиндр SC-63-275 Ø63 ход 275
- Пневмоцилиндр SC-80-75 Ø80 ход 75
- Пневмоцилиндр SC-40-75 Ø40 ход 75
- Пневмоцилиндр SC-80-25 Ø80 ход 25
- совместимый аналог AirTAC SC Ø100×250
- WAALPC SC-160-50
Пришлите список позиций — вернём варианты с ценами
Позициялар тізімін жіберіңіз — бағасымен нұсқаларды қайтарамыз
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Кестедегі артикулдер тізімін және санын қойыңыз — WAALPC біздің позицияларымызды таңдап, шот жібереміз. Қоңырау шалуға да болады: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр профильный DSBC (ISO 15552): 1060 исполнений, Ø 32–125 мм, цена от 17 820 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: