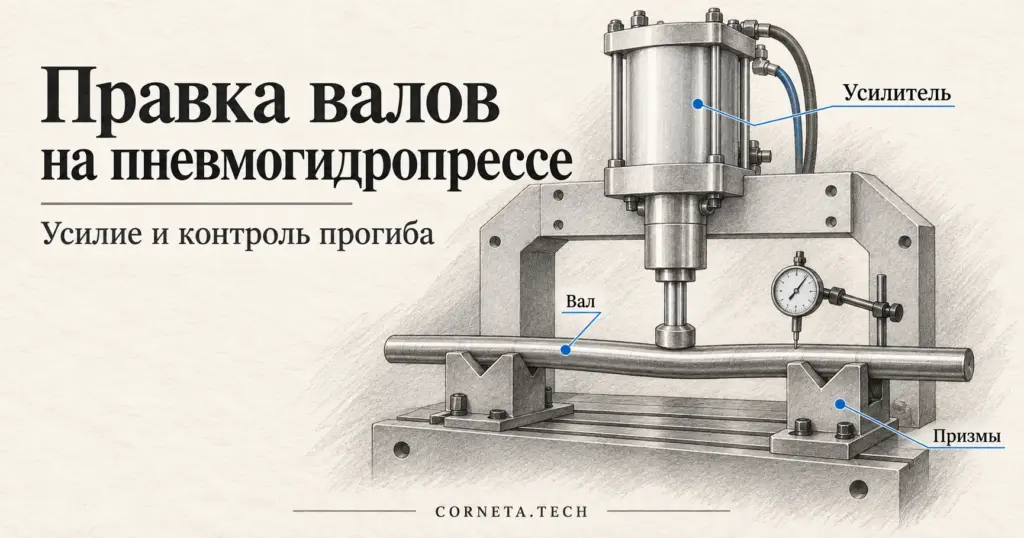
Краткий ответ: вал правят прессом на двух опорах (призмах): давят в вершину прогиба с перегибом, потому что после снятия нагрузки металл упруго возвращается, и замеряют результат индикатором. Усилие, с которого сталь в середине вала начинает течь, считают по изгибу балки на двух опорах: F = π × σт × d³ / (8 × L), где d — диаметр вала, L — расстояние между призмами, σт — предел текучести.
Вступление полностью
Пример: вал Ø40 мм из стали 45, призмы на расстоянии 400 мм: F ≈ 22,3 кН (≈ 2 270 кгс), с запасом 1,5 — около 33,5 кН (≈ 3 410 кгс). Это Ø80 газогидравлического усилителя 5T при давлении воздуха около 0,34 МПа.
Как правят вал на прессе и зачем нужен перегиб?
Вал кладут на две призмы выпуклой стороной вверх, пуансон давит со стороны вогнутости в самое искривлённое место. Так изгибают вал в сторону, обратную прогибу. Если дать нагрузку, не выходящую за упругую область, вал после снятия усилия вернётся в прежнюю форму. Выправить его можно только пластической деформацией: нужно прогнуть вал дальше, чем он искривлён, а после снятия нагрузки часть изгиба уйдёт обратно. Поэтому правку ведут шагами: подача, снятие нагрузки, замер индикатором на стойке, следующая подача чуть больше. Грубо давить «до результата» нельзя: пластическая деформация необратима, и перегнуть вал в обратную сторону проще, чем выправить.
Если прогиб велик, а усилие ограничено прочностью вала, одной правки в исходном положении не хватает. Для такого случая известен приём: вал после первой нагрузки освобождают, поворачивают на угол и правят ещё раз в повёрнутых положениях. Ограничение понятное: у вала есть предел, и добиваться прямизны любой ценой не стоит.
Как посчитать усилие правки?
Вал на призмах — это балка на двух опорах с силой посередине. Наибольший изгибающий момент равен M = F × L / 4. Для круглого сечения момент сопротивления изгибу W = π × d³ / 32. Напряжение σ = M / W достигает предела текучести σт при F = π × σт × d³ / (8 × L). Это усилие, с которого волокна в середине вала начинают течь, то есть с которого начинается остаточная деформация. Чтобы вал выправился, давить нужно сильнее, поэтому берём запас: у нас 1,5, это инженерный выбор, а не табличное значение. Верхняя граница известна: когда текучесть проходит через всё сечение, момент достигает пластического Mпл = σт × d³ / 6, это в 16 / (3π) ≈ 1,7 раза больше упругого. Значит, усилие правки лежит между F и 1,7 × F; для вала Ø40 × 400 мм верх — около 37,9 кН (≈ 3 870 кгс), и усилитель Ø80 5T даёт его при давлении около 0,39 МПа.
Прогиб вала в момент начала текучести даёт формула прогиба балки f = F × L³ / (48 × E × I), где I = π × d⁴ / 64. В нашем примере это около 1,2 мм: пока прогиб от нагрузки меньше этого значения, вал упруг и правки не будет. Отсюда практическое следствие: вал с изгибом в десятые доли миллиметра прогибают заметно сильнее его собственной кривизны, а потом возвращают шагами.
Пример: вал Ø40 из стали 45, призмы на расстоянии 400 мм
Допущения примера: сталь 45 после нормализации, σт = 355 МПа, E = 2·10⁵ МПа; значения предела текучести берите из сертификата на ваш прокат.
- Усилие начала течения. F = π × 355 × 40³ / (8 × 400) = π × 355 × 64 000 / 3 200 ≈ 22 300 Н ≈ 22,3 кН. Переводим в килограммы-силы: 22 300 / 9,81 ≈ 2 270 кгс.
- Запас 1,5. 22,3 × 1,5 ≈ 33,5 кН, то есть около 3 410 кгс.
- Прогиб при начале течения. f = 22 300 × 400³ / (48 × 2·10⁵ × 125 664) ≈ 1,18 мм, где I = π × 40⁴ / 64 ≈ 125 664 мм⁴.
- Усилитель. У Ø80 исполнения 5T по таблице изготовителя F = K × p, K = 1 000 кгс на 1 кгс/см². Тогда p = 3 410 / 1 000 ≈ 3,4 кгс/см² ≈ 0,34 МПа. Это внутри рабочего диапазона 0,2–0,8 МПа.
Для сравнения: Ø63 исполнения 3T (K = 500) дало бы p = 3 410 / 500 ≈ 6,8 кгс/см² ≈ 0,68 МПа — тоже в диапазоне, но у верхней границы без запаса на более твёрдый вал. Значения K взяты из таблицы SNS для MPTF; для MPT и MPTD это оценка, точное усилие уточняйте у инженера.
Таблица: усилие начала течения для типовых валов
Расчёт по той же формуле, сталь 45 (σт = 355 МПа), запас 1,5. В последнем столбце — исполнение, чей каталожный номинал не ниже требуемого усилия; уточнение по давлению — по таблице усилий для вашей серии.
листайте таблицу вбок →
| Вал d × L, мм | F начала течения, кН | С запасом 1,5, кгс | Исполнение усилителя по номиналу |
|---|---|---|---|
| 20 × 300 | 3,7 | ≈ 570 | Ø63, 1T |
| 30 × 400 | 9,4 | ≈ 1 440 | Ø63, 3T |
| 40 × 400 | 22,3 | ≈ 3 410 | Ø80, 5T |
| 40 × 600 | 14,9 | ≈ 2 270 | Ø63, 3T |
| 50 × 600 | 29,0 | ≈ 4 440 | Ø80, 5T |
| 60 × 800 | 37,6 | ≈ 5 760 | Ø100, 10T |
| 80 × 800 | 89,2 | ≈ 13 640 | Ø125, 15T |
| 100 × 800 | 174,3 | ≈ 26 650 | Ø160, 30T |
Ряд усилий серий MPT и MPTD по прайсу WAALPC: Ø63 — 1T и 3T, Ø80 — 5T, Ø100 — 10T, Ø125 — 15T и 20T, Ø150 — 25T, Ø160 — 30T и 40T. Строки таблицы читать как «по номиналу»: чем ближе требуемая сила к номиналу, тем выше нужное давление воздуха.
Где правка прессом заканчивается
Граница по диаметру видна из таблицы: уже вал Ø100 на 800 мм требует исполнения Ø160 30T, а длинные валы большого диаметра правят гидравлическими прессами, где усилие задаёт масло, а не сжатый воздух. Вторая граница — материал. Закалённый вал твёрд и мало пластичен: при изгибе он может дать трещину раньше, чем заметно выправится, поэтому правка закалённых поверхностей прессом — риск излома и допускается только по технологии на вашу деталь. Коленчатые валы с щеками и противовесами нельзя править по схеме «две опоры и пуансон»: расчёт балки постоянного сечения к ним неприменим, а сила через щёки нагружает шейки и галтели. Здесь нужен специальный пресс и расчёт под вашу деталь.
Какой усилитель выбрать для пресса правки
На правке нужна большая сила на коротком ходу: прогиб вала измеряется миллиметрами. Это ровно то, для чего созданы газогидравлические усилители: воздух двигает поршень быстро, а на ходе усиления сила вырастает в десятки раз. Ход усиления у MPT — 5–20 мм, ход пуансона на правке обычно укладывается в него. Для валов разной длины и разной кривизны удобнее MPTD-80-1~100, 469 680 ₸: у серии регулируемый полный ход, который выставляют под величину прогиба, а исполнение по усилию (5T) называют при заказе. Если станок правит валы одного типоразмера, достаточно MPT-80-1~100, 331 740 ₸. Принцип работы усилителя разобран в статье про пневмогидравлический цилиндр.
Подачу шагами обеспечивает регулятор давления с манометром: наш ARG, от 20 520 ₸, позволяет менять давление малыми ступенями и записывать число для каждого вала. Подвод и возврат ведёт распределитель 5/2 серии 4V, от 4 920 ₸; узел усиления включает отдельный распределитель 3/2 3V, от 3 600 ₸, когда пуансон коснулся вала. Дроссели с обратным клапаном AS, от 1 080 ₸, на портах цилиндра, с дросселированием на выпуск, делают подвод плавным: резкий удар в вал при пуске хуже для детали, чем большая сила. Выхлоп гасит глушитель PSL, от 180 ₸. Присоединительная резьба у распределителей и регуляторов внутренняя — G. Максимальное давление у распределителей 4V — 0,8 МПа, у ARG — 0,85 МПа, поэтому сеть 10 бар напрямую не подают.
Правка — это работа с большой силой в зоне рук. Нужны ограждение, пуск двумя кнопками одновременно и защита от выброса детали, если вал треснет. Поведение цилиндра при пропадании воздуха определяйте заранее и проверяйте на стенде.
Типичные ошибки
- Давят «до результата» одним ходом. Перегиб в обратную сторону исправить труднее, чем исходный прогиб. Правят шагами с замером индикатором.
- Нет перегиба. Вал возвращается упруго, и кажется, что пресс «не держит». Прогибать нужно сильнее кривизны вала.
- Опоры стоят далеко. Усилие обратно пропорционально L: если призмы раздвинули вдвое, нужное усилие падает вдвое, но вал при этом прогибается сильнее и риск повредить его возрастает.
- Берут σт «по справочнику вообще». Для вашей стали и состояния поставки значение другое; смотрите сертификат на прокат.
- Правят закалённую шейку. Она хрупкая; технологию согласуйте до начала.
- Сеть 10 бар без регулятора. Рабочий предел наших серий усилителей — 0,8 МПа.
Рубрики каталога
- Пневмоприводы — цилиндры и усилители;
- Усилители MPT — газогидравлические цилиндры;
- Калькулятор усилия цилиндра;
- Калькулятор скорости цилиндра.
Частые вопросы
Как считают усилие правки вала на прессе?
По изгибу балки на двух опорах: F = π × σт × d³ / (8 × L). Это усилие начала текучести в середине вала, для правки берут запас, например 1,5, и проверяют пробой.
Почему нужен перегиб?
После снятия нагрузки часть изгиба возвращается упруго. Вал прогибают сильнее его кривизны и подходят к результату шагами с замером индикатором.
Хватит ли пневмоцилиндра без усилителя?
Для вала Ø40 × 400 мм нужно около 33,5 кН. Обычный цилиндр при 0,6 МПа даёт такое усилие только при диаметре порядка 270 мм, усилитель Ø80 5T справляется при давлении около 0,34 МПа.
Какое давление воздуха подавать?
Рабочий диапазон наших серий усилителей — 0,2–0,8 МПа. Сеть 10 бар подают через регулятор.
Можно ли править закалённый или коленчатый вал?
Закалённый вал хрупок, правка прессом на призмах рискует трещиной; коленчатый вал с щеками правят специальным прессом. Эти случаи рассчитывают отдельно под деталь.
Какой диаметр вала предел для пневмогидравлического пресса?
Зависит от длины между опорами. Вал Ø100 на 800 мм по расчёту требует исполнения Ø160 30T; при больших диаметрах и длинах переходят на гидравлику.
Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (4)
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: