📞 +7 707 540-71-38 · WhatsApp на всех номерах · ✉️ info@corneta.kz 🏢 Юрлицам: УПД, ЭДО, тендеры 🛃 Белый ввоз — ГТД проверяется на ФТС РФ
Замена импортной пневматики: пришлите спецификацию — таблица аналогов и счёт за 1–3 дня +7 707 540-71-38 ✉️ info@corneta.kz

Пневмозахват тяжёлой детали: почему трения не хватает


Захват тяжёлой детали на упор: расчёт усилия


Захватить тяжёлую деталь трением двух губок и захватить её с упором на буртик — это два разных требования к усилию, а не варианты одного решения. Диск массой 15,5 кг, удерживаемый трением, требует около 760 Н на губку — такого усилия нет ни у одного широкоходового захвата в каталоге. Тот же диск на буртике, где вес принимает металл пальца, а не трение, создаёт суммарную инерционную силу 46,5 Н при разгоне портала. Это принципиально другая силовая схема, и она решает, какой захват вообще можно поставить на пост. Ниже — расчёт обоих вариантов, выбор типоразмера по изгибающему моменту, а не по силе, и геометрия пальцев под диапазон отверстий.

🛒 Решение в каталоге:

Пневмозахват широкого раскрытия WAALPC HFT-32-80 — направляющие Ø16/Ø16, усилие 228 Н при 0,517 МПа (75 psi), отгрузка от 2 недель.

→ Подобрать HFT в каталоге

Захват на трении и захват с упором — разные машины по усилию

Задача — конвейер, перекладывающий колёсные диски за центральное отверстие изнутри, диапазон отверстий Ø51,5…106 мм, масса детали 15,5 кг, портал разгоняется до 3 м/с². На такую деталь напрашиваются два конструктивно разных решения, и путать их — главная ошибка подбора.

Вариант 1 — держать трением двух губок. Формула классического внешнего/внутреннего захвата:

F = (m × g × S) / (μ × n)
  • m × g — вес детали: 15,5 × 9,81 ≈ 152 Н
  • S — запас (динамика, вибрация конвейера) — 2
  • μ — коэффициент трения металл-металл без насечки — 0,2
  • n — число несущих губок — 2

F = (152 × 2) / (0,2 × 2) ≈ 760 Н на губку. В классе широкоходовых захватов такого усилия нет вовсе: HFT-32 даёт 228 Н при 0,517 МПа (75 psi) (≈320 Н при 0,7 МПа) — почти вчетверо меньше требуемого. У Camozzi CGLN линейка построена по тому же принципу — на широкий ход, а не на силу, и результат тот же.

Вариант 2 — упор на буртик пальца. Деталь опирается на металл, а не висит на трении. Усилие захвата тогда нужно только для того, чтобы губки не свело при рывке портала:

F = m × a = 15,5 × 3 = 46,5 Н

В варианте с буртиком вес детали воспринимается механически, а расчётные 46,5 Н относятся к суммарной инерционной силе, стремящейся раскрыть захват. Перевод этой силы в усилие одной губки зависит от кинематики конкретного захвата. Вывод: если деталь тяжелее 5–7 кг и захват берётся за отверстие, а не за плоскую грань, буртик на пальцах почти всегда дешевле, чем искать захват с усилием, которого не существует в серии.

Сравнение удержания тяжёлой детали трением и механическими буртиками пальцев
При массе 15,5 кг удержание только трением требует около 760 Н на каждую губку. При опоре на механические буртики вес воспринимает металл пальцев, а привод противодействует раскрытию от инерции; при ускорении 3 м/с² суммарная инерционная сила равна 46,5 Н.

Почему типоразмер выбирают не по усилию, а по изгибающему моменту

По уровню требуемого усилия для детали 15,5 кг подошёл бы и меньший типоразмер — HFT-25. Но деталь висит на буртиках пальцев с вылетом около 100 мм от корпуса захвата и раскачивается при перемещении портала. Это уже не вопрос силы, а вопрос жёсткости направляющих губок под изгибающим моментом:

Типоразмер Направляющие губок Годится ли под вылет 100 мм и 15,5 кг
HFT-20 Ø10 и Ø12 нет — люфт нарастёт за год
HFT-25 Ø12 и Ø14 по усилию хватит, по жёсткости — впритык
HFT-32 Ø16 и Ø16 да, с запасом по моменту

Переплата за HFT-32 против HFT-25 покупает не запас по силе — он и так кратный (228 Н против расчётной инерционной нагрузки 46,5 Н), — а отсутствие люфта в направляющих после года циклов с раскачивающейся нагрузкой на плече 100 мм. Запас по усилию у HFT-32 держится даже при просадке сети: 182 Н при 4 бар вместо номинальных 0,5 МПа — всё равно многократно больше расчётной инерционной нагрузки.

Расчёт вылета пальцев под диапазон отверстий

Голыми губками захват в отверстие Ø51,5 не войдёт — просвет между губками в сведённом положении у базового HFT-16-80 составляет 98 мм, что больше самого маленького отверстия ряда. Чтобы палец вошёл в узкое отверстие и раскрылся до упора в широком, на палец ставится буртик с вылетом рабочей кромки внутрь — обозначим его e:

сведено = 98 − 2e
разведено = 178 − 2e

Из двух условий — «сведённые пальцы должны войти в Ø51,5» и «разведённые должны раскрыться минимум до Ø98» — получаем диапазон e = 23…40 мм. Значение e = 26 мм (ближе к нижней границе, с запасом на вход) даёт рабочий диапазон Ø46…126 — весь ряд Ø51,5…106 внутри с запасом и на вход, и на раскрытие.

Тот же расчёт для HFT-32-80 с более глубоким буртиком (e = 48 мм): сведено 144 − 2 × 48 = 48 мм — входит в самое узкое Ø51,5; разведено 224 − 2 × 48 = 128 мм — перекрывает самое широкое Ø98 с запасом. Более короткий вариант — HFT-32-60 (ход 60 мм вместо 80): те же пальцы дают диапазон Ø48…108 при длине захвата 245 мм против 285 мм у HFT-32-80 — экономия места в компоновке, если запас по раскрытию не нужен.
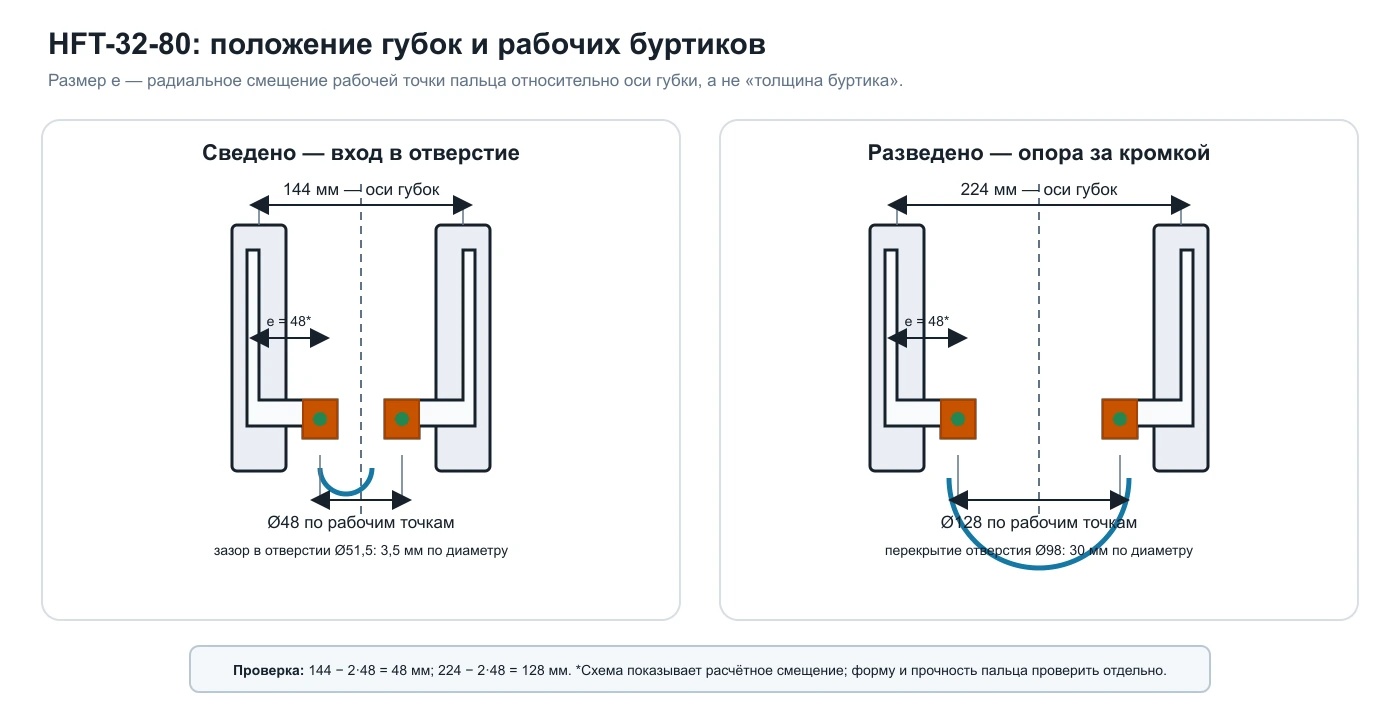
Геометрия пальцев внутреннего пневмозахвата в сведённом и разведённом положении
Оси губок HFT-32-80 находятся на расстоянии 144 мм в сведённом и 224 мм в разведённом положении. Радиальное смещение рабочей точки e = 48 мм даёт Ø48 при входе и Ø128 после раскрытия.

Таблица: усилие, направляющие и цена по типоразмерам HFT-80

Артикул Направляющие Усилие при 0,5 МПа Сведено / разведено Цена
HFT-16-80 Ø10 и Ø12 98 / 178 мм 62 094 ₸
HFT-25-80 Ø12 и Ø14 77 442 ₸
HFT-32-60 Ø16 и Ø16 228 Н 144 / 204 мм 99 714 ₸
HFT-32-80 Ø16 и Ø16 228 Н 144 / 224 мм 112 782 ₸

Прочерк — паспортное усилие для типоразмера не потребовалось в расчёте: по силе для детали 15,5 кг с упором на буртик проходит любой из них, отбор идёт по жёсткости направляющих (раздел выше), а не по этой колонке.

Расчёт на артикуле HFT-32-80

HFT-32-80 — параллельный захват широкого раскрытия, направляющие Ø16/Ø16, ход 80 мм, присоединение G1/8, цена по реестру на 11.09.2026 — 18 4 782 ₸.

  • Суммарная инерционная сила при разгоне: F = 15,5 × 3 = 46,5 Н; усилие одной губки определяется кинематикой захвата
  • Паспортное усилие HFT-32-80: 228 Н при 0,5 МПа — запас ×3
  • При просадке сети до 4 бар (0,4 МПа): 182 Н — запас ×2,4, всё ещё многократный
  • Буртик пальца e = 48 мм: диапазон захвата по буртику Ø48…128, весь ряд Ø51,5…106 внутри
  • Направляющие Ø16/Ø16 держат изгибающий момент от вылета 100 мм без люфта, в отличие от HFT-25 (Ø12/Ø14)

Итог подбора: типоразмер определило не усилие (с ним справился бы и HFT-25), а сочетание вылета детали и жёсткости направляющих. Похожая логика — когда решает не паспортная цифра, а то, как груз держится физически, — разбирается и в расчёте пневматического домкрата: пневматический домкрат — расчёт грузоподъёмности и пневмозамок.

Своя масса детали и диапазон отверстий?

Посчитаем усилие на упор и вылет пальцев под вашу деталь, а не по этой таблице с округлением

Безопасность: пилотный обратный клапан и дроссели на портах

Захват с упором на буртик держит деталь не трением, а геометрией — но только пока губки разведены и палец подпирает деталь снизу. Если давление на порту раскрытия пропадёт, губки под собственной пружиной или остаточным давлением противоположной полости сходятся — и деталь, которая держалась буртиком, теряет опору и падает. Отсюда два обязательных элемента обвязки, не факультативных для детали массой 15,5 кг:

  • Пилотный обратный клапан (пневмозамок) на порту раскрытия захвата, вплотную к корпусу G1/8. Он держит давление в самом захвате при обрыве шланга или отказе распределителя — стравить его может только целевая пилотная команда «свести», а не случайная потеря магистрали. В сети на этом посту давление проседает до 4 бар — при полной потере воздуха без замка деталь падает без предупреждения.
  • Дроссели с обратным клапаном на оба порта G1/8. На ходе 80 мм губки успевают разогнаться, и без ограничения скорости удар в конце хода бьёт по направляющей рейке — это износ, который накапливается на каждом цикле, а при 60 машинах в час и четырёх дисках на машину циклов набирается быстро.

Перекрытие буртика по кромке отверстия достаточно держать в 3–5 мм: больше не даёт выигрыша по надёжности, а меньше — опасно при раскачивании детали на портале. Саму кромку буртика скругляют или снимают фаску, чтобы деталь садилась на упор без закусывания.
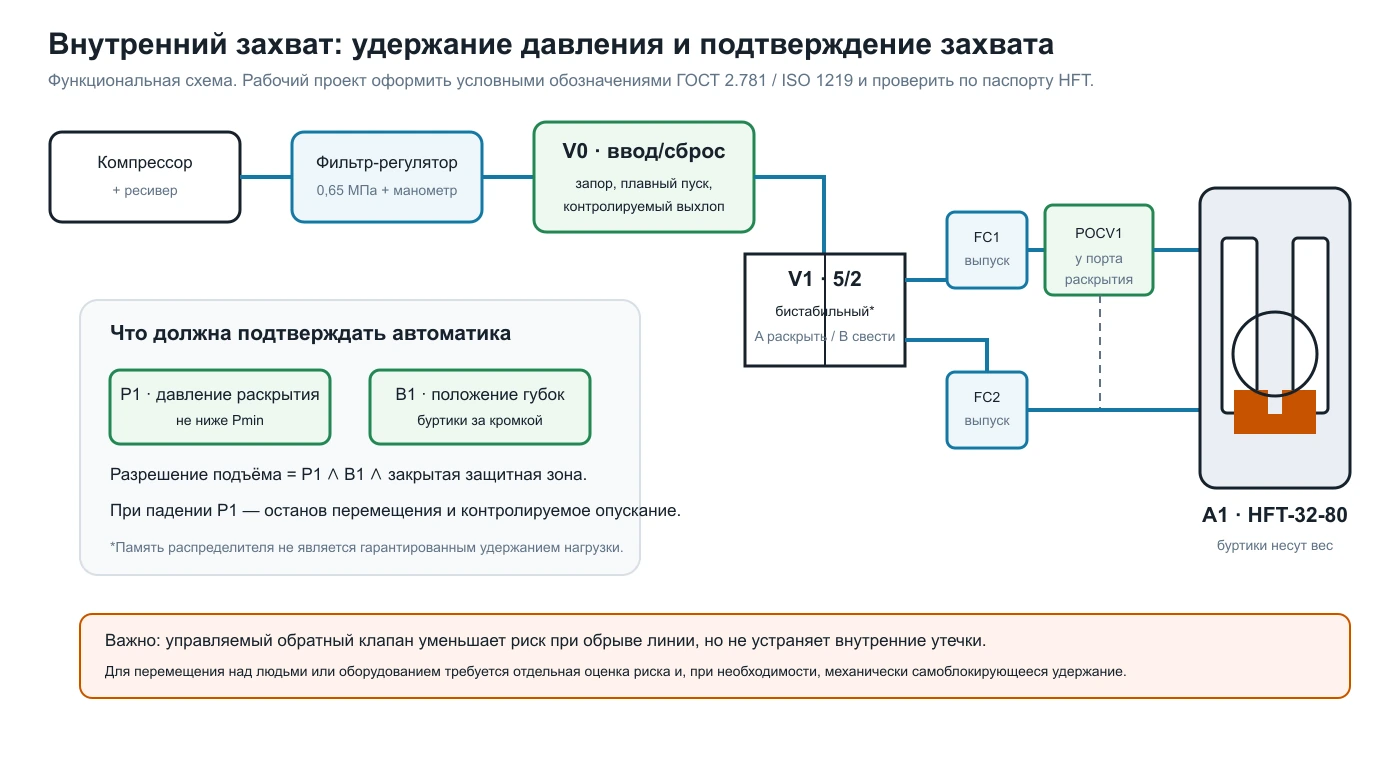
Функциональная пневмосхема внутреннего захвата тяжёлой детали
Функциональная схема удержания внутреннего захвата: скорость регулируется на выпуске, клапан POCV установлен у порта раскрытия, а разрешение подъёма формируется по давлению и подтверждённому положению губок.

Спецификация комплекта захвата тяжёлой детали

Артикул Назначение Кол-во Цена Сумма
HFT-32-80 Пневмозахват широкого раскрытия, ход 80 мм 1 112 782 ₸ 112 782 ₸
PCV06 Пилотный обратный клапан (пневмозамок), G1/8 1 6 714 ₸ 6 714 ₸
AS2202F-01 Дроссель с обратным клапаном, G1/8 2 900 ₸ 1 800 ₸
Итого 121 296 ₸

Цены — по реестру на 11.09.2026, проверены командой speca.py, не взяты из памяти. Пальцы с буртиком под конкретный диапазон отверстий и датчики положения в пазах корпуса — оснастка, которую делают под деталь, в стандартном прайсе позиции нет.

Полная схема поста: почему одного пневмозамка мало

Всё выше — про сам захват. Но пост, который работает в три смены рядом с людьми, состоит не из захвата с замками. Ниже реальная схема такого поста, четырнадцать позиций, и каждая появилась не для красоты.
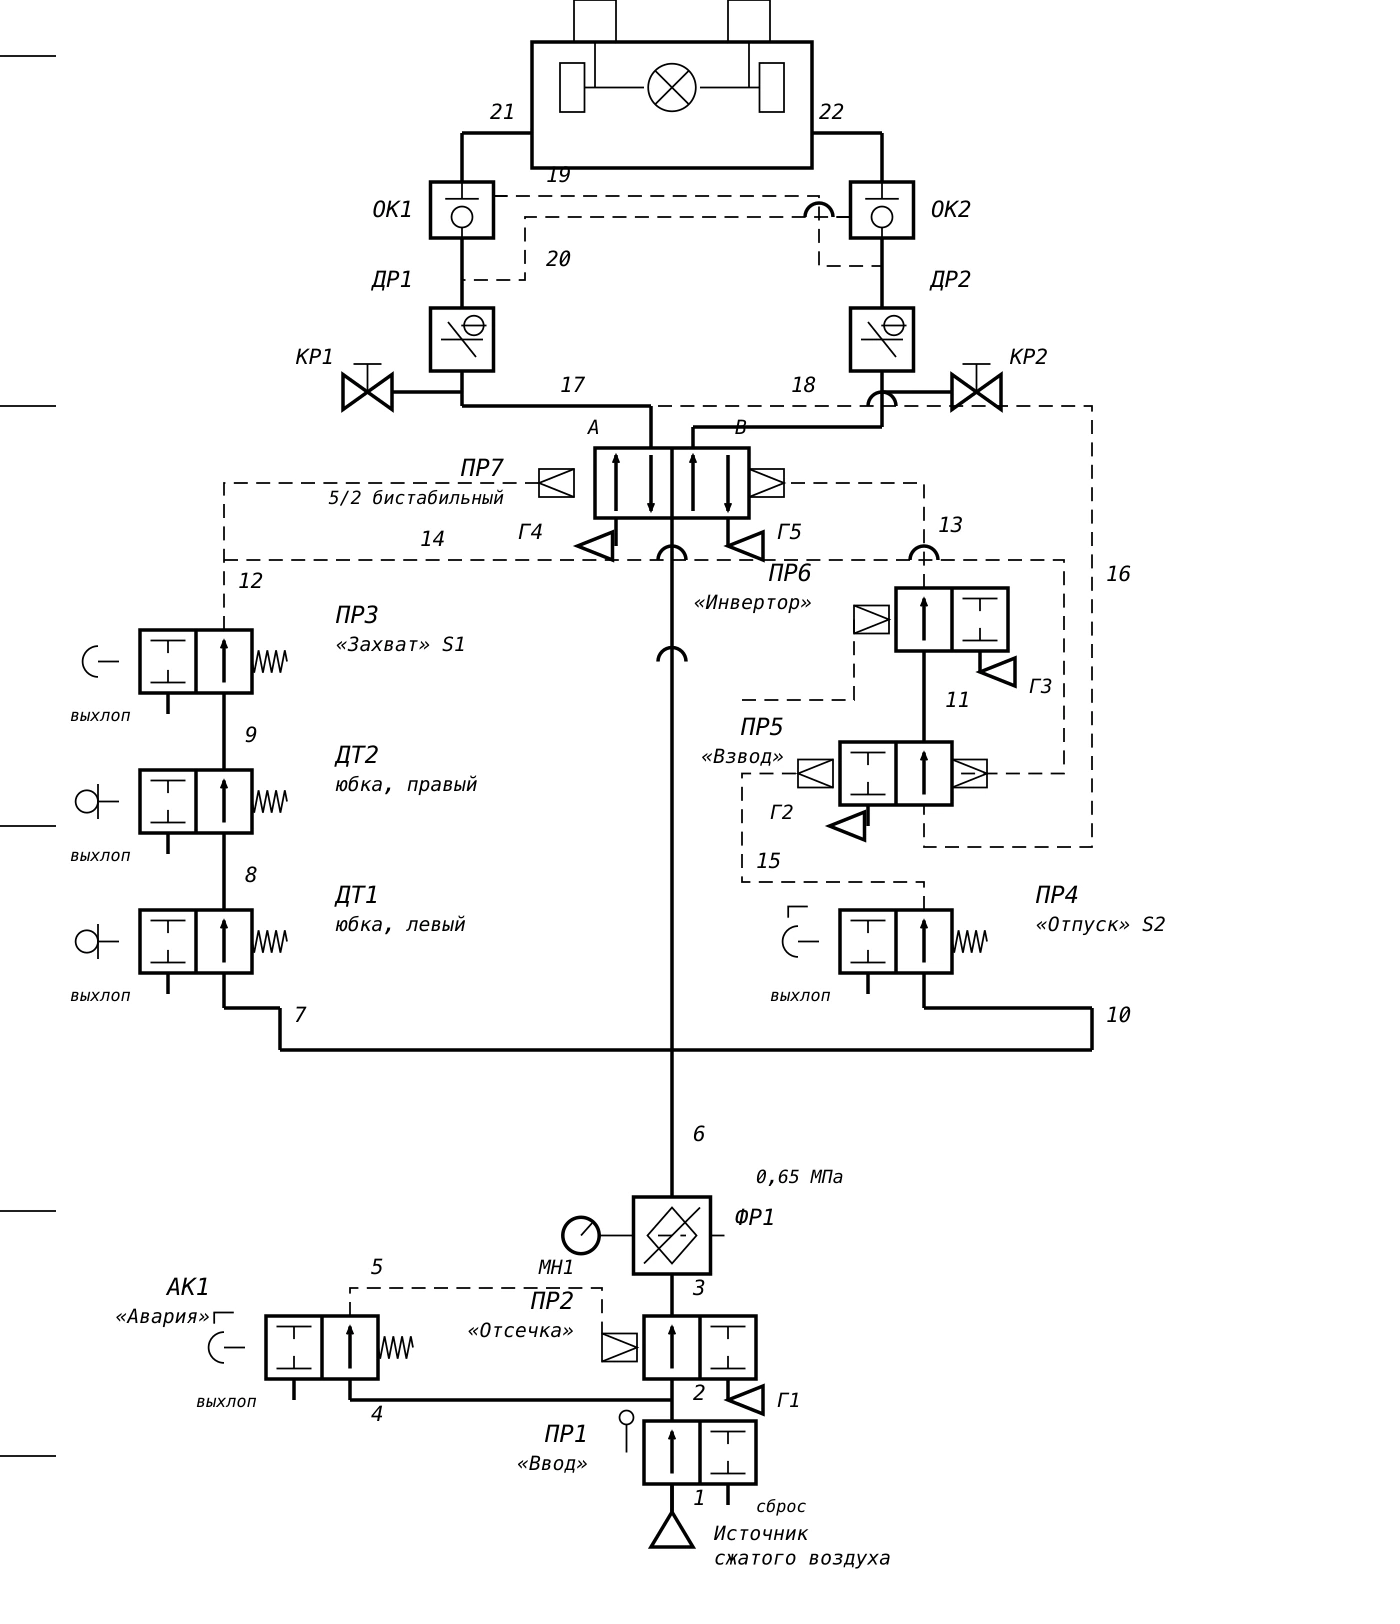
Полная принципиальная пневматическая схема действующего поста перекладки деталей
Принципиальная схема действующего поста показана полностью, без обрезания исполнительного механизма. Перед повторным применением необходимо проверить обозначения, номера портов и требуемую защитную функцию для конкретной машины.

Двурукое управление ставят на отпуск, а не на захват

Это переворачивает привычную логику. В прессах двурукое управление защищает от того, чтобы инструмент пошёл вниз, пока рука в зоне. Здесь опасность обратная: деталь висит в захвате, и беда случится, если губки разожмутся не вовремя. Поэтому кнопка «Захват» одна, а «Отпуск» — две, разнесённые не менее чем на 260 мм между внутренними кромками, чтобы одной рукой не нажать.

Клапан блокировки: пока идёт «захват», отпуск физически перекрыт

Отдельный клапан 3/2 нормально открытый стоит в линии отпуска и закрывается сигналом кнопки «Захват». Пока оператор держит команду на сжатие, команда на разжатие не пройдёт, даже если кто-то нажмёт обе кнопки отпуска. Логика «И» на отпуске и логика запрета от захвата — две разные защиты, и они не заменяют друг друга.

Распределитель здесь бистабильный — и это принципиально

В большинстве наших статей мы объясняем, почему нужен моностабильный: пропало питание — механизм вернулся в безопасное положение. Здесь всё наоборот. Безопасное положение для висящей детали — остаться зажатой. Моностабильный распределитель с пружиной при потере сигнала перекинул бы золотник и разжал губки. Поэтому стоит бистабильный, с двумя пневмопилотами и без пружины: он сохраняет положение, пока не придёт явная команда.

Разбор этого выбора в общем виде — в статье о моностабильных и бистабильных распределителях.

У пневмозамка нет ручного сброса — нужны отдельные краны

Важная деталь, на которой легко ошибиться при проектировании. Пилотный обратный клапан PCV06 запирает камеру и открывается только пилотным давлением с противоположной линии. Винта ручного сброса у него нет. Значит стравить запертый в захвате воздух перед обслуживанием нечем — если не поставить отдельные шаровые краны между замками и захватом.

В первой редакции проекта у пневмозамка стояла подпись «ручной сброс давления», и этот же замок значился точкой изоляции энергии. Ошибку поймали при сверке с заводом: процедура вывода в обслуживание предписывала стравливать камеры кранами, а подпись на схеме отправляла человека искать на замке несуществующий винт. На порядок работ это не влияло, но на схеме противоречие устранили.

Три точки изоляции энергии, а не одна

Точка Что изолирует Когда применяется
Кран ввода с проушиной под навесной замок весь пост от сети ремонт, замена оснастки
Клапан плавного пуска со сбросом остаточного давления магистраль поста снятие давления с линии
Два шаровых крана между замками и захватом камеры самого захвата единственный способ разжать губки вручную

Деталь, запертая замками, останется зажатой и после отключения поста от сети — в этом и смысл защиты. Поэтому «перекрыть воздух на вводе» недостаточно: пока не стравлены камеры кранами, захват под давлением.

Типичные ошибки при подборе захвата тяжёлой детали

  • Считать усилие по паспорту, не определив способ удержания. Паспортные 228 Н ничего не говорят о том, хватит ли захвата, пока не решено — держим трением или упором. Для трения этого может не хватить втрое, для упора — с запасом.
  • Выбирать типоразмер только по силе. HFT-25 прошёл бы по усилию, но не по жёсткости направляющих под вылетом 100 мм — люфт появится не сразу, а через месяцы работы.
  • Забыть про фаску на буртике. Острая кромка закусывает деталь при посадке вместо плавного упора.
  • Не ставить пневмозамок на захват тяжёлой детали. Для лёгкой детали риск терпим, для 15,5 кг над конвейером — нет.
  • Не ставить дроссели на длинном ходу. Чем больше ход, тем больше скорость разгона губок и удар по рейке в конце хода.
  • Брать артикул и цену по памяти. В реестре у одной серии десятки исполнений с разной ценой и ходом — сверка обязательна.

Вопросы и ответы

Почему нельзя просто взять захват с более сильными губками?

Потому что 760 Н на губку — усилие, которого нет ни в одной серии широкоходовых захватов, включая HFT и Camozzi CGLN: они рассчитаны на широкий ход, а не на такую силу зажима. Проще и дешевле изменить способ удержания — перейти на упор буртиком — чем искать несуществующий типоразмер.

Как выбрать типоразмер захвата, если по усилию проходит меньший?

Смотреть на направляющие губок и вылет детали от корпуса. Деталь, свисающая на плече 100 мм и раскачивающаяся при перемещении, нагружает направляющие изгибающим моментом — здесь решает диаметр направляющих (Ø16/Ø16 у HFT-32 против Ø12/Ø14 у HFT-25), а не запас по силе.

Как рассчитать вылет пальцев под свой диапазон отверстий?

По формулам сведено = Dгуб.min − 2e и разведено = Dгуб.max − 2e, где Dгуб — паспортное раскрытие захвата без буртика. Вылет e подбирают так, чтобы сведённое значение вошло в самое узкое отверстие ряда, а разведённое перекрыло самое широкое.

Обязателен ли пневмозамок на захвате с упором?

Да, если деталь удерживается над людьми или конвейером и весит больше нескольких килограммов. При потере давления на порту раскрытия губки сходятся, буртик перестаёт держать деталь, и она падает без предупреждения — пневмозамок держит давление в самом захвате при обрыве магистрали.

Зачем дроссели, если ход захвата всего 80 мм?

Короткий ход не значит низкую скорость: за 80 мм губки успевают разогнаться, и без ограничения расхода на выхлопе удар в конце хода приходится прямо на направляющую рейку. При частых циклах — а на конвейере с несколькими деталями на такт их набирается много — это ускоренный износ.

Можно ли обойтись без буртика, просто увеличив трение насечкой или резиновой накладкой?

Насечка и резина поднимают коэффициент трения в 2–3 раза, а нужно почти в шестнадцать. Даже с накладками усилие на губку останется в сотнях ньютонов на кромке отверстия при том же запасе — механический упор для тяжёлой детали остаётся надёжнее, чем ставка на трение.

Что делать, если на линии несколько типоразмеров деталей с разными отверстиями?

Считать вылет пальцев по самому узкому и самому широкому отверстию сразу для всего диапазона, как в разделе про геометрию, а не под одну деталь. Запас e рассчитывается на весь ряд, поэтому смена детали внутри проверенного диапазона не требует переналадки захвата.

Об авторе

Автор: Вадим Ибрагимов, главный инженер corneta.kz

Подбор промышленной пневматики и замена импортных компонентов на WAALPC. Расчёты в статье — по данным реестра WAALPC на 11.09.2026 и практике подбора захватов под реальные конвейерные посты. Подробнее об экспертизе →

Прислать спецификацию

Своя масса детали, диапазон отверстий и динамика портала? Пришлите параметры — рассчитаем усилие на упор, подберём типоразмер по моменту на направляющих и вылет пальцев, вышлем спецификацию с артикулами и ценами за 1 рабочий день: отправить параметры инженеру.
Пресс для сока своими руками: расчёт усилия отжима


Пресс для сока своими руками: расчёт усилия отжима


Тот, кто ищет «соковыжималка своими руками», почти всегда имеет в виду не бытовую центрифугу, а пресс: корзину с раздробленными яблоками или виноградом (мезгой), которую сверху сдавливает плита. Сделать такой пресс своими руками можно — рама, перфорированная корзина, ткань для отжима и привод. А вот привод честно посчитать нужно, и тут начинается разговор именно про пневматику.

Короткий и не самый приятный вывод: напрямую пневмоцилиндр пресс для сока не тянет. На корзине Ø300 мм для яблок нужно около 141 кН (14,4 т) — вчетверо больше, чем даёт наш крупнейший в каталоге цилиндр Ø320 мм на цеховом воздухе. Поэтому все заводские соковые прессы — гидравлические или водяные, а не пневматические. Ниже — расчёт по формуле, честная граница, где пневматика всё же справляется (уменьшённая корзина, пневмогидроусилитель), и отдельно — где воздух в этой машине работает по-настоящему хорошо: подача и выгрузка мезги, поворот корзины, прижим крышки, автоматика цикла.

🛒 Решение в каталоге:

Прямого отжима у пневматики не хватает, но автоматика цикла пресса для сока — поворот корзины, подача мезги, прижим крышки — целиком собирается на стандартной пневматике WAALPC, отгрузка от 2 недель.

→ Каталог пневмоцилиндров и приводов WAALPC

Из чего состоит пресс для сока своими руками

Прежде чем спорить о приводе, соберём весь пресс для сока по частям — это ровно то, что ищут вместе с запросом «соковыжималка своими руками»:

  • Рама. Сварная из профильной трубы или швеллера, рассчитанная на осевую нагрузку от привода — при усилии в десятки килоньютонов раму «на глаз» не варят, сечение считают так же, как для домкрата или пресса другого назначения.
  • Корзина. Перфорированный цилиндр (нержавеющая сталь для пищевого контакта — дерево тоже встречается в дачных конструкциях, но хуже моется) с отверстиями или щелями для стока сока, диаметром обычно 150–400 мм.
  • Мезга. Раздробленные яблоки или виноград, из которых отжимают сок — не целые плоды: неразмолотое яблоко почти не отдаёт сок ни при каком давлении, дробилка обязательна до пресса.
  • Отжимная ткань или мешки-«сыры». Разделяют слои мезги внутри корзины и держат мякоть, пропуская жидкость — классическая деталь любого корзиночного пресса, от кустарного до промышленного.
  • Плита и привод. Плита ложится на мезгу сверху, привод продавливает её вниз с нужным усилием. Здесь начинается инженерная часть: винт, гидравлика или пневматика — и именно привод решает, сколько сока получится выжать и с каким трудом.

Дальше — про привод. Пневматика в этой цепочке годится не для всего, и честнее сказать это сразу, чем потом переделывать раму под цилиндр, который не потянет.

Формула усилия отжима пресса для сока: давление на мезгу × площадь корзины

Усилие, которое должен развить привод пресса для сока, считается одной формулой:

F = P × A
  • F — усилие на плите, Н
  • P — давление на мезгу, Па (1 МПа = 1 Н/мм² = 10 бар)
  • A — площадь корзины, мм² (A = π×D²/4)

Давление на мезгу — не давление в пневмосети, а то, с каким усилием плита давит на квадратный миллиметр раздробленных яблок или винограда. Для полного отжима яблочной мезги нужно 15–25 бар (1,5–2,5 МПа) — меньше не выжимает сок из клеток до конца, а перебор уплотняет мезгу настолько, что сок перестаёт стекать сквозь неё. Для винограда порог ниже, 8–12 бар (0,8–1,2 МПа): ягода мягче и отдаёт сок легче, а лишнее давление на виноградную мезгу выжимает горькие вещества из косточек и гребней — в виноделии это разница между лёгким «самотёком» и грубой прессовой фракцией. Порядок величины подтверждают и лабораторные работы: в исследовании прессования яблочной мезги на испытательном прессе Instron рабочее давление составляло 4,0 МПа — тот же диапазон единиц мегапаскалей, на порядок выше цехового воздуха 0,6–1,0 МПа.

Возьмём корзину Ø300 мм — типовой размер для домашнего пресса на 1–2 ведра яблок за цикл. Площадь: A = π×(300/2)² = 70 686 мм² = 706,9 см². При давлении 2,0 МПа (середина диапазона для яблок): F = 2,0 × 70 686 = 141 372 Н = 141,4 кН = 14,4 т. Четырнадцать тонн на плиту — вот что на самом деле стоит за словами «пресс для сока», и с этим числом дальше нужно сверять любой привод, включая пневматику.

Формула усилия отжима пресса для сока: F = P × AСлева корзина Ø300 мм с мезгой под плитой, сверху стрелка давления P; справа формула площади поршня и результаты: Ø300 мм при 2,0 МПа — 141,4 кН = 14,4 т, Ø150 мм при 2,0 МПа — 35,3 кН = 3,6 т, для сравнения цеховой воздух даёт лишь 0,6–1,0 МПаУсилие отжима пресса для сока: F = P × Aмезгадавление P на мезгуØ300 ммФормулаA = π × D² / 4F = P × AØ300 мм, 2,0 МПа → 141,4 кН = 14,4 тØ150 мм, 2,0 МПа → 35,3 кН = 3,6 тдиапазон для яблок: 1,5–2,5 МПа (15–25 бар)для сравнения — цеховой воздух: 0,6–1,0 МПа
Формула усилия отжима пресса для сока F = P × A: на корзине Ø300 мм при давлении 2,0 МПа нужно 141,4 кН — это на порядок больше того, что даёт цеховой сжатый воздух напрямую.

Таблица усилия пресса для сока: диаметр корзины × давление × нужная сила

Сколько силы требует корзина разного диаметра при разном давлении на мезгу — для яблок и винограда отдельно:

Ø корзины, мм Площадь, см² Яблоки 1,5 МПа, кН Яблоки 2,5 МПа, кН Виноград 0,8 МПа, кН Виноград 1,2 МПа, кН
150 176,7 26,5 44,2 14,1 21,2
200 314,2 47,1 78,5 25,1 37,7
250 490,9 73,6 122,7 39,3 58,9
300 706,9 106,0 176,7 56,5 84,8
350 962,1 144,3 240,5 77,0 115,5

Строка Ø300 — рабочий диапазон для домашнего пресса на 1–2 ведра яблок: 106–177 кН на яблочной мезге, то есть от 10,8 до 18,0 т в зависимости от того, насколько сухой выжимкой вы готовы довольствоваться. Виноград требует заметно меньше — здесь у пневматики уже появляется шанс, но об этом дальше по числам, а не на глаз.

Почему прямой пневмопривод пресса для сока не тянет

Самый большой профильный цилиндр в каталоге WAALPC — Ø320 мм, площадь поршня 804,25 см². На цеховом воздухе он даёт:

  • при 6 бар (0,6 МПа): F = 48 255 Н = 48,3 кН — тот же расчёт, что мы уже проверяли для грузоподъёмности в статье про пневматический домкрат, где 320-й миллиметр держит 4,9 т;
  • при 10 бар (1,0 МПа, верхняя граница для стандартных распределителей и фитингов): F = 80 425 Н = 80,4 кН.

Против нужных 141,4 кН на корзине Ø300 при 2,0 МПа это дефицит в 2,9 раза на 6 бар и в 1,8 раза даже на 10 бар — крупнейший серийный пневмоцилиндр не дотягивает до задачи почти вдвое, даже если разогнать сеть до предела, который стандартная пневмоарматура ещё выдерживает. Поднять диаметр цилиндра ещё выше можно только под нестандартный заказ — это уже не серийная позиция и не тот бюджет, о котором вообще стоит думать ради самодельного пресса.

Корень проблемы — тот же, что и в домкрате: гидравлика работает при 20–63 МПа, а цеховой сжатый воздух — при 0,6–1,0 МПа, разница в 20–60 раз. Чтобы взять то же усилие давлением, а не площадью, нужна жидкость под высоким давлением, а не воздух. Именно поэтому все заводские соковые прессы — гидравлические (винтовые с гидроприводом) или водяные (гидропресс на давлении водопровода через мембрану большой площади), и ни один серийный производитель не делает прямой пневматический пресс для сока — это не маркетинговый выбор, а следствие формулы F = P × A.

Четыре варианта вместо прямого привода пресса для сока

Раз прямой пневмоцилиндр не тянет, у самодельного пресса для сока есть четыре рабочих пути — от простейшего до компромиссного:

  1. Механический винтовой пресс. Самый народный вариант: резьбовой винт (обычно трапецеидальный Acme) и рычаг или маховик вместо любого привода. Ни воздуха, ни масла — только сила рук и передаточное число резьбы. Проще всего в изготовлении, но отжим на скорости и стабильности усилия сильно уступает механизированным вариантам, и на большом объёме за смену такой пресс утомляет оператора.
  2. Уменьшить корзину. Тот же цилиндр Ø320 при 6 бар (48,3 кН) с запасом покрывает корзину Ø150 при 2,0 МПа (нужно 35,3 кН). Но использовать цилиндр за 159 тысяч рублей и весом за 30 кг ради корзины размером с ведёрко из-под майонеза — тот случай, когда привод крупнее самого пресса. Более реалистичная граница — цилиндр Ø250: он закрывает те же 35,3 кН только на 8–10 бар, с запасом в 11–39 % — это и есть «на грани»: технически хватает, но без всякого допуска на трение уплотнений, просадку сети и уплотнение мезги при повторных циклах.
  3. Пневмогидравлический усилитель (воздух управляет, масло давит). Устройство, где большой воздушный поршень толкает маленький масляный: соотношение площадей 1:20 превращает 6 бар воздуха в 120 бар (12,0 МПа) на выходе, 1:32 — уже в 192 бар (19,2 МПа) — это иллюстрация принципа площадей, а не паспорт конкретной модели. В каталоге WAALPC такие цилиндры реальны — серия MPT/MPTC/MPTD/MPTF (аналог AirTAC «Air & Hydraulic Boosting Cylinder»), от MPT-63 (31 3 162 ₸) до MPT-80 (43 0 ₸) по реестру на 11.09.2026. Управление и подготовка воздуха остаются пневматическими, а усилие на плите выдаёт масляный контур — компромисс, который и используют промышленные штамповочные линии для той же задачи «дёшево управлять, сильно давить».
  4. Гидравлика напрямую. Гидроцилиндр или обычный бутылочный домкрат на 10–20 т (серийный товар для авторемонта, не наш профиль, но доступен в любом магазине автозапчастей за 2–5 тысяч рублей) при рабочем давлении 20–63 МПа достаёт нужные килоньютоны цилиндром в разы меньшего диаметра, чем пневматика. Это и есть решение, которым пользуются почти все домашние и заводские прессы для сока: недорого, компактно, без вопроса «а хватит ли воздуха».

Расчёт того же типа — усилие, площадь поршня, подбор диаметра под задачу — мы уже разбирали для гибочного станка: методика идентична, меняется только объект приложения силы. Смотрите расчёт усилия и подбор цилиндра для листогиба, если строите ещё и его.

Своя корзина и мезга — яблоки или виноград?

Посчитаем усилие под ваш диаметр и материал, а не по таблице с округлением

Расчёт на реальных цилиндрах WAALPC: где хватает, а где нет

Случай 1 — корзина Ø300, цилиндр DSBG-320-25-P (Ø320 мм, ход 25 мм, 158 4 812 ₸ по реестру на 11.09.2026):

  • Нужно на яблочной мезге при 2,0 МПа: F = 141 372 Н
  • Даёт при 6 бар: F = 0,6 × 80 425 мм² = 48 255 Н — дефицит в 2,9 раза
  • Даёт при 10 бар: F = 1,0 × 80 425 мм² = 80 425 Н — дефицит в 1,8 раза

Вывод: даже за 159 тысяч рублей крупнейший каталожный цилиндр не закрывает корзину Ø300 на яблочной мезге. Наращивать диаметр дальше или удваивать давление серийными компонентами уже нельзя.

Случай 2 — корзина Ø150, цилиндр SC-250-25 (Ø250 мм, ход 25 мм, 24 1 302 ₸):

  • Нужно при 2,0 МПа: F = 35 343 Н
  • Даёт при 6 бар: F = 0,6 × 49 087 мм² = 29 452 Н — не хватает
  • Даёт при 8 бар: F = 0,8 × 49 087 мм² = 39 270 Н — запас 11 %
  • Даёт при 10 бар: F = 1,0 × 49 087 мм² = 49 087 Н — запас 39 %

Вот и число за словом «на грани»: на 6 бар цилиндра Ø250 не хватает, на 8 бар запас всего 11 % — меньше, чем обычно съедает трение уплотнений и износ манжет за сезон. Рабочий вариант появляется только на 10 бар, а это уже верхняя граница для стандартной пневмоарматуры и повод отдельно проверять паспорт каждого фитинга на линии.

Где пневматика реально работает в прессе для сока

Отжим — не единственная операция в этой машине, и как раз в остальных операциях пневматика — не компромисс, а лучшее решение из всех:

  • Подача и выгрузка мезги. Толкатель мезги в корзину и скребок для выгрузки жмыха после цикла — усилия в сотни ньютон, ход 50–150 мм, ровно профиль стандартного пневмоцилиндра малого диаметра. Цилиндр Ø40 мм при 6 бар даёт 754 Н — с запасом хватает на подачу и выгрузку рыхлой мезги.
  • Поворот корзины. В многопозиционном прессе (загрузка → отжим → выгрузка) корзину или стол под ней разворачивают между станциями поворотным пневмоприводом на 90–180°. Момент сопротивления здесь — не тонны усилия отжима, а инерция стола с мезгой, задача решается типоразмерами Ø25–63 из стандартного ряда.
  • Прижим крышки. Если конструкция закрывает корзину крышкой на время цикла (защита от брызг, безопасность оператора), это задача поворотно-зажимного привода — не силового узла: крышку нужно откинуть и прижать, а не сдавить ей мезгу.
  • Автоматика цикла. Датчики положения на каждом цилиндре, распределители на команды «подать — прижать — повернуть — выгрузить» — весь цикл собирается на стандартной электропневматике без единого реле или контроллера с завышенными требованиями.

Для пищевого контакта у пневматики есть отдельное правило, уже разобранное на другой машине того же профиля — пельменном аппарате: в зоне, откуда воздух или конденсат может попасть на продукт, лубрикатор не ставится, а детали в контактной зоне — нержавеющая сталь, не обычная углеродистая. Для пресса для сока это касается в первую очередь толкателя мезги и прижимных элементов у корзины — они соприкасаются с продуктом напрямую.

Пресс для сока: четыре ветки цикла от общей подготовкиОдин блок подготовки на всю машину, дальше четыре независимые ветки: поворот корзины, прижим крышки, подача и выгрузка. У каждой ветки свой распределитель 5/2, своя кнопка на пилот и свои глушители на обоих выхлопах — общий выхлоп связал бы ветки между собой, и срабатывание одной подтормаживало бы другую. На прижиме крышки пневмозамок: при падении давления в сети крышку выдавит жмыхом, а замок держит камеру запертой; у замка нет ручного сброса, поэтому рядом врезан шаровой кран. Кран ввода с проушиной и плавный пуск со сбросом — точки изоляции энергии перед мойкой. Сеть 1 · кран ввода 2 · плавный пуск 3 · ресивер 4 · ФР без лубрикатора 5 · 5/2 поворот 6 · 5/2 прижим 7 · 5/2 подача 8 · 5/2 выгрузка 9 · кн. «поворот» 10 · кн. «прижим» 11 · кн. «подача» 12 · кн. «выгрузка» 13 · ДР поворота 14 · ДР прижима 15 · замок крышки 16 · сброс крышки 17 · корзина 18 · крышка 19 · подача 20 · выгрузка 21 · Г1 21 · Г2 21 · Г3 21 · Г4 21 · Г5 21 · Г6 21 · Г7 21 · Г8 22 · Г9 22 · Г10 22 · Г11 22 · Г12узел сброса выхлоп сбросасиловая линиялиния управленияоранжевым — изоляция энергии и защита
Схема автоматики цикла пресса для сока: один блок подготовки на машину (ресивер и фильтр-регулятор AW2000 без лубрикатора — пищевая зона), дальше четыре независимые ветки на распределителях 5/2 — поворот корзины, прижим крышки, подача и выгрузка. У каждой ветки своя кнопка на пилот и свои глушители на обоих выхлопах: общий выхлоп связал бы ветки, и срабатывание одной подтормаживало бы другую. На прижиме крышки пневмозамок — при падении давления крышку выдавит жмыхом; ручного сброса у замка нет, поэтому рядом врезан шаровой кран

Компоновка пресса для сока с пневмоавтоматикой цикла

Как это укладывается в одну машину — вид сверху на трёхпозиционный стол пресса для сока:

Компоновка пресса для сока: поворотный стол на три станции — загрузка, отжим, выгрузкаКруглый поворотный стол в центре с приводом ACK90 разворачивает корзины между тремя станциями: загрузка мезги толкателем MBB-40, отжим гидравлическим или винтовым приводом (вне пневматики, показан пунктиром), выгрузка жмыха толкателем MBB-40 и прижим крышки приводом QCKКомпоновка: поворотный стол пресса для сока сверхуACK90привод столаЗагрузкаMBB-40, толкательОтжимгидравлика / винт — вне пневматикиВыгрузкаMBB-40, скребок жмыхаQCK — прижим крышкиТри станции — один поворот стола на 120° между ними
Компоновка пресса для сока: поворотный стол с приводом ACK90 разводит корзины между тремя станциями — загрузка мезги, отжим (гидравлика или винт, вне зоны пневматики) и выгрузка жмыха, крышку прижимает привод QCK.

🛒 Решение в каталоге:

Поворотные приводы WAALPC серии ACK90 и QCK — компактные, для стола и крышки многопозиционного пресса, отгрузка от 2 недель.

→ Подобрать привод в каталоге

Спецификация комплекта пневмоавтоматики пресса для сока

Только автоматика цикла — без самого силового узла отжима (гидроцилиндр, винт, рама, корзина считаются отдельно и не входят в пневматическую часть). Цены по реестру на 11.09.2026:

Компонент Артикул Кол-во Цена, ₸ Сумма, ₸
Поворотный привод стола/корзины ACK90-40 1 3 634 3 634
Поворотно-зажимной привод — прижим крышки QCK-20-20 2 2 033 4 066
Цилиндр Ø40 — толкатель подачи и скребок выгрузки мезги MBB-40-CA-C 2 481 962
Датчик-геркон положения TF-17 4 80 320
Крепление датчика BJ 4 80 320
Распределитель 5/2 электромагнитный 24В — на каждый привод 4V210-06-DC24V 4 699 2 796
Фильтр-регулятор без лубрикатора — пищевая зона AW2000-02 1 1 060 1 060
Итого пневмоавтоматика 13 158

13 948 ₸ за всю автоматику цикла — в двенадцать раз дешевле одного лишь цилиндра DSBG-320-25-P (158 4 812 ₸), который всё равно не закрыл бы отжим. Пневматика в этой машине стоит копейки именно потому, что делает не то, для чего физически не годится, а то, для чего годится идеально: короткие ходы, повторяемость, простое управление. Расход воздуха на цикл (четыре коротких хода на один поворот стола) под свой компрессор считайте калькулятором расхода воздуха — на прессе он на порядки меньше, чем на самом отжиме, будь тот пневматическим.

Типичные ошибки при сборке пресса для сока своими руками

1. Поставить пневмоцилиндр на прямой отжим «для простоты». Разница между нужными 141 кН и доступными на воздухе 48–80 кН не закрывается более толстым шлангом или редуктором — это дефицит в разы, а не в проценты.

2. Считать усилие по давлению в сети, а не по давлению на мезгу. Это разные величины: 6 бар в магистрали не значит 6 бар на мезге, если площадь плиты не совпадает с площадью поршня привода напрямую — путаница между ними и даёт ложное ощущение, что пневматики «почти хватает».

3. Лубрикатор на линии, которая касается пищевой зоны. Масляный туман из лубрикатора попадает в мезгу и сок через толкатель или прижим — для контактных узлов нужен фильтр-регулятор без лубрикатора, отдельная линия с маслом (если она вообще нужна для других приводов) не должна пересекаться с пищевой.

4. Считать раму под усилие отжима «на глаз». Рама держит ту же нагрузку, что и привод — 14 т на Ø300 требуют сечения и сварных швов, рассчитанных под эту нагрузку, а не подобранных по внешнему виду.

5. Ставить поворотный привод корзины без датчиков положения. Без обратной связи о повороте и прижиме автоматика цикла превращается в набор цилиндров без синхронизации — риск столкновения станций друг с другом при сбое воздуха на одной из веток.

Вопросы и ответы

Можно ли сделать соковыжималку своими руками на пневматике?

Раму, корзину и автоматику цикла — да, полностью. Сам отжим напрямую пневмоцилиндром — нет: на корзине Ø300 нужно 141 кН, крупнейший каталожный цилиндр Ø320 даёт только 48–80 кН. Для отжима нужна гидравлика, винт или пневмогидроусилитель, а пневматика в этой машине отвечает за подачу, поворот, прижим и автоматику.

Какое давление нужно для отжима яблочного сока?

1,5–2,5 МПа (15–25 бар) на мезгу — меньше не выжимает сок из клеток до конца, больше уплотняет мезгу и мешает соку стекать. Лабораторные испытания прессования яблочной мезги фиксируют тот же порядок величины — единицы мегапаскалей, а не доли.

Почему для винограда нужно меньше давления, чем для яблок?

Виноградная ягода мягче и отдаёт сок при меньшем усилии — 0,8–1,2 МПа (8–12 бар) достаточно. Лишнее давление на виноградную мезгу дополнительно выжимает горькие вещества из косточек и гребней, ухудшая вкус, а не увеличивая выход сока.

Чем гидравлический пресс лучше пневматического для сока?

Гидравлика работает при 20–63 МПа против 0,6–1,0 МПа у цехового воздуха — разница в 20–60 раз. Ту же силу гидроцилиндр берёт диаметром в разы меньше пневматического, поэтому все заводские соковые прессы — гидравлические или водяные.

Что такое пневмогидравлический усилитель и когда он нужен?

Устройство, где воздух двигает большой поршень, а тот через меньший поршень поднимает давление в отдельном масляном контуре в десятки раз — например, 6 бар воздуха дают 120–190 бар на масле при соотношении площадей 1:20–1:32. В каталоге это серия MPT — компромисс для тех, кто хочет оставить управление пневматическим, но получить гидравлическое усилие на выходе.

Какой цилиндр нужен для поворота корзины пресса?

Не силовой, а поворотный привод — задача не в тоннах усилия отжима, а в развороте стола с мезгой между станциями. Стандартных типоразмеров Ø25–63 (например, ACK90-40) хватает с запасом — момент сопротивления вращению на порядки меньше усилия прессования.

Нужен ли лубрикатор в пневмоавтоматике пищевого пресса?

Нет, если линия соприкасается с пищевой зоной — маслянный туман попадает на продукт через толкатель мезги или прижимные элементы. Ставится фильтр-регулятор без лубрикатора (например, AW2000), тот же принцип, что и в пельменном аппарате.

Об авторе

Автор: Вадим Ибрагимов, главный инженер corneta.kz

Подбор промышленной пневматики и замена импортных компонентов на WAALPC по стандартам ISO. Расчёты в статье — по формуле F = P × A и данным реестра WAALPC на 11.09.2026. Подробнее об экспертизе →

Прислать спецификацию

Свой диаметр корзины, культура (яблоки/виноград) и число станций? Пришлите параметры — посчитаем усилие, подберём привод отжима (гидравлика или усилитель MPT) и пневмоавтоматику цикла, вышлем спецификацию с артикулами и ценами за 1 рабочий день: отправить параметры инженеру.


Пресс-ножницы: расчёт усилия реза и вырубки

11.09.2026 · Вадим Ибрагимов, главный инженер

Краткий ответ

Пресс-ножницы — это узел или отдельный станок, который отрезает или вырубает металл прямым либо наклонным ножом под нагрузкой от привода: гидравлического, пневматического или ручного рычажного. От типа привода и способа реза зависит, какую толщину и какую длину линии реза вообще можно резать — пневматика справляется не с любым сочетанием.

Усилие прямого реза считают по формуле F = k · L · s · σср, где L — длина линии реза (мм), s — толщина металла (мм), σср — сопротивление срезу (≈0,7–0,8 от предела прочности материала), k — коэффициент запаса на затупление ножей и перекос. Для полосы 50×3 мм из Ст3 (σв≈400 МПа, σср≈300 МПа) это 45 000 Н = 45 кН. Наш самый большой цилиндр в каталоге — WAALPC DSBG-320 — при рабочем давлении 0,6 МПа даёт 48,25 кН. Запас 7,2% — впритык, и это предел того, что пневматика умеет прямым ножом на узкой полосе. Дальше в статье — почему зазор и угол наклона ножа меняют картину, таблица «толщина × длина реза → диаметр цилиндра» и расчёт на реальном артикуле.

🛒 Решение в каталоге:

WAALPC DSBG Ø32–320 — профильные цилиндры ISO 15552 со встроенными стяжными шпильками, рабочее давление до 1,0 МПа, отгрузка от 2 недель.

→ Подобрать цилиндр DSBG в каталоге

Что такое пресс-ножницы и как они режут металл

Пресс-ножницы — не всегда отдельный станок. Иногда это узел на прессе: пуансон-нож, который движется вертикально относительно неподвижного стола-матрицы и отрезает или вырубает заготовку. Отдельным станком с таким же принципом работы называют гильотинные ножницы — их отличает длинный прямой или наклонный нож, рассчитанный на широкий лист.

Различие внутри одного термина «пресс-ножницы» держится на двух способах реза: рез — прямая или наклонная линия, заготовка распадается на две части; вырубка — замкнутый контур, из листа вынимают деталь целиком. Формула усилия одна и та же по физике (сопротивление металла срезу), но подставляют в неё разное: для реза — длину линии, для вырубки — периметр контура. Разница важна на практике: у реза есть приём для радикального снижения усилия (наклонный нож), у вырубки замкнутым контуром — почти нет.

Усилие реза пресс-ножниц: формула и расчёт до числа

Базовая формула для прямых параллельных ножей — из справочника В. П. Романовского «Холодная штамповка»:

P = L · S · σср

где σср — сопротивление срезу, связано с пределом прочности как σср = (0,6…0,8)·σв. Для Ст3 по ГОСТ 380 предел прочности σв лежит в диапазоне 370–490 МПа в зависимости от раскисления и толщины проката; для расчёта берём представительное значение 400 МПа.

Расчёт по шагам для полосы 50×3 мм:

  1. L = 50 мм — длина линии реза
  2. s = 3 мм — толщина полосы
  3. σв = 400 МПа (Ст3, ГОСТ 380)
  4. σср = 0,75 · 400 = 300 МПа — взят середина диапазона 0,7–0,8
  5. F = 50 · 3 · 300 = 45 000 Н = 45 кН

Тот же справочник даёт поправку на реальные условия: изгиб заготовки при резе, неравномерность толщины проката и затупление ножей за время эксплуатации увеличивают требуемое усилие на 30%. Расчётное усилие для подбора машины — не 45, а Pn = 1,3 · P = 58,5 кН. Этот запас — не перестраховка ради формы, а стандартная инженерная практика: ножи в реальном станке никогда не идеально острые, а лист — не идеально одной толщины по всей длине.

Схема прямого реза полосы на пресс-ножницахПолоса металла между двумя параллельными ножами: длина реза L, толщина s, усилие F сверхуполоса Ст3, s = 3 ммножножF = 45 кНL = 50 мм — длина резаsF = k · L · s · σср = 1 · 50 · 3 · 300 = 45 000 Н
Прямой рез полосы 50×3 мм: нож сверху, нож снизу, усилие F приложено по всей длине сразу

Зазор между ножами: усилие и качество кромки

Зазор между режущими кромками верхнего и нижнего ножа — не монтажный допуск, а рабочий параметр, который считают отдельно под каждую толщину. Практическое правило: зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины металла.

толщина s, мм зазор z, мм
1 0,03–0,05
2 0,07–0,10
3 0,10–0,15
4 0,13–0,20
5 0,17–0,25
6 0,20–0,30

Зазор меньше нормы — ножи фактически защемляют металл вместо того, чтобы срезать: трение растёт, усилие растёт, а кромки ножей выкрашиваются быстрее. Зазор больше нормы — металл перед разделением успевает заметно погнуться, на кромке остаётся заусенец и скол, качество реза падает даже если усилия хватает с запасом. Правильный зазор — тот случай, когда «отрегулировано один раз по толщине» экономит и усилие, и ресурс ножей одновременно.

Наклонный нож: почему угол снижает усилие в разы

Ключевой приём для длинного реза — наклонить подвижный нож относительно неподвижного на угол φ (типично 1–5°, меньшие углы — для тонкого металла). Вместо того чтобы врезаться в металл по всей длине L одновременно, наклонный нож режет постепенно: точка контакта с полной глубиной погружения ползёт вдоль линии реза.

Геометрически, если нож наклонён на угол φ, к моменту, когда одна точка линии реза уже прорезана на всю толщину s, соседняя точка на расстоянии ℓ = s / tg φ ещё не тронута. Это и есть длина «фронта» реза, который нагружен одновременно — не вся линия L, а только этот короткий участок. Отсюда усилие наклонного реза:

Fнакл ≈ σср · s² / (2 · tg φ)

Формула не содержит L — усилие наклонного реза почти не зависит от длины линии. Для угла 3° и той же полосы s = 3 мм:

  1. tg 3° = 0,0524
  2. Fнакл = 300 · 3² / (2 · 0,0524) = 300 · 9 / 0,1048 = 25 760 Н ≈ 25,8 кН

На короткой полосе 50 мм это снижение в 1,7 раза — заметно, но не радикально. На длинном резе разница растёт линейно с длиной, потому что прямой рез растёт вместе с L, а наклонный — нет:

длина реза L, мм прямой нож, кН наклонный нож 3°, кН во сколько раз меньше
50 45,0 25,8 1,7
100 90,0 25,8 3,5
200 180,0 25,8 7,0
500 450,0 25,8 17,5
1000 900,0 25,8 34,9

Это ровно та причина, по которой у промышленных гильотинных ножниц нож всегда наклонный: на листе шириной 1250–2000 мм прямой нож потребовал бы усилия в десятки раз больше, чем даёт любой реальный привод. Плата за приём — заготовка на выходе слегка изгибается и закручивается за счёт того, что рез идёт не мгновенно, а с задержкой по длине; чем больше угол, тем заметнее этот эффект и тем быстрее изнашивается кромка ножа. Поэтому угол не делают больше необходимого — обычно 1–3° для тонкого листа, до 5° для более толстого.

Сравнение прямого и наклонного ножа на пресс-ножницахСлева прямой нож режет всю длину сразу, справа наклонный нож режет постепенно и снижает усилиепрямой ножрежет весь L = 50 мм сразуF = 45,0 кНнаклонный нож, φ = 3°режет постепенно, фронт ℓ = s/tgφF = 25,8 кН — в 1,7 раза меньшена длинном резе (L=1000 мм) разница — в 35 раз
Прямой нож против наклонного: на короткой полосе выигрыш скромный, на длинном резе — в разы

Вырубка против прямого реза

У вырубки контур замкнутый — в формулу вместо длины линии L подставляют периметр контура P: F = k · P · s · σср. Физика та же, но приём с наклонным ножом здесь не работает напрямую: контур замкнут со всех сторон, «сбежать» от одновременной нагрузки по всему периметру нельзя. В штамповке эту проблему решают ступенчатым пуансоном или скосом на матрице — усилие размазывается по времени за счёт того, что разные участки контура входят в металл не одновременно, — но это отдельная, более сложная конструкция пуансона, а не просто наклон целого ножа.

Практический вывод: для вырубки даже небольшого контура пневматический привод упирается в предел гораздо быстрее, чем для прямого реза той же толщины. Круглая шайба Ø40 мм из той же полосы 3 мм имеет периметр около 126 мм — это уже 126 × 3 × 300 = 113 400 Н = 113,4 кН, что почти в 2,5 раза превышает Ø320. Вырубку деталей заметного размера пневматикой на 0,6 МПа честно не потянуть — только гидравлика.

Таблица: толщина металла и длина реза → диаметр цилиндра пресс-ножниц

Расчёт для прямого ножа (k=1, без эксплуатационного запаса), давление 0,6 МПа, ряд цилиндров WAALPC ISO 15552 Ø32–320:

s, мм L, мм F, кН нужный Ø F цилиндра, кН запас есть у нас
1 50 15,0 Ø200 18,85 +26% да
1 100 30,0 Ø320 48,25 +61% да
1 200 60,0 нет, выше Ø320
2 50 30,0 Ø320 48,25 +61% да
2 100 60,0 нет
3 50 45,0 Ø320 48,25 +7,2% да, впритык
3 80 72,0 нет
4 40 48,0 Ø320 48,25 +0,5% да, критично впритык
5 25 37,5 Ø320 48,25 +29% да
6 20 36,0 Ø320 48,25 +34% да

Видна закономерность: предельный параметр — не толщина и не длина сами по себе, а их произведение s × L, то есть площадь сечения реза. На нашем максимальном цилиндре при 0,6 МПа это около 160 мм² (48 250 Н / 300 МПа ≈ 161 мм²) — неважно, узкая толстая полоса это или широкий тонкий лист.

Честный вывод: где заканчивается пневматика

45 кН для полосы 50×3 мм против 48,25 кН у Ø320 — запас 7,2%, ровно на границе разумного. Но это без эксплуатационного запаса 1,3, который справочник рекомендует закладывать на затупление ножей и неравномерность листа. С этим запасом требуется уже 58,5 кН — а это больше, чем даёт наш максимальный цилиндр. Строго по инженерной методике даже этот «граничный» пример пневматика на пределе давления 0,6 МПа не тянет — только с запасом по давлению (у DSBG паспортное давление до 1,0 МПа, тогда Ø320 даёт уже 80,4 кН, и запас появляется).

Практический ориентир для прямого ножа на 0,6 МПа: тонкий металл (до 1–2 мм) и любая разумная ширина, либо более толстый металл (3–4 мм) только на узкой полосе до 40–50 мм. Дальше — три пути: поднять рабочее давление до 0,8–1,0 МПа (не у каждого цеха есть такая магистраль), перейти на наклонный нож там, где это применимо (прямой рез, не вырубка), или сменить привод на гидравлику — там при том же диаметре цилиндра рабочее давление 16–20 МПа вместо 0,6–1,0 МПа даёт кратно больше усилия. Рычаг с большим плечом — вариант для ручного или маломощного привода, но у него растёт ход и падает скорость реза, и это уже не про пневмоцилиндр напрямую, а про механическую передачу перед ним.

Готовы посчитать свой случай?

Подберём цилиндр WAALPC под вашу толщину и длину реза — весь ряд Ø32–320 в наличии

Пример на артикуле: цилиндр DSBG-320-25-P

Для полосы 50×3 мм берём WAALPC DSBG-320-25-P — профильный цилиндр ISO 15552, диаметр 320 мм, ход 25 мм (для реза достаточно короткого хода — нож проходит толщину листа и небольшой запас, длинный ход тут не нужен и только удорожает узел). Цена по прайсу — 952 812 ₸. Рабочее давление у серии DSBG — до 1,0 МПа, для расчёта берём консервативные 0,6 МПа, как и в остальных статьях этого кластера.

F = 0,6 МПа × π × 320² / 4 = 0,6 × 80 425 = 48 255 Н = 48,25 кН — то самое значение из таблицы выше. Это толкающее усилие штока при полном ходе давления; в реальном узле часть хода — на выборку зазора и страгивание ножа, поэтому пиковое усилие в момент реза чуть ниже расчётного статического. На практике это ещё один аргумент за запас, а не против него.

Пневмосхема и безопасность: двуручное управление обязательно

Принципиальная схема: фильтр-регулятор на входе, два ручных клапана в цепи «И» (выход первого подаёт воздух на вход второго — сигнал на пилот главного распределителя проходит, только если нажаты оба одновременно), пневмораспределитель 5/2 с пневмоуправлением, два дросселя для раздельной настройки скорости прямого и обратного хода, цилиндр, глушители на выхлопе.

Пресс: двурукое управление и удержание пуансонаДве кнопки 3/2 НЗ включены последовательно — пилот проходит, только когда нажаты обе (логика И), кнопки разносят так, чтобы одной рукой не дотянуться. Моностабильный распределитель: отпустил кнопку — пуансон пошёл вверх. Пневмозамки на портах цилиндра держат пуансон при обрыве шланга, шаровые краны между замком и цилиндром — единственный способ стравить камеры перед заменой оснастки. Сеть 1 · кран ввода 2 · плавный пуск 3 · ФР 0,6 МПа 4 · кнопка S1 левая 5 · кнопка S2 правая 6 · 5/2 моно 7 · ДР1 8 · ДР2 9 · замок A 10 · замок B 11 · кран сброса A 12 · кран сброса B 13 · нож 14 · Г1 14 · Г2 14 · Г3 14 · Г4узел сброса выхлоп сбросаузел сброса выхлоп сбросасиловая линиялиния управленияоранжевым — изоляция энергии и защита
Схема пресс-ножниц с двуруким управлением: две кнопки 3/2 НЗ включены последовательно — пилотный сигнал проходит, только когда нажаты обе, и разнесены они так, чтобы одной рукой не дотянуться. Распределитель моностабильный: отпустил кнопку — нож пошёл вверх. Пневмозамки на портах цилиндра DSBG-320-25-P держат нож при обрыве шланга, шаровые краны между замком и цилиндром — единственный способ стравить камеры перед заменой ножей. Кран ввода с проушиной и плавный пуск со сбросом остаточного давления
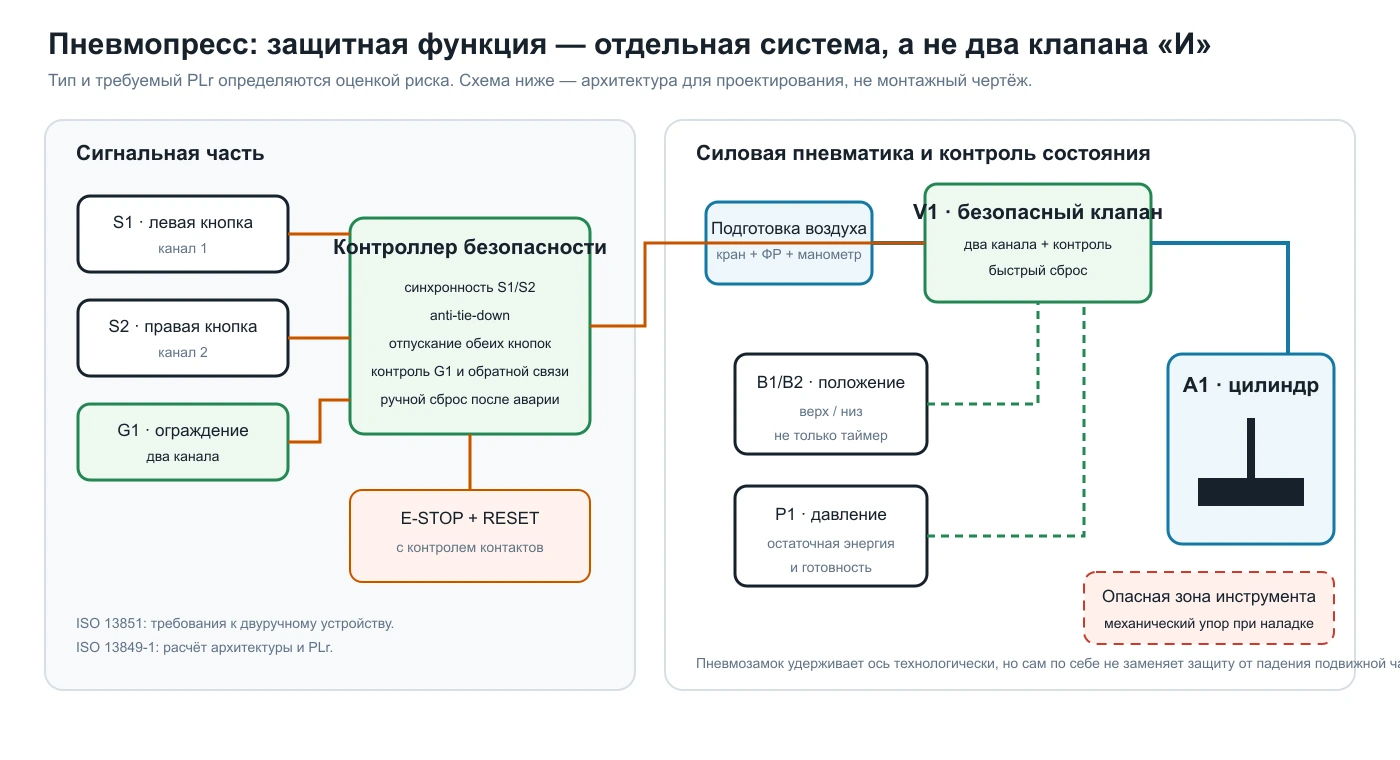
Безопасная архитектура управления пресс-ножницами с двумя каналами и контролем ограждения
Двуручное управление прессом является отдельной защитной функцией: нужны два независимых канала, контроль синхронности и отпускания кнопок, контроль ограждения и исполнительного клапана. Тип устройства и требуемый PLr определяются оценкой риска.
Компоновка пресс-ножниц: рама, цилиндр, нож, столГоризонтальная компоновка станка: портальная рама, цилиндр сверху толкает нож вниз по направляющим, снизу неподвижный стол с матрицей, зона реза ограждена, кнопки двуручного управления по бокам столапортальная рамацилиндр DSBG-320направляющиеподвижный ножполоса металланеподвижный стол-матрица12кнопки двуручного управления по краям стола, вне зоны реза
Компоновка станка: цилиндр толкает нож вниз по направляющим, кнопки двуручного управления — по краям стола, вне зоны реза

Почему не педаль. В станке для клёпки ножная педаль безопасна — руки держат заготовку в стороне от удара. На пресс-ножницах зона реза — прямо под ножом, и педаль освобождает обе руки как раз там, где им находиться нельзя. Управление режущим прессом — только двумя руками одновременно, каждая на своей кнопке или клапане, и любая из них, отпущенная раньше времени, обязана остановить ход. Это требование, а не рекомендация: оно закреплено в машиностроительных стандартах безопасности прессового оборудования (в России — по Техрегламенту ТР ТС 010/2011 «О безопасности машин и оборудования», по методологии — аналог международного ISO 13851 на двуручное управление).

Честно: сертифицированный узел двуручного управления — две несрабатывающие от случайного касания кнопки с логикой «И» и защитой от блокировки одной кнопки скотчем — это отдельная позиция безопасности, а не пневматический компонент, и в нашем каталоге её нет. У нас есть база для пневматической части схемы — цилиндр, распределитель, дроссели, ручные клапаны для сборки цепи «И» своими силами. Сертифицированный пульт безопасности для серийного станка нужно брать отдельно у поставщика машиностроительной автоматики, рассчитанного именно на эту задачу.

Спецификация пресс-ножниц с артикулами и ценами

Артикул Назначение Кол-во Цена Сумма
DSBG-320-25-P цилиндр, Ø320, ход 25 мм 1 952 812 ₸ 952 812 ₸
4A210-10 распределитель 5/2, пневмоуправление 1 2 760 ₸ 2 760 ₸
AFR2000 фильтр-регулятор со встроенным манометром 1 4 032 ₸ 4 032 ₸
JSC6-M5 дроссель, регулировка скорости хода 2 432 ₸ 864 ₸
BSLM глушитель на выхлоп распределителя 2 126 ₸ 252 ₸
PC06-M6 фитинг цанговый прямой 4 72 ₸ 288 ₸
Итого пневматика 961 008 ₸

В сумму не входят: рама, нож и матрица (механическая обработка отдельно), сертифицированный узел двуручного управления (отдельная позиция безопасности, см. выше) и трубки. Не сходится по своей толщине и длине реза — пришлите материал, толщину, длину реза и рабочее давление в сети на sales@corneta.kz, посчитаем и подберём цилиндр под ваш случай за 1 рабочий день.

Типичные ошибки при расчёте и сборке пресс-ножниц

  • Путают σв и σср — подставляют в формулу полный предел прочности вместо сопротивления срезу, получают завышенное усилие на 25–40% и берут цилиндр крупнее, чем нужно (или наоборот — недооценивают, если взяли готовую цифру «предел прочности» не за то число).
  • Забывают эксплуатационный запас 1,3 — подбирают цилиндр впритык к расчётному усилию без учёта затупления ножей, и станок останавливается уже через несколько месяцев работы, когда кромка чуть притупилась.
  • Зазор оставляют «на глаз» — либо нулевой (рост трения и усилия, быстрый износ ножей), либо завышенный (рваная кромка и заусенец даже при достаточном усилии привода).
  • Ставят ножную педаль вместо двуручного управления — прямое нарушение требований безопасности для режущего оборудования, руки остаются свободны у зоны реза.
  • Путают рез и вырубку — считают усилие по длине линии L там, где на самом деле замкнутый контур и нужен периметр P; для вырубки, в отличие от реза, приём с наклонным ножом не работает напрямую.
  • Ждут выигрыша от наклонного ножа на короткой полосе — при L·tgφ меньше толщины s фронт реза не успевает сформироваться, и наклон почти не снижает усилие; приём работает на длинных резах, не на узких заготовках.

Связанные материалы

Пресс-ножницы — шестая статья в серии расчётов усилия для самодельных пневматических станков. Смежные операции того же кластера:

Вопросы и ответы

До какой толщины металла режут пресс-ножницы на пневматике?

На рабочем давлении 0,6 МПа и максимальном в нашем каталоге цилиндре Ø320 — прямым ножом до 3–4 мм на узкой полосе (40–50 мм) или до 1–2 мм на широком листе. Толще — нужно поднимать давление, переходить на наклонный нож или на гидравлику.

Чем пресс-ножницы отличаются от гильотинных ножниц?

По сути это одно и то же — прямой или наклонный нож, режущий лист под нагрузкой привода. «Гильотинные ножницы» чаще называют отдельный станок для листа большой ширины с обязательно наклонным ножом; «пресс-ножницы» — более широкое бытовое название, включающее и узел на прессе, и небольшой станок для полосы или прутка.

Почему наклонный нож снижает усилие, если площадь среза та же?

Потому что снижается не площадь среза, а то, сколько металла режется одновременно. Прямой нож нагружает всю линию реза сразу, наклонный — только узкий фронт шириной s/tgφ, который постепенно ползёт вдоль линии. Меньше одновременно нагруженного металла — меньше пиковое усилие в любой момент времени.

Можно ли резать пневматикой лист шире 100 мм?

Прямым ножом — только тонкий металл (см. таблицу выше). Наклонным ножом — практически любую ширину, потому что усилие наклонного реза почти не зависит от длины линии; узкое место переносится с ширины листа на его толщину.

Обязательно ли двуручное управление на прессе-ножницах?

Да. Зона реза открыта и опасна для рук, а ножная педаль освобождает обе руки именно там, где им находиться нельзя. Управление — двумя руками одновременно, с остановкой хода при отпускании любой из кнопок.

Что выбрать — цилиндр Ø320 или гидравлику?

Если расчётное усилие с запасом 1,3 укладывается в 40–45 кН на давлении 0,6–0,8 МПа — пневматика подходит и обходится дешевле в обвязке. Выше этого порога Ø320 уже не даёт комфортного запаса, и по деньгам гидроцилиндр меньшего диаметра на 16–20 МПа часто выходит выгоднее, чем гнаться за пределом пневматики.

Как рассчитать зазор между ножами под свою толщину металла?

Зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины листа. Для стали 3 мм — это 0,10–0,15 мм. Точное значение внутри диапазона подбирают ближе к меньшей границе для тонкого металла и мягких сплавов, ближе к большей — для толстого и твёрдого.


Автор: Вадим Ибрагимов, главный инженер corneta.kz. Подбор пневматики и расчёт усилия — по стандартам ISO 15552, ГОСТ 380 и данным серий WAALPC.

Свой случай не укладывается в таблицу?

Пришлите спецификацию — материал, толщину, длину реза, давление в сети

Отправить на sales@corneta.kz →

Пескоструй своими руками: расход воздуха, сопло и камера

Краткий ответ

Самодельный пескоструй — это не «компрессор из гаража плюс пистолет с сайта», а линия подачи воздуха, точно подобранная под диаметр сопла. Из всех пневмоинструментов ни один не расходует воздух так, как пескоструй: он не работает рывками, как гайковёрт или степлер, а тянет поток непрерывно, пока открыт спусковой клапан, — и считается этот поток по той же формуле, что и у продувочного пистолета, только числа на порядок крупнее.

Формула критического расхода через сопло: Qn = 6,9 × d² × p₁, где Qn — расход в нормальных литрах в минуту, d — диаметр сопла в мм, p₁ — абсолютное давление перед соплом в барах (Cd ≈ 0,8). Сопло пескоструя Ø6 мм при обычных 6 бар избыточных (7 бар абс.): 6,9 × 36 × 7 = 1 739 нл/мин. Сопло Ø8 мм — уже 3 091 нл/мин: расход растёт в квадрате диаметра, а не линейно.

Отсюда главный вывод темы: под сопло Ø6 мм нужен компрессор от 2 000 нл/мин непрерывно — это винтовой агрегат мощностью около 15 кВт, а не бытовой поршневой на 200–300 л/мин. Именно поэтому самодельные пескоструи «не тянут»: компрессор берут по цене и габариту гаража, а не по расходу сопла, и через минуту работы давление в магистрали проседает.

Не сходится расход с вашим компрессором? Пришлите давление в сети, диаметр сопла и тип абразива на sales@corneta.kz — подберём влагоотделитель и фильтр-регулятор большого расхода под вашу линию за один рабочий день.

🛒 Решение в каталоге:

WAALPC QSL-25 + QFRH-25 — влагоотделитель и фильтр-регулятор большого расхода, порт G1″, держат давление на потоке от 2 000 нл/мин и выше: типовой малый регулятор на такой линии сам становится узким местом.

→ Подобрать в разделе подготовки воздуха

Почему пескоструй ест воздуха больше других пневмоинструментов

Три инструмента в этом же кластере статей расходуют воздух совершенно по-разному. Продувочный пистолет считается по той же формуле критического истечения, что и пескоструй, но типовое сопло там Ø2–4 мм и расход 193–773 нл/мин. Пневмогайковёрт — это подбор компрессора под ударный инструмент: расход идёт порциями на каждый удар, и даже тяжёлый класс держится в районе 1 100–1 600 нл/мин в пересчёте на непрерывный поток. Пневмостеплер — вообще импульсный инструмент, взятый здесь для сравнения: около 55 нл/мин в пересчёте на средний расход при максимальном темпе, объём одного выстрела гасит ресивер за долю секунды.

Пескоструй ни на кого из них не похож. Сопло открыто непрерывно, пока нажат курок или открыт клапан бака, — воздух идёт потоком, а не порциями, и поток этот достигает верхней границы таблицы продувочного пистолета уже при мелком для пескоструя сопле Ø4 мм (773 нл/мин), а дальше растёт только сильнее. При рабочем для пескоструйных работ сопле Ø6–8 мм расход переходит в тысячи нл/мин — это уже не «докупить фильтр», а другой класс компрессорного оборудования.

Расход воздуха пескоструйного сопла: формула и разбор

Сопло пескоструя — то же критическое (звуковое) сопло, что и у продувочного пистолета: пока отношение выходного давления к входному p₂/p₁ ниже 0,528 (для воздуха), скорость в горловине равна скорости звука и дальше не растёт, сколько бы ни падало давление за соплом. Расход зависит только от входного давления и площади сопла, а не от того, что происходит после — открыт пистолет в воздух, упирается в деталь или, как у пескоструя, тянет ещё и абразив.

Абразив в этой формуле не участвует — он не течёт по закону сжимаемого газа, а подсасывается в горловину сопла разрежением, которое создаёт сам поток воздуха (тот же эффект, что в эжекторе или сопле Вентури). Чем выше скорость воздуха, тем сильнее разрежение и тем стабильнее идёт абразив; просядет давление — просядет и подсос, ствол начнёт «плеваться» вместо ровной струи.

Qn [нл/мин] = 6,9 × d² [мм] × p₁ [бар, абс.]
Расчётная схема критического расхода через сопло пескоструя с подсосом абразиваСлева ресивер магистрали с давлением p1 семь бар абсолютных, воздух идёт через сопло диаметром d. Сразу за горловиной сопла разрежение подсасывает абразив из бункера сверху — это отдельный от воздуха процесс, эжекция зависит от скорости воздуха, то есть от давления. Дальше поток выходит в атмосферу с давлением p2 около одного бара. Отношение p2 к p1 меньше 0,528, поэтому скорость в сопле звуковая и дальше не растёт. Внизу формула критического расхода Qn равно 6,9 умножить на d в квадрате умножить на p1, и результат для диаметра 6 миллиметров — 1739 нормальных литров в минуту.Компрессор/ ресиверp₁7 бар абс.(6 изб.)соплоØ dАбразивдозирующий клапанподсос разрежением —зависит от скорости воздухазвуковая скоростьp₂/p₁ < 0,528расход дальше не растётАтмосфераp₂≈1 барQn = 6,9 × d² × p₁ → Ø6 мм, 6 бар изб. = 1 739 нл/мин
Критический расход через сопло пескоструя: воздух подчиняется формуле критического истечения, абразив подсасывается отдельно — разрежением, которое создаёт сам поток. Результат для Ø6 мм при 6 бар избыточных.

Почему диаметр сопла решает всё

Площадь круглого отверстия растёт пропорционально квадрату диаметра — и расход вместе с ней. Сопло Ø8 мм пропускает не в полтора, а в 1,78 раза больше воздуха, чем Ø6 мм (3 091 против 1 739 нл/мин), хотя разница в диаметре кажется небольшой. У пескоструя это не абстрактная арифметика: сопло изнашивается, и его фактический диаметр растёт прямо в процессе работы — см. раздел про износ ниже.

Абсолютное давление p₁ в формуле — это избыточное давление по манометру плюс атмосферное (округлённо 1 бар). При 6 бар избыточных подставляют 7 бар абсолютных, а не 6 — ошибка на этом шаге занижает результат примерно на 14 %.

Таблица: диаметр сопла → расход → компрессор → мощность

Расход при рабочем давлении 6 бар избыточных (7 бар абс.), Cd ≈ 0,8, запас 20 % на нестабильность сети и неизбежный износ кромки сопла. Мощность винтового компрессора — ориентировочно, по типовой удельной мощности серийных агрегатов 6,5–7,5 кВт на 1 м³/мин подачи при 7 бар; точная цифра зависит от модели и КПД конкретного компрессора.

Ø сопла, мм Расход Qn, нл/мин Компрессор от, нл/мин* Винтовой компрессор, ориент.
4,0 773 928 ~6,5 кВт
5,0 1 208 1 450 ~10,1 кВт
6,0 1 739 2 087 ~14,6 кВт
7,0 2 367 2 840 ~19,9 кВт
8,0 3 091 3 709 ~26,0 кВт
10,0 4 830 5 796 ~40,6 кВт
12,0 6 955 8 346 ~58,4 кВт

* С запасом 20 % — тот же принцип, что и в подборе компрессора под продувочный пистолет или гайковёрт: пиковый расход берут не впритык, а с коэффициентом.

Бытовой поршневой компрессор на 200–300 л/мин, которым обычно начинают, не дотягивает даже до тонкого сопла Ø4 мм в непрерывном режиме — а Ø4 мм для пескоструя уже мелкое, рабочий диапазон обычно начинается с Ø5–6 мм. С сопла Ø6 мм линия требует винтового компрессора: это не «доукомплектовать», а другой класс оборудования и другой порядок цены.

Износ сопла: керамика против карбида бора

Сопло — расходник, и от материала зависит не только цена замены, но и то, сколько времени расчёт из таблицы выше остаётся верным.

Материал сопла Типичный ресурс Особенность
Керамика (оксид алюминия) ~6–8 часов непрерывной работы дешёвая, но диаметр заметно растёт уже за одну смену
Карбид вольфрама ~250–300 часов средний вариант по цене и сроку службы
Карбид бора ~200–1 000 часов дорогая, но кромка держит диаметр стабильно; разброс широкий, зависит от завода и абразива

Расход растёт в квадрате диаметра (см. раздел выше), поэтому износ бьёт по расчёту сильнее, чем кажется на глаз. Керамическое сопло Ø6 мм, разбитое абразивом до Ø6,3 мм, — это не на 5 % больше расхода, а на 10 %: 6,9 × 6,3² × 7 = 1 917 нл/мин против исходных 1 739. Компрессор, взятый впритык по номинальному диаметру нового сопла, через несколько смен начинает захлёбываться без видимой причины — виновато не оборудование, а выросшее отверстие.

Отсюда практическое правило: запас 20 % в таблице выше — не «на всякий случай», а прямое следствие износа кромки. Керамику стоит держать под рукой в запасе (она дешёвая и меняется часто), а карбид бора — там, где пескоструй работает почти постоянно и смена сопла раз в неделю обходится дороже самого сопла.

Почему давление важнее объёма абразива

Частая ошибка новичка — компенсировать слабый компрессор увеличением подачи абразива: раз воздуха не хватает, кажется логичным «досыпать песка». Физика работает ровно наоборот.

Разрушающая способность струи зависит от кинетической энергии частиц абразива, а энергия растёт пропорционально квадрату скорости, а не массе потока. Скорость частиц задаёт скорость воздуха, а скорость воздуха — это давление, а не объём абразива. Промышленный ориентир — не ниже 5,5–6 бар непосредственно у сопла: ниже этого порога скорость абразива падает, и производительность обработки резко проседает, сколько бы абразива ни сыпалось в поток.

Дозирующий клапан на баке регулирует не давление, а соотношение абразив/воздух. Пересыпать абразив — не «добавить мощности», а забить горловину сопла тяжёлой смесью: избыток твёрдых частиц тормозит сам воздушный поток, скорость струи падает, и удар по поверхности становится слабее, а не сильнее. Правильная настройка — умеренная подача абразива при полном рабочем давлении, а не наоборот.

Подготовка воздуха: почему влага склеивает абразив

У продувочного пистолета влажный воздух — не критично: подмочил струю, и всё. У пескоструя — совсем другая история: абразив, смешанный с водой, слипается в комья прямо в баке или в шланге, дозирующий клапан подаёт смесь рывками вместо ровного потока, сопло забивается.

Конденсат в магистрали — обычное дело: горячий воздух после компрессора остывает в трубах, и влага выпадает каплями прямо в линии, особенно на длинных трассах и в холодном помещении. Для инструмента с небольшим расходом (тот же продувочный пистолет) хватает обычного малого фильтра-влагоотделителя. Для пескоструя с расходом в тысячи нл/мин маленький узел сам становится проблемой: у него не хватает проходного сечения, он не успевает выделить влагу на таком потоке и превращается в дополнительное сопротивление на линии.

QSL-25 — фильтр-влагоотделитель циклонного типа увеличенной производительности, порт G1″, отделяет влагу, масло и механические частицы под давлением до 1,0 МПа. Ставится первым по ходу воздуха, сразу после ресивера, до регулятора давления — карточка в разделе фильтров-влагоотделителей QSL.

Принципиальная схема линии подачи воздуха к пескоструюСлева направо: винтовой компрессор, ресивер, влагоотделитель QSL-25, фильтр-регулятор большого расхода QFRH-25 с манометром, стабилизирующий давление около 0,6 мегапаскаля у сопла, трубка полиуретановая 20 на 16 миллиметров, бак пескоструйного аппарата с дозирующим клапаном абразива и сопло на конце.КомпрессорвинтовойРесиверQSL-25влагоотд., G1″QFRH-25регул. давл., G1″Бак+ дозатор абразиваСоплоØ dPстабилизация ≈0,6 МПатрубка ПУ 20×16(PU2016)Поток воздуха слева направо. QFRH-25 держит рабочее давление у сопла, не снижает его — в отличие от линии обдува.
Принципиальная схема линии: влагоотделитель QSL-25 стоит до регулятора QFRH-25, а не после — снятая влага не долетает до узкого проходного канала, где потом дозируется абразив.

После влагоотделителя — регулятор, а не наоборот: тот же порядок, что и в обычных блоках воздухоподготовки FRL — фильтр → регулятор → (лубрикатор, если нужен). Дальше по линии — QFRH-25, фильтр-регулятор большого расхода с портом G1″: держит рабочее давление стабильным даже под непрерывным расходом 2 000–4 000 нл/мин. Малый бытовой регулятор с портом G1/4″–G3/8″ на таком потоке сам сузит канал и просадит давление — точно так же, как маленький фильтр-регулятор становится узким местом на толстом сопле продувочного пистолета (см. статью про расход продувочного пистолета выше). Раздел — блоки подготовки воздуха FRL.

Пескоструйная камера против открытого пескоструя

Готовой пескоструйной камеры в каталоге WAALPC нет — это сварная или сборная конструкция, не пневматический компонент. Но выбор между камерой и открытой обработкой определяет, что ещё понадобится на линии.

  • Камера (закрытый бокс с перчатками, смотровым окном, циклоном): абразив собирается и используется повторно — расход абразива в разы ниже, чем при открытой работе; пыль остаётся внутри бокса и уходит через вытяжку и фильтр. Ограничение — деталь должна помещаться внутри камеры.
  • Открытая обработка: без ограничения по размеру детали (рамы, кузова, корпуса конструкций); абразив не собирается — расход абразива на порядок выше и растёт вместе с расходом воздуха из таблицы выше; пыль летит облаком вокруг оператора и по площадке — обязательны полные СИЗ (следующий раздел) и изоляция рабочей зоны от посторонних.

Правило простое: если деталь помещается в камеру — камера почти всегда экономичнее уже через несколько смен работы за счёт возврата абразива, не говоря о безопасности. Открытая обработка — вынужденный вариант для крупногабарита, и именно там требования к защите органов дыхания становятся не рекомендацией, а обязательным условием.

Безопасность: респиратор, шлем с подачей воздуха и почему нельзя дышать пылью

Пыль от пескоструя — не «просто грязно». Абразив при ударе о поверхность дробится на мельчайшие частицы, и если абразив кварцевый — это частицы кристаллического кремнезёма, которые не выводятся из лёгких и вызывают силикоз, необратимое поражение лёгочной ткани. Поэтому кварцевый песок как абразив для ручного пескоструя во многих странах запрещён или сильно ограничен, а заменяют его гранатовым песком, электрокорундом (оксидом алюминия) или стеклянными шариками — но и они дают мелкодисперсную пыль, требующую защиты.

Обычный полумасочный респиратор с фильтром для пескоструя не подходит. Производственный стандарт для абразивоструйной обработки (OSHA 1910.94) требует для операций, где сопло и облако пыли физически не отделены от оператора вытяжным кожухом (то есть при открытой обработке или работе в камере без изолированной вентиляции), шлем с непрерывной подачей воздуха (тип CE по классификации NIOSH): закрывает голову, шею и плечи, защищает и от вдыхания пыли, и от рикошета абразива.

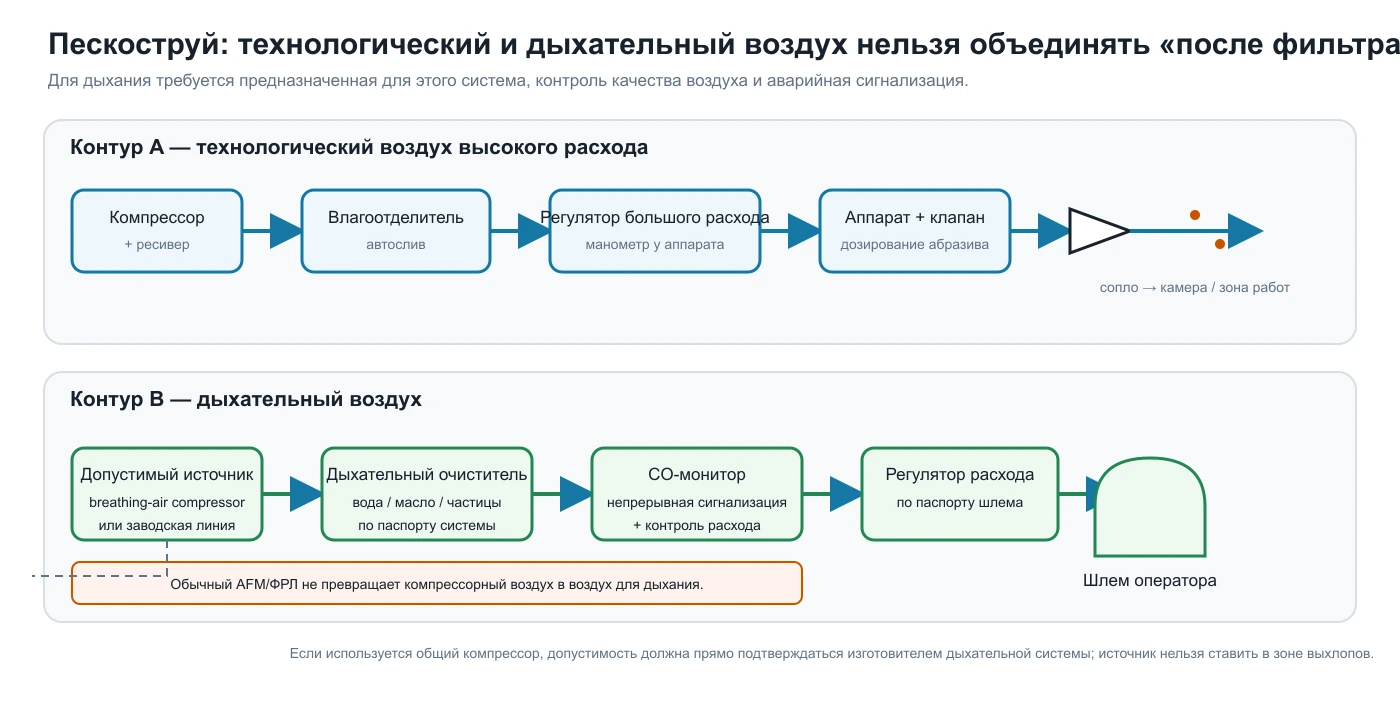
Ключевой момент, который часто упускают: воздух в шлем подаётся отдельным чистым отводом, а не из той же технической магистрали, что идёт на сопло. Требования к дыхательному воздуху — класс D: кислород 19,5–23,5 %, угарный газ не выше 10 ppm, углекислый газ не выше 1 000 ppm, без следов масла компрессора.

Раздельные контуры технологического и дыхательного воздуха пескоструйной камеры
Технологический воздух пескоструя и дыхательный воздух показаны раздельными контурами. Обычный фильтр-регулятор не заменяет предназначенную для дыхания систему с контролем CO, расхода и аварийной сигнализацией.

Простой фильтр тонкой очистки на отводе, например AFM, снимает часть механических примесей, но сам по себе не делает воздух дыхательным: полноценная дыхательная панель с контролем угарного газа — отдельная покупка, а не доработка технической линии. Фильтр-маска с картриджем годится только там, где оператор физически отделён от пыли — например, управляет камерой снаружи через перчаточные проёмы при работающей принудительной вытяжке. Внутри облака пыли, при открытой обработке или в камере без вытяжки — только шлем с подачей воздуха. Экономить на этом узле — не про деньги, а про необратимую болезнь.

Пример расчёта: линия под сопло Ø6 мм

Задача: собрать линию подачи воздуха под пескоструйный аппарат с керамическим соплом Ø6 мм, давление сети 6 бар, абразив — электрокорунд.

  1. Расход сопла. Qn = 6,9 × 6² × 7 = 6,9 × 36 × 7 = 1 739 нл/мин.
  2. Запас на износ и нестабильность сети. Керамика теряет ресурс за 6–8 часов, диаметр растёт — закладываем 20 %: компрессор нужен от 1 739 × 1,2 ≈ 2 087 нл/мин, округлённо от 2 100 нл/мин (2,1 м³/мин) непрерывно.
  3. Класс компрессора. Бытовой поршневой на 200–300 л/мин даёт в 7–10 раз меньше нужного — не тот класс техники. Винтовой компрессор при типовой удельной мощности около 7 кВт/(м³/мин) даёт ориентировочно 14,6 кВт, округлённо от 15 кВт.
  4. Подготовка воздуха. QSL-25 и QFRH-25 с портом G1″ рассчитаны с запасом на этот поток и не станут узким местом — в отличие от бытового фильтра-регулятора G1/4″–G3/8″, предел которого на порядок ниже.
  5. Магистраль до сопла. PU2016 (20×16 мм) — тонкая трубка 6×4 мм, которой хватает продувочному пистолету, на расходе за 1 700 нл/мин станет бутылочным горлышком и съест часть давления по длине.
  6. Проверка на карбид бора. Тот же аппарат с более долговечным соплом Ø8 мм карбида бора потребует уже 3 091 нл/мин (запас — от 3 700 нл/мин) — компрессор на 2 100 нл/мин для этого сопла не годится, нужен пересчёт под ~26 кВт.

Вывод по примеру: компрессор на 2 100 нл/мин (около 15 кВт) закрывает сопло Ø6 мм с запасом на износ, но не «растёт» вместе с соплом — переход на Ø8 мм требует другого агрегата, а не докупленного шланга.

Комплект для линии подачи воздуха к пескострую

Готового пескоструйного аппарата, камеры или сопла в каталоге WAALPC нет — компания поставляет компоненты пневмолинии, а не сам инструмент для абразивоструйной обработки. Ниже — проверенные по реестру узлы для линии подготовки и подачи воздуха к уже имеющемуся или отдельно закупаемому аппарату.

Артикул Назначение Цена, ₸
QSL-25 Влагоотделитель циклонный увеличенной производительности, G1″, до 1,0 МПа 3 290
QFRH-25 Фильтр-регулятор большого расхода, G1″, держит давление под потоком 10 403
J-SF40 Быстроразъёмная розетка, крупный типоразмер линейки 486
J-PM40 Быстроразъёмный штекер, наружная резьба 90
J-PP40 Быстроразъёмный штекер под трубку 90
PU2016 Трубка ПУ 20×16 мм, 5 м по 2 214 ₸/м, крупное сечение под высокий расход (5 м) 1 845
AFM2000 (опция) Фильтр тонкой очистки — доп. ступень на отводе к дыхательному шлангу 1 732

Итого без опции — 16 1 224 ₸, с AFM2000 — 17 5 616 ₸. Сумма — за узлы подготовки и подачи воздуха, без самого пескоструйного аппарата, бака, сопла и шлема с подачей воздуха: это отдельные позиции вне пневматического каталога. AFM — не замена сертифицированной дыхательной панели (см. раздел безопасности), а дополнительная ступень очистки на отводе. Все позиции — из складского реестра на 11.09.2026, срок поставки — 2–4 недели после согласования спецификации; резьбу и посадочные размеры под конкретный аппарат сверяем бесплатно.

Готовы собрать линию под пескоструй?

Влагоотделитель, фильтр-регулятор большого расхода и трубка увеличенного сечения — срок поставки 2–4 недели.

Типичные ошибки при сборке самодельного пескоструя

  1. Компрессор выбран по цене, а не по расходу сопла. Сопло Ø6 мм требует от 2 000 нл/мин непрерывно — бытовой поршневой на 200–300 л/мин физически не может это дать, что бы ни было написано на рекламной наклейке компрессора.
  2. Абразивом компенсируют нехватку давления. Пересыпанный абразив тормозит поток и снижает скорость струи — производительность падает, а не растёт (см. раздел про давление и абразив).
  3. Маленький фильтр-регулятор на линии с большим расходом. Узел с портом G1/4″–G3/8″ сам становится сопротивлением на потоке от 1 500–2 000 нл/мин — нужен узел большого расхода вроде QFRH-25.
  4. Влагоотделитель не поставлен или взят маломощный. Абразив слипается в комья от влаги в магистрали — сопло забивается рывками, а причину ищут в компрессоре.
  5. Респиратор вместо шлема с подачей воздуха при открытой обработке. Фильтрующая полумаска не держит защиту при прямом облаке абразивной пыли — это риск силикоза, а не гипотетическая опасность.
  6. Износ сопла не учтён в запасе компрессора. Керамика растёт в диаметре за 6–8 часов работы — расчёт «впритык» по номинальному диаметру нового сопла перестаёт сходиться уже через смену-две.

Вопросы и ответы

Сколько воздуха расходует пескоструй с соплом Ø6 мм?

При обычном рабочем давлении 6 бар избыточных (7 бар абс.) сопло Ø6 мм расходует около 1 739 нл/мин по формуле критического расхода Qn = 6,9 × d² × p₁. Это непрерывный поток, пока открыт клапан подачи воздуха, а не средняя цифра за цикл, как у импульсного инструмента.

Хватит ли бытового компрессора 200–300 л/мин для пескоструя?

Нет. Такой компрессор тянет непрерывно поток на порядок меньше, чем требует даже тонкое пескоструйное сопло Ø4 мм. Для сопла Ø6 мм нужен компрессор от 2 000 нл/мин — это винтовой класс, а не бытовой поршневой.

Почему пескоструй «плюётся» абразивом рывками?

Чаще всего — влага в магистрали: она склеивает абразив в комья, которые проходят через дозирующий клапан и сопло неровно. Второй частый случай — просевшее давление из-за компрессора, не покрывающего расход сопла: подсос абразива держится на скорости воздуха, а она падает вместе с давлением.

Что дольше служит — керамическое сопло или карбид бора?

Керамическое сопло изнашивается за 6–8 часов непрерывной работы, карбид вольфрама — около 250–300 часов, карбид бора — 200–1 000 часов в зависимости от завода и абразива. Керамика дешевле и годится для редкого использования, карбид бора на верхней границе ресурса окупается там, где пескоструй работает почти постоянно.

Можно ли компенсировать слабый компрессор, если сыпать больше абразива?

Нет, это делает только хуже. Разрушающая способность струи зависит от скорости частиц, то есть от давления воздуха, а не от объёма абразива. Избыток абразива тормозит воздушный поток и снижает скорость струи вместо того, чтобы её усилить.

Обязателен ли шлем с подачей воздуха или хватит респиратора?

При открытой обработке или работе в камере без принудительной вытяжки, отделяющей оператора от пыли, — обязателен шлем непрерывной подачи воздуха (тип CE). Обычная фильтрующая полумаска не держит защиту при прямом облаке пыли абразива, а кремнезёмная пыль вызывает необратимое поражение лёгких.

Чем пескоструйная камера выгоднее открытой обработки?

Камера возвращает абразив в оборот — расход абразива в разы ниже, чем при открытой работе, где абразив используется один раз. Ограничение — деталь должна помещаться внутри камеры; для крупногабарита выбора нет, кроме открытой обработки с полным комплектом СИЗ.

Прислать спецификацию на проверку

Если расчёт сошёлся и остаётся собрать линию — пришлите давление в сети, диаметр сопла (или желаемую производительность) и тип абразива на sales@corneta.kz. Подберём влагоотделитель, фильтр-регулятор большого расхода и сечение трубки под вашу линию, оценим, какой класс компрессора нужен под задуманное сопло. Подбор — за один рабочий день.


Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмолиний. Расход через сопло пересчитан по формуле критического истечения (DIN 1343); цены — из складского реестра на 11.09.2026.

Сварочный стол с пневмоприжимами своими руками

Краткий ответ

Сварочный стол своими руками — это рама с перфорированной столешницей и заземлённым контуром, на которой деталь фиксируют перед прихваткой шва. Винтовой прижим или струбцина держат деталь, но требуют свободной руки и каждый раз зажимаются с разным усилием. Пневматический прижим решает это: нажали педаль — деталь зафиксирована ровно тем же усилием, что и на предыдущей детали, а руки свободны для горелки и присадки.

Усилие фиксации считают от толщины листа и длины шва: для тонколистового металла обычно нужно 500-2 000 Н на точку прижима. Цилиндр Ø25 мм при рабочем давлении 0,6 МПа даёт напрямую только 265 Н — этого мало, поэтому прижим для сварочного стола почти всегда рычажный, а не прямой. Дальше в статье — вывод усилия, выигрыш плеча, пневмосхема параллельного зажима педалью и спецификация от 4 2 838 ₸.

🧮 Свой расчёт за минуту:

Введите диаметр цилиндра, давление и плечо рычага в калькуляторе усилия цилиндра — проверите, хватает ли прижима на вашу деталь, не пересчитывая формулу вручную.

Из чего варят сварочный стол: рама, столешница, заземление

Сварочный стол своими руками собирают из трёх узлов: рамы, столешницы и контура заземления. Раму варят из стального швеллера или профильной трубы 40×40-60×60 мм — она должна держать вес детали и усилие прижимов без прогиба, а не просто стоять на ножках. Ножки делают регулируемыми по высоте (винтовая опора или подпятник) — пол в мастерской редко бывает идеально ровным, а перекошенный стол уводит геометрию детали ещё до первого прихвата.

Столешницу чаще делают перфорированной — лист 8-12 мм с сеткой отверстий или резьбовых втулок под фиксаторы и прижимы (система на манер Siegmund/Fixtureworks, но металл и разметку варят сами). Перфорация даёт свободу: прижим или упор переставляют в любую точку сетки под конкретную деталь, а не привязываются к одному фиксированному месту, как на сплошном листе.

Заземление — отдельный контур, а не формальность. Сварочный ток должен уходить в землю через заземляющий зажим прямо на детали или на столешнице рядом со швом, и никогда — через пневмоарматуру или раму под цилиндром: если обратный ток случайно находит путь через шток или направляющую прижима, точка контакта нагревается и на металле остаётся питтинг — тот же эффект, что при сварке электродом. Это разбирается подробнее в разделе про брызги и температуру ниже.

Зачем на сварочном столе пневматический прижим, а не струбцина

Винтовой прижим и струбцина держат деталь, но требуют свободную руку на каждый зажим и каждый раз затягиваются на глаз — усилие от детали к детали гуляет, а на длинном шве сварщик переставляет струбцину по ходу прихватки, теряя темп. Пневматический прижим для сварочного стола убирает обе проблемы: усилие задаёт цилиндр и давление в сети, оно повторяется от детали к детали без участия оператора, а управление педалью держит обе руки на горелке и присадочном материале.

Разница особенно заметна на серии одинаковых деталей: партия из 20 одинаковых уголков под прихватку с ручными струбцинами — это 20 раз «на глаз», партия с пневмоприжимом и кондуктором (раздел ниже) — 20 раз одно и то же нажатие педали.

Усилие прижима для сварочного стола: сколько нужно для фиксации детали

Усилие прижима должно удержать деталь от смещения и от раскрытия зазора шва, пока металл остывает и стягивается при кристаллизации сварочной ванны. Точной формулы «от толщины и длины шва к ньютонам» нет ни в ГОСТ, ни в ISO — это оценивается по практике сборки сварочных фикстур: для листового металла толщиной 1-6 мм и типовой длины прихватки 50-200 мм на точку прижима закладывают 500-2 000 Н. Тонкий короткий шов ближе к нижней границе, толстый лист с длинным сплошным швом — к верхней.

Возьмём практический случай: лист стали 2-3 мм, прихватка шва длиной около 150 мм. Для такой детали закладываем усилие фиксации ≈700 Н на точку — среднее по нижней трети диапазона, с запасом на то, что зазор шва не разойдётся при усадке металла.

Оговорка по методике. Диапазон 500-2 000 Н — инженерная практика фикстур-дизайна, а не сертифицированная норма: строгого стандарта, привязывающего усилие прижима к толщине и длине шва, в открытых источниках нет. Для ответственной конструкции проверяйте усилие пробной прихваткой на образце того же металла и толщины, а не только расчётом.

Выбор цилиндра: короткий ход и компактный корпус

Усилие цилиндра считают по той же формуле, что и в любом пневмоприводе — площадь поршня, давление, КПД на трение уплотнений и утечки:

F = P × A × η
  • P — рабочее давление, МПа (0,6 МПа = 6 бар — стандартная сеть цеха)
  • A — площадь поршня, мм² (A = π×(D/2)²)
  • η — КПД цилиндра, 0,9 (потери на трение уплотнений и утечки)
  • F — усилие, Н

Для прижима на сварочном столе цилиндр берут компактный и с коротким ходом — 15-25 мм вместо стандартных 50-100 мм у цилиндра по ISO 15552. Причины две. Во-первых, прижиму нужно только выбрать зазор между лапкой и деталью и создать усилие — длинный ход тут не работает на задачу, только увеличивает габарит и время такта. Во-вторых, компактный корпус (серия SDA, ISO 21287) короче полноразмерного цилиндра при том же диаметре поршня в 2-3 раза — на тесной раме сварочного стола, где рядом уже стоит столешница и заземляющий контур, это часто решает, влезет ли прижим вообще.

Цилиндр SDA-25-15-P-A (Ø25 мм, ход 15 мм, с датчиком положения) при 0,6 МПа и КПД 0,9 даёт напрямую:

F = 0,6 × 490,9 × 0,9 = 265,1 Н

Это меньше требуемых 700 Н почти в три раза — прямой прижим таким цилиндром деталь не удержит. Следующий раздел разбирает, как рычаг закрывает этот разрыв без перехода на более дорогой и габаритный цилиндр большего диаметра.

Рычажный прижим против прямого — выигрыш плеча

Рычажный прижим для сварочного стола ставит между штоком цилиндра и деталью качающийся рычаг: короткое плечо принимает усилие цилиндра, длинное плечо давит на деталь. Выигрыш в усилии равен отношению длин плеч — тот же принцип, что в монтировке или гвоздодёре:

F_прижима = F_цилиндра × (L₂ / L₁)

где L₁ — плечо от оси качения до штока, L₂ — плечо от оси качения до прижимной лапки. За компактность рычага платят ходом: лапка на длинном плече проходит больше пути, чем шток на коротком, — цилиндр с ходом 15 мм на плече 3:1 даёт рабочий ход лапки те же 15 мм, но с усилением усилия, а не хода.

Схема Усилие цилиндра Ø25 (0,6 МПа, η=0,9) Усилие в точке прижима Хватает на 700 Н?
Прямой прижим 265 Н 265 Н нет, дефицит 435 Н
Рычаг 2:1 265 Н 530 Н нет, дефицит 170 Н
Рычаг 3:1 265 Н 795 Н да, запас 14 %

Рычаг 3:1 на цилиндре Ø25 закрывает требуемые 700 Н с запасом 14 %, а прямой прижим тем же цилиндром — только 38 % от нужного. Альтернатива без рычага — взять цилиндр большего диаметра: прямой Ø40 (F = 0,6×1 256,6×0,9 = 679 Н) почти закрывает 700 Н без рычага, но занимает заметно больше места на тесной раме и стоит дороже компактного Ø25 с простым механическим рычагом.

Расчётная схема: усилие прямого прижима и рычажного прижима 2:1 и 3:1 на цилиндре Ø25 против требуемых 700 НСтолбчатая диаграмма — прямой прижим цилиндром Ø25 даёт 265 Н, рычаг 2:1 даёт 530 Н, оба ниже пунктирной линии требуемых 700 Н для фиксации листа 2-3 мм; рычаг 3:1 даёт 795 Н — выше линии с запасом 14 процентовУсилие в точке прижима, цилиндр Ø25 при 0,6 МПаУсилие, Н0700нужно ≈700 Н (лист 2-3 мм)Прямой Ø25265 НРычаг 2:1530 НРычаг 3:1795 Н — запас 14%
Расчётная схема прижима для сварочного стола: прямой прижим цилиндром Ø25 даёт только 265 Н, рычаг 2:1 — 530 Н, обоих не хватает на требуемые 700 Н; рычаг 3:1 даёт 795 Н — с запасом 14 %.

Педаль и параллельный зажим нескольких точек одним распределителем

Управление педалью — стандартное решение для сварочного стола: педаль FV320 (3/2) стоит на полу и подаёт пилотный сигнал на главный распределитель, руки при этом остаются на горелке и присадочном материале, а не на кнопке пуска. Педаль сама не гонит полный расход воздуха в цилиндры — она только переключает пилотную линию, а всю нагрузку по расходу берёт на себя пневмоуправляемый распределитель 4A210-10 (5/2, моностабильный, пружинный возврат): нажали педаль — распределитель переключился и подал воздух в прижимы, отпустили — пружина вернула золотник, прижимы разжались сами.

Когда деталь держат в нескольких точках одновременно (два прижима по обе стороны шва — самый частый случай), воздух от одного распределителя разводят тройником на параллельные ветки, в каждой — свой цилиндр. Давление в обеих ветках статически одинаковое — это следствие закона Паскаля для газа в сообщающихся полостях, а не особое свойство схемы.

А вот скорость подхода лапки к детали в каждой ветке отдельная и зависит от того, как настроен дроссель на выпуске каждого цилиндра: если один прижим долетает до детали быстрее другого, деталь может сдвинуться до того, как второй прижим успел зафиксировать её с другой стороны.

Дроссель JSC6-01 ставят не на подачу, а на выпуск каждого цилиндра — противодавление в выходящей полости гасит скорость на всём такте, и лапка подходит к детали плавно, без удара. Без дросселя цилиндр разгоняется входным давлением сразу на полный ход и бьёт лапкой по детали или по столешнице — это одна из типичных ошибок сборки, разобрана ниже.

Сварочный стол: два прижима от одной педалиДве точки зажима питаются от одного распределителя через тройник — давление в них одинаковое, деталь не перекашивает. Педаль управляет пилотом, руки остаются на горелке. Пневмозамки держат прижим при падении давления в сети, их пилоты заведены крест-накрест от встречной линии. Шаровые краны между замками и цилиндрами — единственный способ стравить камеры перед снятием детали. Сеть 1 · кран ввода 2 · плавный пуск 3 · ФР 4 · педаль 5 · 5/2 6 · ДР прижима 7 · ДР отвода8 · тройник прижима9 · тройник отвода 10 · замок 1 11 · замок 2 12 · сброс 1 13 · сброс 2 14 · прижим 1 15 · прижим 2 16 · Г1 16 · Г2 16 · Г3узел сброса выхлоп сбросаузел сброса выхлоп сбросасиловая линиялиния управленияоранжевым — изоляция энергии и защита
Схема сварочного стола: воздух от одного распределителя 5/2 моностабильного 4A210-10 разведён тройниками на две параллельные ветки — давление в прижимах статически одинаковое, деталь не перекашивает. Педаль FV320 управляет пилотом, руки остаются на горелке. Пневмозамки держат прижимы при падении давления в сети, их пилоты заведены от встречной линии; шаровые краны между замками и цилиндрами — единственный способ стравить камеры перед снятием детали. Дроссели JSC6-01 на выпуске, кран ввода с проушиной и плавный пуск со сбросом

Проверить свой случай: другой диаметр цилиндра, плечо рычага или давление в сети — не пересчитывайте вручную, подставьте числа в калькулятор усилия цилиндра.

Кондуктор — повторяемая геометрия от детали к детали

Прижим фиксирует деталь по усилию, но не по геометрии — сам по себе он не гарантирует, что деталь легла на столешницу в том же месте, что и предыдущая. Эту задачу решает кондуктор: набор упоров, штифтов или направляющих уголков, закреплённых на перфорированной столешнице по разметке. Деталь заводят до упора в кондуктор, и только затем включают прижим — тогда каждая деталь партии встаёт на одно и то же место с одним и тем же усилием, а не «куда легла».

Для серии одинаковых деталей кондуктор экономит больше времени, чем сам пневмопривод: без него сварщик каждый раз выверяет положение по риске или на глаз, с ним — просто задвигает деталь в угол между упорами. Кондуктор не входит в спецификацию пневматики ниже — это сварная или болтовая оснастка под конкретную деталь, метал и крепёж которой считают отдельно под геометрию.

Брызги и температура: где ставить цилиндр относительно шва

У сварочного стола, в отличие от обычного зажимного приспособления, рядом с прижимом работает дуга — а значит, брызги расплавленного металла и излучаемое тепло. Стандартные уплотнения пневмоцилиндра (материал NBR) держат рабочий диапазон обычно −20…+80 °C, у части серий есть холодостойкое исполнение до −40 °C — но это диапазон окружающей температуры корпуса, а не защита от прямого попадания капли металла на шток.

Капля брызг сама по себе горячая точечно и ненадолго, однако попав на хромированный шток, она может прожечь риску, а риска на штоке режет уплотнение при каждом ходе цилиндра — отказ наступает не от нагрева всего цилиндра, а от механического повреждения штока в одной точке.

Отсюда два практических правила размещения. Первое — цилиндр прижима ставят не на прямой линии от дуги, а в стороне или под столешницей, так что рычаг (раздел выше) выносит рабочую лапку к шву, а сам корпус цилиндра и шток остаются вне прямого разлёта брызг.

Второе — шток дополнительно закрывают защитным чехлом (гофрированный или гармошка на металлическом каркасе): это стандартное решение и для готовых сварочных прижимов промышленных серий, где производитель прямо закрывает шток колпаком от брызг. Дополнительная направляющая втулка, которая гасит перекос лапки, здесь служит и механической защитой — брызги, которые долетают до узла, встречают сначала металл втулки, а не резину уплотнения.

Заземление сварочного контура — снова отдельная тема, разобранная в начале статьи: обратный ток сварки не должен идти через цилиндр или его крепёж, только напрямую с детали или столешницы. Разместив цилиндр вне линии брызг и отдельно заземлив контур, получаем прижим, который работает годами рядом с дугой, а не выгорает за один сезон.

Компоновка сварочного стола: пневмоприжим на рычаге, цилиндр вынесен из зоны сварочных брызгПерфорированная столешница на раме с заземлением контура; рычажный прижим давит лапкой рядом со швом, а сам цилиндр и направляющая штока стоят в стороне от дуги, за пределами зоны разлёта брызг; педаль пуска — на полу у ног оператораперфорированная столешницазаземление контуразона брызгрычаг 3:1лапка у шванаправляющая гасит перекосЦилиндрSDA-25, вне зоны брызгшток под защитным чехломпедальу ног оператора
Компоновка сварочного стола с пневмоприжимом: рычаг 3:1 выносит прижимную лапку к шву, а сам цилиндр с направляющей стоит за пределами зоны разлёта брызг; заземление контура — отдельно от рамы прижима, педаль — на полу у ног оператора.

Готовы собрать сварочный стол с пневмоприжимом?

Компактный цилиндр, распределитель, педаль и фитинги — часть артикулов со склада, остальное — отгрузка от 2 недель.

Спецификация прижима для сварочного стола

Комплект пневматики на две точки прижима (деталь держат с двух сторон шва), рычаг 3:1, короткий ход 15 мм. Каждый артикул ведёт на карточку, цены — реестр на 11.09.2026.

Компонент Артикул Кол-во Цена, ₸ Сумма, ₸
Пневмоцилиндр компактный Ø25, ход 15 мм, с датчиком — 265 Н напрямую, 795 Н на рычаге 3:1 SDA-25-15-P-A 2 716 1 432
Распределитель 5/2 пневмоуправляемый, моностабильный, пружинный возврат 4A210-10 1 460 460
Педаль 3/2 — пилотный пуск, руки свободны для горелки FV320 1 1 700 1 700
Дроссель с обратным клапаном — на выпуск каждого цилиндра, гасит удар лапки JSC6-01 2 105 210
Глушитель на выхлопные порты распределителя PSLB-01 2 30 60
Тройник цанговый Ø6 — разветвление на два цилиндра PEG06-6 1 33 33
Фитинг прямой цанговый Ø6 POC06-01 6 48 288
Трубка полиуретановая Ø6×4, за метр PU0640 10 м 29 290
Итого пневматика на 2 точки прижима 4 473

Каждая дополнительная точка прижима — ещё один цилиндр SDA-25-15-P-A, дроссель JSC6-01, тройник и пара фитингов — добавляет ≈5 700 ₸ к итогу без пересчёта остальной схемы. В смету не входят рама, столешница, кондуктор и заземляющий контур — это сварная конструкция под конкретную мастерскую, её стоимость зависит от размера столешницы и толщины металла рамы. Компрессор и фильтр-регулятор также не включены: короткие импульсы прижима не требуют отдельного расчёта ресивера, но чистый и сухой воздух через блок подготовки нужен любому цилиндру с уплотнениями.

Типичные ошибки сборки сварочного стола с пневмоприжимом

Прижимают к тонкому листу самой столешницы, а не к жёсткой раме. Перфорированная столешница держит крепёж прижима, но лист 8-12 мм под сосредоточенным усилием 700-800 Н на малой площади опоры прогибается и постепенно «садится» в точке крепления. Опору прижима крепят к раме или к усиленному месту столешницы, а не к произвольной точке перфорации.

Перекос рычага без направляющей. Если шток цилиндра принимает боковую нагрузку напрямую — от неточной подачи детали или от самого рычажного механизма — уплотнение изнашивается за недели, а не за месяцы. Направляющая втулка между штоком и рычагом обязательна, она же (раздел про брызги) прикрывает узел от капель металла.

Ставят дроссели на подачу, а не на выпуск, или не ставят вовсе. Без дросселя на выпуске цилиндр разгоняется на полный ход входным давлением и лапка бьёт по детали или по столешнице — это не только риск для тонкого листа, но и источник разбитой геометрии кондуктора со временем.

Заземляют сварочный аппарат на раму рядом с цилиндром. Обратный сварочный ток, пошедший через резьбовые и подвижные соединения прижима, прожигает контактные точки питтингом — заземляющий зажим ставят на деталь или столешницу у шва, никогда на пневмоарматуру.

Берут распределитель с фиксацией положения вместо моностабильного. Бистабильная схема оставляет прижим зажатым, пока не придёт отдельная команда на возврат — при выключении воздуха или ошибке оператора деталь остаётся зажатой дольше расчётного такта. Моностабильный распределитель с пружинным возвратом отпускает прижим сам, как только отпущена педаль.

Вопросы и ответы

Хватит ли прямого пневмоцилиндра для прижима детали под сварку, без рычага?

Часто нет. Компактный цилиндр Ø25 мм при 0,6 МПа даёт напрямую только 265 Н, а типовая фиксация листа 2-3 мм требует около 700 Н. Либо ставят рычаг с плечом 3:1 (795 Н с тем же цилиндром), либо берут цилиндр большего диаметра — Ø40 мм даёт 679 Н напрямую, но занимает больше места.

Почему у прижимного цилиндра должен быть короткий ход?

Прижиму нужно только выбрать зазор до детали и создать усилие — ход в 15-25 мм для этого достаточен. Короткий ход даёт компактный цилиндр серии ISO 21287 (например, SDA), который короче стандартного цилиндра ISO 15552 того же диаметра в 2-3 раза — на тесной раме сварочного стола это часто решающий фактор.

Не расплавит ли шток цилиндра брызгами металла при сварке?

Прямое попадание капли способно прожечь риску на штоке, а не просто нагреть уплотнение — стандартный диапазон уплотнений (обычно −20…+80 °C) тут не защита. Решение — не температурная стойкость, а расположение: цилиндр ставят в стороне от прямой линии дуги (рычаг выносит рабочую лапку к шву, а корпус остаётся в стороне) и закрывают шток защитным чехлом.

Почему давление в двух параллельных прижимах одинаковое, а скорость подхода — нет?

Давление в статически связанных ветках равно по закону Паскаля независимо от схемы. Скорость подхода лапки к детали определяет дроссель на выпуске каждого цилиндра отдельно — если дроссели настроены по-разному, один прижим долетит до детали раньше другого.

Нужен ли кондуктор, если деталь и так лежит на столешнице?

Для одной детали — не обязательно. Для партии одинаковых деталей кондуктор (упоры и штифты на перфорации) экономит время сильнее самого пневмопривода: без него положение каждой детали выверяют заново, с ним — просто задвигают в упор.

Сколько стоит собрать сварочный стол с пневмоприжимом своими руками?

Пневматическая часть на две точки прижима — 4 2 838 ₸ по спецификации выше, каждая дополнительная точка — ещё около 5 700 ₸. Рама, перфорированная столешница, кондуктор и заземляющий контур — отдельная статья расходов, зависящая от размера стола и толщины металла.

Прислать спецификацию на проверку

Другая толщина листа, длина шва или число точек прижима — пришлите параметры (материал и толщину детали, длину шва, доступное давление в сети, число точек фиксации) на sales@corneta.kz. Проверим расчёт усилия, подберём цилиндр, рычаг и весь комплект пневматики под вашу задачу. Ответ — за один рабочий день.


Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмоприводов. Все числа в статье пересчитаны программно; артикулы и цены — из складского реестра на 11.09.2026.

🛒 Готовы собрать сварочный стол с пневмоприжимом?

Компактный цилиндр, распределитель, педаль, фитинги — в наличии, подбор под вашу деталь и давление за один рабочий день.

Подобрать цилиндр →

Пельменный аппарат своими руками: пневмопривод и дозирование


«Пельменный аппарат» — это не один механизм, а связка трёх независимых движений на одной раме: один цилиндр подаёт тесто, другой отмеряет порцию фарша, третий смыкает форму и запечатывает отдельный пельмень. На пневматике все три движения синхронизируются одним циклом, а не тремя рассогласованными моторами — цилиндр Ø20 мм отмеряет дозу с точностью упора штока, Ø32 мм даёт усилие смыкания от 434 Н, а санитарные требования пищевого цеха закрывает нержавеющая сталь серии DSNU и воздух без единой капли масла в тракте.

🛒 Решение в каталоге:

WAALPC DSNU Ø20–32 мм, нержавеющая сталь (Ø10–25 мм — стандарт ISO 6432) — в наличии, отгрузка от 2 недель.

→ Цилиндры DSNU в каталоге

Краткий ответ: как устроен пневматический пельменный аппарат

Пневматический пельменный аппарат — это рама с тремя цилиндрами, которые в одном цикле подают тесто, дозируют фарш и смыкают форму, вырезая и запечатывая пельмень за один ход. Каждое движение считается отдельно: доза фарша — по объёму дозирующего поршня и плотности начинки (для мясного фарша 1,05 г/см³), усилие смыкания — по формуле F = p·A·0,9, а темп цикла задаёт итоговую производительность в штуках в час.

На реальных артикулах WAALPC: цилиндр Ø20 мм отмеряет 10 г фарша за ход 30,3 мм, Ø25 мм продвигает полосу теста на 75 мм за цикл, а Ø32 мм смыкает форму с усилием 434 Н — базовый комплект укладывается в 9 5 154 ₸.

🛒 Решение в каталоге:

Готовый расчёт под свою дозу фарша — калькулятор усилия цилиндра ниже посчитает Ø и подберёт артикул.

→ Калькулятор усилия цилиндра

Три движения одного цикла: подача теста, отмер фарша, смыкание формы

Три узла аппарата решают разные инженерные задачи, и считать их одной формулой нельзя. Подача теста — индексирующий толчок полосы на фиксированный шаг: ту же задачу решает пневматический пресс в тестораскаточной машине, только там цилиндр прижимает тесто сверху, а здесь толкает его вперёд. Отмер фарша — объёмное дозирование поршнем, буквально та же физика, что в пневматическом дозаторе: объём равен площади поршня на ход, масса — объём на плотность.

Смыкание формы — силовая задача: цилиндр должен продавить и запечатать край теста, не касаясь при этом рук оператора, отсюда отдельный раздел про безопасность ниже.

Синхронизировать три разных по физике движения одним циклом можно двумя способами — с общим распределителем воздуха на все три ветки или с тремя раздельными клапанами. Разбор с числами — в разделе про распределитель.

Санитарные требования к пельменному аппарату: нержавейка и воздух без масла

Материал контактных поверхностей. Нержавеющая сталь обязательна там, где узел касается теста и фарша: дозирующий поршень, шток, прижимные и режущие кромки формы. Серия DSNU в нашем каталоге и так исполнена из нержавеющей стали: для типоразмеров Ø10–25 мм (цилиндры подачи теста и отмера фарша) это стандарт ISO 6432 — совпадение удобное, отдельный заказ пищевого исполнения не нужен.

Цилиндр смыкания формы Ø32 мм — тот же конструктив и материал WAALPC, но формально вне диапазона ISO 6432: стандарт нормирует только Ø8–25 мм, а больший диаметр в нержавеющем исполнении у серии DSNU не подпадает под него, хотя и остаётся тем же изделием по факту.

Цилиндр смыкания формы теоретически можно вынести за пределы зоны обдува мойкой через герметичную втулку и поставить обычный алюминиевый профиль, но для цеховой сборки без отдельного узла герметизации проще держать в нержавейке всю тройку — меньше слесарной работы.

Класс чистоты воздуха. ГОСТ Р ИСО 8573-1-2016 (идентичен международному ISO 8573-1:2010, действует с 01.12.2017) задаёт отдельные классы по частицам, влаге и маслу — это три разных параметра, а не одна шкала. Для такой линии критичен масляный класс: если выхлоп цилиндра или порт распределителя расположен рядом с зоной продукта, масляный аэрозоль из компрессора может осесть на тесто или фарш.

Практическое решение — безмасляный компрессор на линию аппарата: тогда масла в тракте физически нет, и спорить о классе не приходится.

Отсутствие смазки в линии. Лубрикатор (маслораспылитель) в блоке подготовки воздуха для этой линии не ставится — современные цилиндры, включая DSNU, работают на сухом воздухе на заводской смазке в уплотнениях. Это принципиально отличается от пневмоинструмента с масляной смазкой — шуруповёртов, гайковёртов, пневматических нейлеров: там лубрикатор в магистрали обязателен, иначе быстро изнашивается поршневая группа бойка и падает точность дозировки масла (см. разбор эксплуатации лубрикатора).

Общий контур подготовки воздуха на пищевую линию и на цех с пневмоинструментом ставить нельзя — тогда одна из двух рекомендаций гарантированно нарушена.

🛒 Решение в каталоге:

AW2000-01 — фильтр-регулятор без лубрикатора, для сухой линии. 1 336 ₸, в наличии, отгрузка от 2 недель.

→ Блоки подготовки воздуха ФРЛ

Расчёт дозы фарша: объём, плотность, диапазон регулировки

Доза фарша считается так же, как в пневматическом дозаторе: объём равен площади дозирующего поршня, умноженной на рабочий ход, а масса — объём, умноженный на плотность продукта: V = (π·D²/4)·L, m = V·ρ. Полный вывод формулы и разбор частых ошибок дозирования — в статье про пневматический дозатор; здесь — расчёт под мясной фарш плотностью 1,05 г/см³ на цилиндре DSNU-20-40-P-A.

Возьмём порцию 10 г — среднее значение для домашних пельменей. При плотности 1,05 г/см³ нужный объём: V = 10 / 1,05 = 9,52 см³ = 9 524 мм³. Дозирующий поршень Ø20 мм даёт площадь A = π·20²/4 = 314,2 мм² = 3,14 см². Рабочий ход под эту дозу: L = 9 524 / 314,2 ≈ 30,3 мм — это 76 % от полного хода цилиндра DSNU-20-40-P-A (40 мм), рабочая точка внутри комфортного диапазона регулировки 60–90 % хода, как и в пневматическом дозаторе.

Регулировка дозы — упором на штоке, а не давлением или временем: при 60 % хода (24 мм) доза ≈ 7,9 г, при 90 % (36 мм) ≈ 11,9 г. Задавать дозу временем открытия распределителя нельзя — сжимаемость воздуха и трение уплотнений превращают время в приблизительную величину; жёсткий механический упор — в точную.

Расчёт дозы фарша: V = (π·D²/4)·L, m = V·ρСлева — дозирующий цилиндр Ø20 мм, полный ход 40 мм, рабочий ход под дозу 30,3 мм показан стрелкой; справа — формула объёма и массы и результат: 10 граммов фарша при плотности 1,05 г/см³Доза фарша: V = (π·D²/4)·L, m = V·ρВоздух 6 барØ20 мм, полный ход 40 ммрабочий ход 30,3 мм (76%)полный ход — 40 ммФормулаA = π·D² / 4 = 3,14 см²V = A · Lm = V · ρ, ρ = 1,05 г/см³L = 30,3 мм → V = 9,52 см³m ≈ 10 гDSNU-20-40-P-A, полный ход 40 ммдоза регулируется упором штока

Расчётная схема дозирования фарша: цилиндр Ø20 мм на ходе 30,3 мм отмеряет дозу 10 г при плотности 1,05 г/см³

Усилие смыкания формы и подбор цилиндра

Усилие смыкания считается той же формулой, что и усилие раскатки теста: F = p·A·0,9, где A = π·D²/4, p — рабочее давление, 0,9 — поправка на трение уплотнений. Для цилиндра DSNU-32-75-P-A (Ø32 мм) при 6 бар: A = π·32²/4 = 804 мм² = 8,04 см²; F = 0,6 МПа × 8,04 см² × 0,9 ≈ 434 Н.

Этого достаточно для одного гнезда формы: при контакте шва шириной около 4 мм по периметру около 130 мм (площадь ≈5,2 см²) цилиндр даёт удельное давление 434 / 5,2 ≈ 83 Н/см² — справочная величина для сравнения вариантов, а не паспортный норматив на тесто. Устойчивость шва зависит от рецептуры, влажности и толщины теста и подбирается пробной партией: если край рвётся или, наоборот, не запечатывается полностью, давление на регуляторе поднимают постепенно, а не сразу до предела серии.

Если запаса не хватает на широкую форму с несколькими гнёздами сразу, работает тот же приём, что и в тестораскаточной машине: тандем из двух DSNU-32-75-P-A на общей траверсе даёт 868 Н вместо 434 Н за счёт удвоения цилиндров, а не поиска большего диаметра — в нержавеющей серии DSNU у нас максимум Ø32 мм.

Темп цикла и производительность пельменного аппарата в час

Полный цикл — подача теста, отмер фарша, смыкание формы, раскрытие и съём готового пельменя — при коротких ходах (30–75 мм) и дросселях, настроенных на быстрое, но не ударное движение, укладывается примерно в 2 секунды: по 0,5 с на подачу теста и отмер фарша, 0,7 с на смыкание формы (более тяжёлый цилиндр разгоняется дольше), 0,3 с на раскрытие. При цикле 2 с — 30 циклов в минуту, 1 800 пельменей в час с одной формы.

Цикл, с Циклов/мин Пельменей/час
1,5 40 2 400
2,0 30 1 800
2,5 24 1 440
3,0 20 1 200

Форма с несколькими гнёздами (типично 6–12) умножает производительность на число гнёзд при том же цикле — цилиндры остаются те же, меняется только ширина формы и мощность дозирующего блока, который должен наполнить все гнёзда за один ход.

Расход воздуха на цикл по формуле V = (π·D²/4)·S·2·(P+1,013)/1,013×10⁻⁶ (в нормальных литрах, при 6 бар): цилиндр отмера — 0,13 нл (рабочий ход 30,3 мм), подачи теста — 0,51 нл (ход 75 мм), смыкания формы — 0,84 нл (ход 75 мм). Итого около 1,48 нл за полный цикл, при 30 циклах в минуту — 44,4 нл/мин. С запасом на утечки и колебания темпа — компрессор от 80 нл/мин, ресивер от 50 л.

Один распределитель на три цилиндра — синхронизация против трёх раздельных клапанов

Три цилиндра можно запитать от одного распределителя 5/2, разведя его рабочую линию тройниками на три параллельные ветки, а можно поставить три отдельных распределителя — по одному на цилиндр. Разница не только в цене. У каждого клапана есть собственная задержка срабатывания — время от прихода сигнала на катушку до начала движения штока, и у трёх разных экземпляров клапана она никогда не совпадает абсолютно точно, даже при одинаковой марке и партии.

Если сигнал на три катушки подан контроллером одновременно, три цилиндра всё равно трогаются с места не одновременно — старт каждого движения независимо привязан к своему клапану. Один общий распределитель убирает этот разброс по построению: все три ветки получают один и тот же фронт давления в один и тот же момент, потому что источник сигнала физически один.

Скорость каждого движения при этом всё равно настраивается независимо — дросселем на каждой ветке у самого цилиндра, а не на распределителе. Общий узел синхронизирует момент старта, а не длительность хода: подача теста и отмер фарша могут занимать разное время, смыкание формы стартует в тот же момент, но завершается позже — это не мешает циклу, если следующий такт запускается по датчику положения, а не по фиксированному таймеру.

Экономика тоже в пользу одного клапана. Три соленоидных распределителя 4M210-06-DC24V — 3 × 4 182 ₸ = 2 546 ₸ и шесть глушителей на их выхлопные порты — 6 × 162 ₸ = 972 ₸, итого 2 1 518 ₸. Один такой же распределитель на все три ветки — 4 182 ₸, и хватает двух глушителей на его собственные два выхлопных порта — 2 × 162 ₸ = 324 ₸, итого 4 506 ₸. Разница — 1 3 012 ₸ на комплект, плюс контроллеру нужен один канал управления катушкой вместо трёх.

Обратная сторона — общая точка отказа: если один клапан управляет всеми тремя движениями, его отказ останавливает весь цикл целиком, а не одно из трёх движений. Для демонстрационного или цехового аппарата с оператором рядом это разумный компромисс; для линии без постоянного присмотра надёжнее держать резервный клапан на складе, а не дублировать распределитель в схеме.

Пневмосхема пельменного аппарата

Схема ниже показывает общий распределитель, три параллельные ветки с индивидуальными дросселями и цилиндрами, а также аварийный запорный кран на входе — для мгновенного перекрытия воздуха при обслуживании или в нештатной ситуации.

Пельменный аппарат: три цилиндра цикла от одного распределителяПодача теста, отмер фарша и смыкание формы — три движения одного цикла. Три цилиндра запитаны от одного распределителя 5/2: рабочая линия разведена тройниками, поэтому все три трогаются от одного золотника и не расходятся по времени, как расходились бы три отдельных клапана. Дроссели стоят на выпуске обеих ветвей — на впуске поршни шли бы рывком и выбрасывали первую часть порции. Датчики крайних положений подтверждают полный цикл. Кран ввода с проушиной и плавный пуск со сбросом — точки изоляции энергии перед мойкой; фильтр-регулятор без лубрикатора, пищевая зона. Сеть 1 · кран ввода 2 · плавный пуск 3 · ФР без лубрикатора 4 · пуск цикла 5 · 5/2 моно 6 · ДР прямого хода 7 · ДР возврата8 · тройник 19 · тройник 210 · тройник 311 · тройник 4 12 · подача теста 13 · отмер фарша 14 · смыкание формы 15 · датчик «задн.» 15 · датчик «перед.» 16 · Г1 16 · Г2 16 · Г3силовая линиялиния управленияоранжевым — изоляция энергии и защита
Схема пельменного аппарата: три цилиндра одного цикла — подача теста, отмер фарша и смыкание формы — запитаны от ОДНОГО распределителя 5/2, рабочая линия разведена тройниками. Три отдельных клапана дали бы разброс срабатывания даже при одной партии, общий золотник его убирает. Дроссели на выпуске обеих ветвей: на впуске поршни шли бы рывком и выбрасывали первую часть порции. Датчики крайних положений подтверждают полный цикл; кран ввода с проушиной и плавный пуск со сбросом — точки изоляции энергии перед мойкой, фильтр-регулятор AW2000-01 без лубрикатора (пищевая зона)

Независимое управление тремя пневмоцилиндрами пельменного аппарата через отдельные распределители

Принципиальная пневмосхема по ГОСТ 2.781: общий распределитель 5/2 и три цилиндра DSNU на параллельных ветках

Готовы собрать или нужен расчёт под свою дозу и форму?

Подберём цилиндры, распределитель и датчики под ваш темп цикла — 413 позиций DSNU в наличии, отгрузка от 2 недель

Таблица-справочник: диаметр DSNU, площадь, усилие, цена

Ø, мм Функция Площадь A, см² F = p·A·0,9 при 6 бар, Н Артикул Цена
20 Отмер фарша, ход 40 мм 3,14 170 DSNU-20-40-P-A 1 2 076 ₸
25 Подача теста, ход 75 мм 4,91 265 DSNU-25-75-P-A 1 3 360 ₸
32 Смыкание формы, ход 75 мм 8,04 434 DSNU-32-75-P-A 2 2 856 ₸

Давление везде 6 бар (0,6 МПа). При другом рабочем давлении усилие пересчитывается пропорционально — конвертер единиц и калькулятор усилия под другое давление есть в разделе инструментов.

Пример расчёта на реальном артикуле WAALPC

Задача: аппарат на одну форму, доза фарша 10 г, полоса теста нержавеющим упором, цикл запускается по датчикам положения.

  1. Дозирующий цилиндр DSNU-20-40-P-A: A = 3,14 см², рабочий ход под 10 г — 30,3 мм (76 % от 40 мм).
  2. Цилиндр подачи теста DSNU-25-75-P-A: ход 75 мм на цикл, усилие 265 Н.
  3. Цилиндр смыкания формы DSNU-32-75-P-A: усилие 434 Н, при контакте шва ≈5,2 см² — удельное давление ≈83 Н/см², подтверждается пробной партией.
  4. Темп цикла 2 с (30 циклов/мин) — 1 800 пельменей в час с одной формы.
  5. Расход воздуха — 1,48 нл за цикл, 44,4 нл/мин при 30 циклах — хватает компрессора от 80 нл/мин.
  6. Итог по деньгам: три цилиндра, один распределитель на три ветки, ФРЛ без лубрикатора, датчики, аварийный кран и фитинги — 9 5 154 ₸.

Компоновка узлов пельменного аппарата

Рама — сварной или болтовой каркас из нержавеющего профиля. Слева — рулон теста и горизонтальный цилиндр подачи, толкающий полосу к форме. По центру — воронка с фаршем и вертикальный дозирующий цилиндр, опускающий поршень в отмерочный канал над формой. Справа — цилиндр смыкания, прижимающий верхнюю половину формы к нижней.

Блок подготовки воздуха, распределитель, датчики и реле безопасности выносятся в отдельный шкаф сбоку, чтобы влажная уборка рабочей зоны не задевала электрику. Кнопки двуручного управления смыканием формы ставятся на безопасном расстоянии от формы — так, чтобы дотянуться до неё одной рукой, удерживая вторую кнопку, было физически невозможно.

Компоновка пельменного аппарата с подачей теста, дозированием фарша, смыканием формы и отдельным шкафом управления

Компоновка: подача теста, отмер фарша и смыкание формы вокруг общей формы, шкаф управления вынесен в сторону

Безопасность: двуручное управление и защита рук оператора

Цилиндр смыкания формы движется с усилием 434–868 Н в непосредственной близости от рук оператора, который закладывает тесто и снимает готовые пельмени вручную. Это не тот случай, где полагаются на аккуратность — нужна инженерная защита, останавливающая движение до того, как рука окажется в форме.

Первый вариант — двуручное управление: цикл смыкания формы запускается только при одновременном нажатии двух кнопок, разнесённых так, чтобы одной рукой дотянуться до формы, удерживая вторую кнопку, было физически невозможно. Требования к таким устройствам — синхронность нажатия, защита от блокировки одной кнопки посторонним предметом, контроль отказов — задаёт ГОСТ ИСО 13851-2006 «Безопасность оборудования. Двуручные устройства управления. Функциональные аспекты и принципы конструирования».

В самостоятельной сборке логика двух кнопок собирается на реле безопасности или сертифицированном модуле двуручного управления, а не на простой электрической схеме «И» из двух контактов без контроля синхронности и отказов — такая схема не ловит ситуацию, когда один канал залипает во включённом состоянии.

Второй вариант, если оператор не должен постоянно держать руки на кнопках, — защитная планка или прозрачный кожух над формой с блокировочным датчиком: пока планка не закрыта, датчик размыкает цепь питания катушки распределителя, и цилиндр смыкания физически не может сработать. В любом варианте на входе воздуха в схему ставится ручной запорный кран — HSV-08B-SS, 2 292 ₸ — чтобы при обслуживании или чистке формы перекрыть воздух в схеме целиком, не полагаясь только на электрическую блокировку.

Спецификация пельменного аппарата: комплект и цена

Демонстрационный комплект на одну форму, с общим распределителем на три ветки (экономика разобрана выше). Рама, форма, толкатель теста и бункер в пневматическую часть не входят — это слесарная работа под конкретный цех.

Позиция Артикул Кол-во Цена Сумма
Цилиндр подачи теста, Ø25, ход 75 мм, нержавеющий, магнитный поршень DSNU-25-75-P-A 1 1 3 360 ₸ 1 3 360 ₸
Цилиндр отмера фарша, Ø20, ход 40 мм, нержавеющий, магнитный поршень DSNU-20-40-P-A 1 1 2 076 ₸ 1 2 076 ₸
Цилиндр смыкания формы, Ø32, ход 75 мм, нержавеющий, магнитный поршень DSNU-32-75-P-A 1 2 2 856 ₸ 2 2 856 ₸
Распределитель 5/2 соленоидный 24 В (общий на три ветки) 4M210-06-DC24V 1 4 182 ₸ 4 182 ₸
Фильтр-регулятор без лубрикатора AW2000-01 1 1 336 ₸ 1 336 ₸
Дроссель с обратным клапаном Ø6 (по одному на ветку) SL06-02 3 1 296 ₸ 3 888 ₸
Глушитель на выхлопные порты распределителя BSL-01 2 162 ₸ 324 ₸
Кран запорный аварийный, проушина, G1/4 HSV-08B-SS 1 2 292 ₸ 2 292 ₸
Датчик-геркон положения штока TF-19 3 426 ₸ 1 278 ₸
Крепление датчика-геркона BJ5-1 3 426 ₸ 1 278 ₸
Фитинг прямой цанговый Ø6, G1/4 PC06-02 6 360 ₸ 2 160 ₸
Фитинг угловой 90° цанговый Ø6 PL06-02 4 480 ₸ 1 920 ₸
Тройник Т-образный цанговый Ø6 PE06 6 360 ₸ 2 160 ₸
Трубка полиуретановая Ø6×4 PU0640 6 м 174 ₸/м 1 044 ₸
Итого 9 5 154 ₸

Контроллер, который считывает сигналы датчиков и управляет катушкой распределителя (реле времени, ПЛК или реле безопасности для двуручного управления), в пневматическую спецификацию не входит — это отдельный узел электроавтоматики под конкретный цикл.

Мойка и разборка после смены

Пищевая зона — форма, дозирующий поршень, толкатель теста — разбирается без инструмента, если фитинги на входе воздуха цанговые (нажал фиксатор — вынул трубку), а сама форма крепится к штоку через быстросъёмную проушину, а не резьбовое соединение, требующее ключа.

Уплотнения цилиндров DSNU — стандартный NBR, не сертифицированный для прямого пищевого контакта по умолчанию; для документальной сертификации по контакту с пищей уплотнения заказывают в исполнении FKM/EPDM пищевого класса отдельно. На плановую переуплотнение держат на складе ремкомплект уплотнений — DSNU-KIT, 540 ₸.

Форму и толкатель теста моют водой со щелочным моющим средством по регламенту цеха; цилиндры и распределитель в контур мойки не попадают — они соединены с формой и толкателем через штоки, а не погружены в воду. Электрику датчиков и катушки распределителя закрывают корпусом с классом защиты не ниже IP65 до начала мойки, если корпус изначально не рассчитан на прямое омывание.

Типичные ошибки при сборке

Доза считается по диаметру пневмоцилиндра, а не дозирующего поршня. Если это разные детали — тот же класс ошибки, что разобран в статье про дозатор: диаметр штока цилиндра не равен диаметру поршня, вытесняющего продукт.

Один клапан на три ветки без индивидуальных дросселей. Тогда все три цилиндра двигаются со скоростью, заданной только их собственным сопротивлением, и более лёгкий толкатель теста долетает раньше тяжёлого узла смыкания — разбивая ту самую синхронизацию, которую должен был обеспечить общий распределитель. Дроссель на каждой ветке обязателен.

Лубрикатор в линии «по привычке». Тот же риск, что и в тестораскаточной машине: масляный туман в пищевой зоне — прямое нарушение санитарных требований.

Простое электрическое «И» вместо сертифицированного модуля двуручного управления. Голая схема из двух контактов не ловит залипание одной кнопки — при отказе одного канала цикл смыкания можно запустить одной рукой.

Магнитный поршень забыт, а датчик поставлен. Геркон реагирует на магнитное поле поршня — суффикс -A обязателен на всех трёх цилиндрах при автоматике на датчиках положения.

Доза задаётся временем открытия распределителя. Сжимаемость воздуха и трение уплотнений превращают время хода в приблизительную величину — точную дозу даёт только жёсткий механический упор.

Вопросы и ответы

Чем пельменный аппарат отличается от обычной пельменницы?

Ручная пельменница — форма-штамп без привода, пельмени вырезают вручную нажимом. Такой аппарат с пневмоприводом добавляет цилиндры, которые сами подают тесто, дозируют фарш и смыкают форму по циклу — оператор только закладывает материалы и снимает готовые пельмени.

Можно ли обойтись одним цилиндром вместо трёх?

Механически три движения можно свести к одному кулачковому валу с электроприводом, но тогда теряется независимая регулировка каждого движения дросселем. Три цилиндра с общим или раздельными распределителями дешевле в разработке и проще в наладке под конкретный рецепт теста и фарша.

Какой цилиндр ставить на отмер фарша при дозе больше 10 г?

Больший объём даёт либо больший диаметр поршня, либо больший ход при том же диаметре. Для дозы около 20 г при ходе 40 мм подходит DSNU-25 (площадь 4,91 см², объём при полном ходе 19,6 см³, то есть около 20,6 г при плотности 1,05 — с запасом).

Почему нельзя лубрикатор в пищевой зоне, если он есть у пневмоинструмента?

Лубрикатор распыляет масляный туман в поток воздуха для смазки трущихся деталей инструмента — он нужен там, где нет альтернативы, например в ударном механизме нейлера. Цилиндр смыкания формы работает на заводской смазке в уплотнениях без лубрикатора, а масляный туман в пищевой зоне — прямое нарушение санитарных требований, а не вопрос вкуса.

Сколько стоит собрать пневматический пельменный аппарат?

Демонстрационный комплект на одну форму — три цилиндра, общий распределитель, ФРЛ без лубрикатора, датчики и аварийный кран — 9 5 154 ₸ по ценам реестра на 11.09.2026. Рама, форма и толкатель теста — отдельная слесарная работа под конкретный рецепт.

Нужен ли сертифицированный модуль двуручного управления для домашней мастерской?

Юридического требования для самостоятельной сборки нет, но физика риска не меняется от масштаба цеха: цилиндр смыкания движется с усилием в сотни ньютон рядом с рукой оператора. Минимум — реле безопасности с контролем синхронности двух кнопок и защитой от залипания, а не голая схема из двух контактов на «И».

Как часто мыть и разбирать пневмоузлы аппарата?

Форму и толкатель теста — по регламенту цеха, обычно ежесменно, поскольку они контактируют с продуктом напрямую. Цилиндры и распределитель не входят в контур мойки и разбираются только на плановое переуплотнение — ремкомплект DSNU-KIT (540 ₸) держат на складе заранее, чтобы не останавливать линию в ожидании доставки.

Автор: Вадим Ибрагимов, главный инженер corneta.kz

Подбор промышленной пневматики и замена импортных компонентов на WAALPC по стандартам ISO. Расчёты в статье — по данным реестра WAALPC и формулам ISO 6432 / ГОСТ ИСО 13851-2006 / ГОСТ Р ИСО 8573-1-2016. Подробнее об экспертизе →

Другая доза, другой темп цикла или форма на несколько гнёзд сразу? Пришлите параметры — массу порции фарша, число гнёзд формы, желаемый темп в пельменях в час — рассчитаем цилиндры, подберём распределитель и вышлем спецификацию с артикулами и ценами за 1 рабочий день: отправить параметры инженеру.


Пневмостеплер: расход воздуха и подбор компрессора

Краткий ответ

Пневмостеплер тратит воздух не потоком, а порциями — как и пневматический нейлер, а не как гайковёрт или продувочный пистолет: один объём свободного воздуха на каждый удар. Скоба легче и тоньше гвоздя, энергия одного выстрела ниже — но темп у мебельного степлера выше: 60-100 скоб в минуту против 20-60 выстрелов у нейлера, на верхней границе диапазонов почти вдвое (100 против 60). При широкой короне (0,55 л на выстрел при рабочих 6,3 бар) и максимальном темпе 100 скоб/мин это 55 нл/мин — уже больше, чем у чистового нейлера на его типичном темпе 60 выстр/мин (51 нл/мин), хотя энергия одного выстрела скобы примерно в 1,5 раза ниже.

Отсюда правило подбора: компрессор считают, как и для другого импульсного инструмента, по среднему расходу с запасом 20-50 %, а вот ресивер — по длине непрерывного прохода скобами без пауз, а не по одному выстрелу. У степлера, в отличие от нейлера, такой проход — обычное дело: строчка скоб по кромке задней стенки шкафа или обивке спинки стула легко тянется 30-50 секунд без остановки, и именно это, а не единичный выстрел, определяет объём буфера. Формула и расчёт — ниже.

🛒 Решение в каталоге:

WAALPC БПВ BFC2000-G14 — фильтр, регулятор давления и лубрикатор в одном корпусе, G1/4″, специально под инструмент с масляной смазкой, в наличии.

→ Подобрать БПВ с лубрикатором

Почему степлер расходует воздух иначе, чем нейлер и гайковёрт

Это четвёртая статья цикла о расходе воздуха ручным пневмоинструментом — после нейлера, гайковёрта и продувочного пистолета. У каждого — свой характер расхода, и степлер стоит ближе всех к нейлеру: оба берут воздух не потоком, а порциями на каждый удар. Разница — не в механике, а в темпе и в том, как долго инструмент работает без пауз.

Инструмент Характер расхода Скважность нагрузки Типичный расход, нл/мин
Нейлер (чистовой / каркасный) импульсный ≈0,8 % 17-162
Пневмостеплер (узкая / широкая корона) импульсный ≈0,8 % 10,5-55
Пневмогайковёрт ударно-циклический 20-25 % 106 средний / 424 под нагрузкой
Продувочный пистолет непрерывный, пока нажат курок до 100 % 193-773 (по диаметру сопла)

По скважности степлер и нейлер — близнецы: клапан открыт доли процента времени. Но у нейлера пауза между выстрелами почти всегда есть — плотник переставляет заготовку. У степлера при обшивке кромки или строчке ткани пауз нет вообще: это меняет расчёт ресивера, а не компрессора — разбор ниже, в разделе о ресивере.

Объём одного выстрела скобы: формула и пересчёт в нл/мин

Камера бойка степлера — конструктивно фиксированный объём. При выстреле сжатый воздух из камеры расширяется в атмосферу, и по закону Бойля—Мариотта объём свободного (нормального) воздуха на один выстрел равен объёму камеры, умноженному на отношение абсолютного давления магистрали к атмосферному, — тот же принцип, что и у нейлера, и у сопла продувочного пистолета.

Скоба тоньше гвоздя и легче, а камера бойка под неё — соответственно меньше. Для расчёта берём два класса: узкая корона (декоративная обивка, тонкая ткань, поролон, лёгкий картон — где важен небольшой след от скобы) и широкая корона (крепление ДСП, фанеры, каркасных элементов — где нужна большая держащая сила). Точных паспортных цифр расхода на выстрел производители пневмостеплеров, как правило, не публикуют — как и с нейлером, это инженерная оценка по порядку величины, а не характеристика конкретной модели:

  • Узкая корона — около 0,35 л свободного воздуха на выстрел при 6,3 бар;
  • Широкая корона — около 0,55 л на выстрел при тех же 6,3 бар.

Проверка по независимому источнику: паспортное потребление пневмостеплеров у зарубежных производителей указывается диапазоном 0,3-2 куб.фут/мин (примерно 8,5-57 л/мин) при рабочем темпе. Наши расчётные 10,5-55 нл/мин из таблицы ниже попадают точно в эту вилку — оценка по порядку величины сходится с реальным диапазоном моделей.

Объём одного выстрела степлера и расход в нл/мин при темпе 30, 60 и 100 скоб в минутуКамера бойка степлера — это объём свободного воздуха на один выстрел, при расширении в атмосферу он умножается на темп забивки, давая расход в нормальных литрах в минуту: для широкой короны 16,5 нл/мин при 30 скобах, 33 при 60 и 55 при 100 скобах в минутуКамера бойка степлераVвыстрела ≈ 0,55 лАтмосфера1 бар абс.Объём на выстрел не зависит от паузы между выстреламиРасход, нл/минШирокая корона, 6,3 бар16,530/мин3360/мин55100/мин
Объём одного выстрела степлера (широкая корона, 0,55 л при 6,3 бар) и расход в нл/мин при темпе 30, 60 и 100 скоб в минуту

Расход степлера по темпу забивки — таблица

Как и у нейлера, таблица переводит объём одного выстрела в средний расход при трёх ориентирах темпа — 30, 60 и 100 скоб в минуту, — чтобы не пересчитывать формулу для своей интенсивности работы каждый раз.

Класс скобы Объём на выстрел, л (6,3 бар) 30 скоб/мин 60 скоб/мин 100 скоб/мин
Узкая корона (обивка, ткань, поролон) 0,35 10,5 нл/мин 21 нл/мин 35 нл/мин
Широкая корона (ДСП, фанера, каркас) 0,55 16,5 нл/мин 33 нл/мин 55 нл/мин

Даже верхняя строка на максимальном темпе — 55 нл/мин — в 7-8 раз ниже среднего расхода пневмогайковёрта под нагрузкой (424 нл/мин) и продувочного пистолета с соплом от Ø3 мм (435 нл/мин). Компрессору эти цифры дадутся легко. Но по сравнению с ближайшим родственником — нейлером — картина другая: 55 нл/мин на максимальном темпе широкой короны уже выше, чем 51 нл/мин у чистового нейлера на его типичном темпе 60 выстр/мин. Разбор — в следующем разделе.

Почему при меньшей энергии выстрела расход степлера догоняет нейлер

Энергия удара пропорциональна работе расширения газа в камере, а при одинаковом давлении эта работа пропорциональна объёму камеры. Раз объём камеры широкой короны (0,55 л) примерно в 1,5 раза меньше, чем у чистового нейлера (0,85 л) — а узкой короны (0,35 л) меньше уже в 2,4 раза, — энергия одного удара действительно ниже, это не только субъективное ощущение от более лёгкого инструмента. Но расход воздуха считается не по энергии одного выстрела, а по произведению объёма на темп, а темп у степлера — 60-100 скоб/мин против 20-60 выстр/мин у нейлера. Меньший множитель на больший темп в итоге даёт сопоставимый или даже больший результат.

Мгновенный расход в момент самого удара у степлера тоже высокий, хоть и ниже, чем у нейлера: ход бойка короче и легче, разумная оценка времени открытия клапана — около 5 мс (у нейлера — 7-8 мс, боёк массивнее и ход длиннее). При темпе 100 скоб/мин клапан открыт всего 100 × 0,005 с = 0,5 с из 60 — скважность около 0,8 %, той же величины, что и у нейлера на его максимальном темпе. Отсюда мгновенный расход широкой короны: 0,55 / 0,005 = 110 л/с, или около 6 600 нл/мин в пересчёте на минуту — иллюстрация того, зачем нужен локальный буфер, а не паспортное требование к компрессору. Соотношение «пик / среднее» здесь — 6 600 / 55 ≈ 120, почти то же самое, что и у нейлера на его темпе (≈125). Оба инструмента — импульсные в одном порядке величины; катастрофически разные у них не пики, а то, сколько времени подряд эти импульсы идут без остановки — разбор в следующем разделе.

Почему ресивер важнее производительности компрессора при высоком темпе

Формула объёма ресивера — та же, что применяется для нейлера и гайковёрта:

Обозначение Что это
V Объём ресивера, л
T Длительность непрерывного прохода скобами подряд, мин — не одного выстрела
C Дефицит подачи: расход инструмента при темпе прохода минус реальная отдача компрессора, нл/мин
Pa Атмосферное давление, ≈1 бар абс.
P1−P2 Допустимая просадка давления в сети, бар

V = T × C × Pa / (P1 − P2)

Ключевое отличие степлера от нейлера — не в C и не в пике, а в T. У нейлера непрерывная серия — это забивка листа обшивки, 20-30 выстрелов подряд, обычно 15-30 секунд. У степлера непрерывный проход без пауз — рядовая ситуация: строчка скоб по кромке задней стенки шкафа или по шву обивки тянется 30-50 секунд, потому что рука движется вдоль детали, а не переставляет заготовку между ударами. Более долгий проход требует большего T в формуле — а значит, больший ресивер может понадобиться даже при заметно меньшем среднем расходе и дефиците C, чем у нейлера. Именно поэтому наращивать производительность компрессора здесь менее эффективно, чем поставить ресивер нужного объёма: короткий пик компрессор всё равно не гасит физически, для этого он и не предназначен, — это работа ресивера. Числа на конкретном примере — в разделе «Расчёт на реальном примере» ниже; свои значения — в калькулятор объёма ресивера.

Готовы купить или нужен расчёт под свою магистраль?

Подберём БПВ с лубрикатором, влагоотделитель и ресивер под ваш темп забивки — воздухоподготовка WAALPC в наличии

Давление под скобу и материал: ДСП, массив, мебельная ткань

У степлера, в отличие от нейлера, рабочее давление сильнее зависит от материала — узкая корона и деликатная обивка не прощают избытка так же легко, как массив прощает недостаток. Диапазон ниже — обобщение по зарубежным производителям пневмостеплеров (рабочий диапазон в целом 4,5-8,3 бар, или 65-120 psi), не паспорт одной модели:

Материал / тип скобы Давление Почему
Мебельная ткань, тонкий поролон, картон (узкая корона) 4,5-5,5 бар выше — риск прорыва короной ткани или поролона: скоба должна прижать материал, а не прорезать его
ДСП, МДФ, фанера (узкая или широкая корона по длине ножки) 5,5-6,3 бар стандартный рабочий диапазон, скоба садится заподлицо за один цикл
Массив твёрдых пород, многослойная фанера (широкая корона, длинные ножки) 6,3-7,0 бар, у части моделей до 8,3 плотная древесина требует запаса энергии на полное внедрение ножек без «недобития»

Практический вывод: одна и та же настройка регулятора «на всё» — типичная ошибка (разбор ниже). Для деликатной обивки после массива регулятор нужно снижать, а не оставлять на верхней границе «про запас».

Что происходит при просадке давления: скоба не добивается

Если давление на входе в степлер просаживается ниже рабочего минимума, боёк не успевает разогнаться до конца хода — скоба остаётся не добитой: корона (спинка скобы) торчит над поверхностью вместо того, чтобы уйти заподлицо. На видимом шве обивки это не только эстетический брак — торчащая скоба цепляет ткань и режет руки при дальнейшей работе.

Характерный признак — как и у нейлера, не постепенное, а ступенчатое ослабление: первые скобы в проходе садятся ровно, а ближе к концу длинного шва корона начинает выступать. Это почти всегда значит, что ресивер или реальная отдача компрессора взяты без запаса под самый длинный непрерывный проход, который реально случается в работе, а не под усреднённый паспортный темп. Обратная ошибка — завышенное давление под деликатный материал (см. таблицу выше): тогда корона, наоборот, прорезает ткань или проламывает поролон, хотя формально «недобития» нет.

Решение по порядку: (1) сократить длину непрерывного прохода, если это возможно по технологии; (2) пересчитать ресивер и реальную отдачу компрессора по формуле выше, а не полагаться на табличку «6 бар» на корпусе; (3) проверить, не поставлен ли Ø6-Ø5 мм шланг на длинной трассе (раздел ошибок); (4) держать давление регулятора под конкретный материал, а не «с запасом на всё».

Подготовка воздуха: лубрикатор и влагоотделитель обязательны

Механизм степлера — тот же поршень-боёк с резиновыми уплотнениями, что и у нейлера, только меньшего размера. Боёк ходит в паре с O-кольцами на каждом цикле — без масляной плёнки эти уплотнения быстрее сохнут, трескаются и теряют герметичность, первый признак — заметная потеря силы удара при формально исправном инструменте и нормальном давлении в сети. Несколько капель масла для пневмоинструмента перед сменой и пара холостых прокачек — стандартная рекомендация производителей, как и для нейлера. Тип и норму расхода масла под конкретный интервал смазки удобно свериться в калькуляторе подбора смазки.

Второй элемент подготовки воздуха для степлера часто пропускают — влагоотделение. Базовый фильтр в составе БПВ у самого инструмента рассчитан на тонкую очистку и работает на небольшом объёме, а не на приём бросков конденсата целиком: если компрессор без осушителя и без отдельного слива, крупные капли воды и масляный туман от компрессора долетают до степлера при плохой погоде или в неотапливаемом цехе зимой. Итог — коррозия бойка, залипание клапана, ржавые разводы на светлой ткани обивки. Оптимальная схема — два рубежа: фильтр-влагоотделитель сразу после ресивера (снимает основную массу конденсата на входе в разводку) и БПВ с лубрикатором у самого степлера (тонкая очистка плюс масляная плёнка для уплотнений).

Расчёт на реальном примере

Задача: сборка мебельного корпуса, скобами широкой короны крепится задняя стенка из ДСП по периметру фальца, непрерывный проход без пауз. Магистраль от компрессора до верстака — 8 м, рабочее давление сети 6,3 бар. Темп в проходе — 100 скоб/мин, длительность непрерывного прохода T = 40 с = 0,667 мин — реалистичная длина шва для задней стенки среднего шкафа.

  • Средний расход. Объём выстрела широкой короны 0,55 л. При темпе 100 скоб/мин: 0,55 × 100 = 55 нл/мин.
  • Компрессор по правилу. Нужная отдача с запасом 30 % (внутри принятого диапазона 20-50 %): 55 × 1,3 ≈ 72 → берём компрессор с реальной отдачей от 72 нл/мин. Частая ошибка на практике — в цехе уже стоит компактный однопоршневой компрессор, выбранный по табличке «6 бар» на корпусе, а не по реальной отдаче; в жизни она часто оказывается около 40 нл/мин.
  • Ресивер по формуле. Дефицит C = 55 − 40 = 15 нл/мин. Допустимую просадку для этого шва примем строже, чем у нейлера, — 0,5 бар, не 1: скобы по одному шву должны сесть на одинаковую глубину, заметная на глаз ступенька в середине недопустима. Pa ≈ 1 бар. V = 0,667 × 15 × 1 / 0,5 ≈ 20 л — теоретический минимум. С практическим запасом берём ресивер от 25-30 л.
  • Сравнение с нейлером. В примере из статьи о нейлере на единицу дефицита подачи требовалось V/C = 36/72 = 0,5 л на 1 нл/мин. Здесь V/C = 20/15 ≈ 1,33 — почти втрое больше ресивера на единицу дефицита, хотя сам дефицит скромнее. Причина не в «прожорливости» степлера, а в том, что проход дольше (40 с против 30 с серии у нейлера) и допуск на просадку вдвое жёстче (0,5 против 1 бар) — вместе это даёт множитель около 2,7.
  • Шланг. На 8 м при максимальном расходе 55 нл/мин трубка Ø6 мм (PU0640) теряет около 0,07 бар — незаметно. В отличие от нейлера и гайковёрта, для степлера диаметр шланга почти никогда не становится узким местом на короткой трассе. Проблема начинается на длинных трассах: тонкий Ø5 мм шланг на 30 м (например, смотанная катушка на всю мастерскую) при том же расходе теряет уже около 0,56 бар — и съедает запас именно там, где он нужнее всего, на массиве у верхней границы диапазона давления. Свой расчёт — калькулятор потерь давления и калькулятор подбора диаметра трубки.
  • Подготовка воздуха. QSL-08 сразу после ресивера снимает основной конденсат, БПВ BFC2000-G14 (G1/4″, фильтр+регулятор+лубрикатор) у степлера — обязателен лубрикатор, как и для нейлера.
Компоновка линии подачи воздуха на рабочем месте со степлеромКомпрессор с ресивером и влагоотделителем QSL стоят у стены, шланг Ø6 мм идёт 8 метров до верстака, где смонтирован БПВ с лубрикатором в коротком отводе прямо от степлераКомпрессорРесиверQSLшланг Ø6 мм — 8 м по трассеБПВ BFCфильтр+регулятор+лубрикаторкороткий отводПневмостеплерВерстак
Компоновка: компрессор с ресивером и влагоотделителем QSL у стены, 8 метров шланга Ø6 мм до верстака, короткий отвод от БПВ с лубрикатором прямо к степлеру

Спецификация: что купить под степлер

Комплект под расчёт выше: влагоотделитель у ресивера, БПВ с лубрикатором у поста, магистраль 8 м, трубка Ø6 мм, резьба G1/4″-R1/4″ по цепочке. Каждый артикул ведёт на карточку. Цены реестра на 11.09.2026.

Артикул Наименование Кол-во Цена, ₸ Сумма, ₸
QSL-08 Фильтр-влагоотделитель QSL, сразу после ресивера 1 1 450 1 450
BFC2000-G14 БПВ: фильтр+регулятор+лубрикатор, G1/4″, у степлера 1 1 620 1 620
PC06-02 Фитинг цанговый прямой Ø6 мм — R1/4″, на выход БПВ 1 60 60
PU0640 Трубка полиуретановая Ø6 мм, за метр 8 29 232
PC06-02 Тот же фитинг, на дальнем конце трубки под розетку 1 60 60
J-SF20 Розетка быстроразъёма — на трубке, у поста 1 441 441
J-PM20 Штекер быстроразъёма — в резьбу степлера 1 60 60

Итого: 3 5 538 ₸. Порт БПВ и QSL — цилиндрическая резьба G1/4″, а цанговый штуцер PC06-02 — коническая R1/4″; штатное сочетание пневматики, собирать с лентой ФУМ на резьбу штуцера. Быстроразъём — обязательно пара розетка+штекер: розетка садится на нитку у поста, штекер — на инструмент. Компрессор и ресивер в спецификацию не входят — это отдельное оборудование, не наш товар, но именно под него дана формула и числа выше. Масло для лубрикатора — расходник, пополняется отдельно, не входит в комплект.

Принципиальная пневмосхема подключения пневмостеплераКомпрессор через ресивер и влагоотделитель QSL подаёт воздух по шлангу Ø6 мм на блок подготовки воздуха БПВ BFC с фильтром, регулятором и лубрикатором, далее через быстроразъём — на пневмостеплерКомпрессорРесиверQSLвлагоотделительшланг Ø6, 8 мБПВ BFCфильтр+регулятор+лубрикаторразъёмПневмостеплер
Принципиальная пневмосхема: компрессор — ресивер — влагоотделитель QSL — БПВ с лубрикатором — быстроразъём — пневмостеплер

Из практики: комплект считается на рабочий пост, а не на инструмент

Летом 2026 года мы собирали воздухоподготовку для цеха, где стояло четыре рабочих поста с ручным пневмоинструментом. Задача звучала просто — «подключить инструмент», а на деле вылезли три вещи, которые в статьях про пневмостеплер обычно не пишут. Все три стоили бы заказчику повторного заказа, если бы всплыли после поставки.

1. Быстроразъём берут с замком, потому что инструмент под давлением

Обычный быстроразъём разъединяется одним движением муфты. Пока это стационарная линия — не страшно. Но на рабочем посту шланг цепляют и отцепляют десятки раз за смену, и рядом руки: случайное нажатие на муфту под давлением 6 бар отправляет шланг хлыстом, а инструмент роняет.

Поэтому в том проекте розетку взяли в исполнении с предохранительным замком (safety-lock): чтобы разъединить, нужно сделать два движения, а не одно, и перед расцеплением линия стравливается. Штекеры при этом остались обычными — замок нужен на той половине, что остаётся под давлением от магистрали. Разница в цене между обычным и защищённым исполнением меньше стоимости одного сорванного шланга.

2. Спиральный шланг продаётся голым — концевики заказывают отдельно

Самая обидная ошибка того заказа, пойманная на этапе сверки: спиральный шланг CL1065-06M идёт без наконечников. В каталоге это «трубка спиральная», и по названию кажется, что она готова к подключению. Нет: с одной стороны нужна ёлочка-штекер, с другой — штекер с резьбой под инструмент.

Что заказывают Артикул Цена, ₸ Зачем
Шланг спиральный ПУ Ø6,5×10 CL1065-06M 825 не тянется по полу, возвращается в моток
Ёлочка-штекер на шланг J-PH20 60 обжимается на конец шланга
Штекер с наружной резьбой J-PM20 60 вкручивается в инструмент
Розетка быстроразъёма J-SF20 441 на конце магистрали, сюда цепляют шланг
Шланг с концевиками 945 без этих трёх позиций шланг подключить нечем

3. Считать надо на пост, а не на машину

Заказчик сначала просил «комплект воздухоподготовки», имея в виду один блок на цех. Разбор показал, что регулятор должен стоять на каждом посту: разным инструментом работают на разном давлении, а при общем регуляторе настройка под один инструмент сбивает остальные. Четыре поста — четыре блока подготовки, четыре шланга, четыре пары быстроразъёмов. Итоговая смета выросла вчетверо против первоначальной прикидки, и это была не наценка, а нормальная схема.

Для пневмостеплера вывод тот же: один BFC2000-G14 обслуживает одно рабочее место. Если в мастерской два человека со степлерами, ставить нужно два блока, а не тройник от одного.

Типичные ошибки при подключении пневмостеплера

  • Длинный тонкий шланг. На коротких трассах (до 10-15 м) Ø6 мм для степлера почти всегда достаточно — расход слишком мал, чтобы диаметр стал узким местом. Опасная комбинация другая: тонкий Ø5 мм шланг (часто это смотанная катушка на всю мастерскую) вместе с длиной 20-30 м — там потери давления уже заметны (расчёт в разделе выше) и съедают именно тот запас, что нужен под массив у верхней границы диапазона.
  • Отсутствие влагоотделителя. Один БПВ у инструмента не рассчитан на приём бросков конденсата целиком — без отдельного фильтра-влагоотделителя сразу после ресивера крупная влага долетает до бойка: коррозия механизма, залипание клапана, ржавые пятна на светлой обивке.
  • Компрессор «6 бар» без запаса. Цифра давления на корпусе компрессора — не то же самое, что реальная отдача в нл/мин. Компактный однопоршневой компрессор может держать 6 бар на манометре и при этом не успевать восполнять расход при длинном непрерывном проходе — итог тот же, что при маленьком ресивере: давление проседает к концу шва.
  • Одна настройка давления на все материалы. Давление, выставленное под массив, прорезает тонкую ткань или проламывает поролон; давление под деликатную обивку не добивает скобу в ДСП. Регулятор на БПВ существует именно для того, чтобы перестраивать давление под материал, а не держать одно значение «с запасом на всё».

Вопросы и ответы

Сколько воздуха реально расходует пневмостеплер?

Зависит от короны и темпа. Узкая корона (обивка, ткань) — около 0,35 л на выстрел при 6,3 бар, широкая (ДСП, каркас) — около 0,55 л. При темпе 100 скоб/мин это 35 и 55 нл/мин соответственно. Мгновенный расход в момент самого удара — на два порядка выше среднего, около 6 600 нл/мин для широкой короны.

Почему степлер с меньшей энергией выстрела расходует почти как нейлер?

Потому что расход считается не по энергии одного удара, а по произведению объёма камеры на темп. У степлера объём на выстрел примерно в 1,5 раза меньше, чем у чистового нейлера, но темп забивки в 1,5-2 раза выше — итоговый расход на максимальном темпе (55 нл/мин) оказывается даже выше, чем у нейлера на его типичном темпе (51 нл/мин).

Какой ресивер нужен для степлера при непрерывной строчке скоб?

Зависит от длины непрерывного прохода и реальной отдачи компрессора, а не от паспортного расхода одного выстрела. В примере в статье — проход 40 секунд при 100 скоб/мин широкой короной и компрессоре с отдачей 40 нл/мин даёт минимум около 20 л по формуле, на практике берут от 25-30 л. Для одиночных редких выстрелов хватает штатного бака компрессора.

Какое давление нужно для скоб по ДСП, массиву и ткани?

По обобщённым данным зарубежных производителей (не паспорт одной модели): ткань и тонкий поролон — 4,5-5,5 бар, ДСП и фанера — 5,5-6,3 бар, массив твёрдых пород — 6,3-7,0 бар (у части моделей до 8,3). Одна настройка на все материалы — типичная ошибка: либо прорезает деликатный материал, либо не добивает скобу в плотную древесину.

Почему степлеру нужен лубрикатор, если он «слабее» гайковёрта?

Механизм степлера — тот же поршень-боёк с резиновыми O-кольцами, что и у нейлера, только меньшего размера. Без масляной плёнки уплотнения быстрее сохнут и теряют герметичность, снижая силу удара. У ударных гайковёртов механизм другой (роторно-лопастной или молотковый), лубрикатор им, как правило, не требуется.

Почему скоба не добивается, хотя компрессор работает?

Чаще всего — просадка давления на входе к концу длинного непрерывного прохода: ресивер или реальная отдача компрессора взяты без запаса под самый длинный шов, который реально случается в работе. Признак — первые скобы садятся ровно, ближе к концу шва корона начинает выступать.

Можно ли использовать тонкий шланг Ø6 мм для степлера?

На коротких трассах (до 10-15 м) — да, расход степлера слишком мал, чтобы Ø6 мм стал узким местом. На длинных трассах (20-30 м и больше), особенно тонкой Ø5 мм смотанной катушкой, потери давления уже заметны и стоит переходить на Ø8 мм.

🛒 Готовы собрать комплект под свой степлер?

БПВ с лубрикатором, влагоотделитель, быстроразъёмы и трубка — в наличии, подбор по вашей магистрали за один рабочий день.

Подобрать БПВ →

Пришлите исходные данные (класс степлера и короны, темп и длину непрерывного прохода, длину магистрали, давление в сети) на sales@corneta.kz. Проверим расход, подберём БПВ с лубрикатором, влагоотделитель и фитинги под вашу магистраль и соберём комплект. Подбор — за один рабочий день.


Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмосистем. Числа в статье пересчитаны по формулам, приведённым в тексте, на основе агрегированных данных по классу мебельных пневмостеплеров и сверены с диапазоном паспортного расхода зарубежных моделей; цены — из складского реестра на 11.09.2026.

Пневматический нейлер: расход воздуха и подбор компрессора

Краткий ответ

Пневматический нейлер тратит воздух не потоком, как гайковёрт или продувочный пистолет, а порциями — по одному объёму на каждый выстрел. Каркасный нейлер расходует около 2,7 л свободного воздуха на выстрел при рабочих 6,3 бар — при темпе 20 гвоздей в минуту это всего 54 нл/мин, при 60 — 162 нл/мин. Цифры выглядят маленькими рядом с гайковёртом (сотни-тысячи нл/мин), и в этом ловушка: сам выстрел укладывается в единицы миллисекунд, и мгновенный расход в этот момент — около 20 250 нл/мин, что на порядок больше пикового расхода любого гайковёрта из нашего разбора.

Отсюда правило подбора: компрессор считают по среднему темпу (средний расход × 1,3, как и для другого инструмента), а вот ресивер — не по одному выстрелу, а по серии выстрелов подряд без пауз между ними. Один выстрел любой маленький ресивер гасит без усилий; проблема начинается на очереди в 20-30 гвоздей при забивке листа обшивки. Формула и готовые числа — ниже.

🛒 Решение в каталоге:

WAALPC БПВ BFC2000-G14 — фильтр, регулятор давления и лубрикатор в одном корпусе, G1/4″, специально под инструмент с масляной смазкой, в наличии.

→ Подобрать БПВ с лубрикатором

Почему расход нейлера импульсный, а не потоковый

В том же кластере статей мы уже разобрали два инструмента с принципиально другим характером расхода. Пневмогайковёрт бьёт ударами по 20-25 % времени цикла — воздух идёт часто, хоть и неровно. Продувочный пистолет вообще льёт воздух непрерывной струёй через сопло, пока зажат курок, — это классический потоковый расход, который считается по площади отверстия.

Нейлер устроен иначе. Внутри — камера с бойком: один выстрел — один впуск сжатого воздуха в камеру, боёк идёт вниз, забивает крепёж, отработанный воздух выходит в атмосферу через глушитель, боёк возвращается назад. Пока курок не нажат снова — расход воздуха на инструменте равен нулю. Ни гайковёрт, ни пистолет так не работают: у обоих в любой момент включения есть хоть какой-то расход, у нейлера между выстрелами — буквально ничего.

Это не тонкость терминологии, а причина, по которой нейлер требует отдельного расчёта: усреднять его расход по минуте, как усредняют расход гайковёрта, — можно, но само усреднение прячет главное число — то, сколько воздуха инструмент забирает за миллисекунды одного выстрела. Именно этот пик, а не средняя цифра, определяет, просядет ли давление в момент забивки.

Объём одного выстрела: формула и приведение к нормальным условиям

Камера бойка заполняется сжатым воздухом до рабочего давления магистрали, а на выходе в атмосферу этот же воздух расширяется до атмосферного давления — становится тем самым «нормальным литром», которым принято мерить расход (нл, нормальный литр по DIN 1343, T≈20 °C — то же соглашение, что и в статье про продувочный пистолет). Для идеального газа при постоянной температуре объём обратно пропорционален давлению, отсюда формула объёма одного выстрела в пересчёте на атмосферу:

Vсвоб = Vкамеры × Pабс / Pатм

Обозначение Что это
Vсвоб Объём одного выстрела в нормальных литрах — то самое число, которое суммируют по темпу стрельбы
Vкамеры Геометрический объём камеры бойка, л — заводская величина, отдельно производители почти никогда не публикуют
Pабс Абсолютное давление в магистрали в момент выстрела, бар (изб. + 1)
Pатм Атмосферное давление, ≈1 бар абс.

Объём камеры производители не раскрывают — но раскрывают то, что из него следует: готовый расход на выстрел при паспортном давлении. Именно эту цифру и нужно использовать, а не прикидывать «на глазок» по диаметру гвоздя. У каркасного нейлера Stanley Bostitch F21PL в паспорте указано 8,7 куб.фут/мин свободного воздуха при 100 выстрелах в минуту и давлении 80 psi (5,6 бар изб.). На один выстрел: 8,7 ÷ 100 = 0,087 куб.фут = 2,46 л (1 куб.фут = 28,317 л).

Дальше — та же формула для перевода на рабочее давление кластера этой статьи, 6,3 бар изб. (7,3 бар абс.), а не паспортные 5,6 бар (6,6 бар абс.). Объём камеры не меняется, значит объём выстрела растёт пропорционально абсолютному давлению:

V(7,3 бар) = 2,46 × 7,3 / 6,6 ≈ 2,7 л на выстрел — эта цифра дальше используется в таблице и расчёте. Диапазон рабочего давления самого F21PL по паспорту — 5,5-8,3 бар (80-120 psi), 6,3 бар укладывается в него с запасом.

Для чистового и финишного класса (гвоздь 16-18 Ga) объём камеры меньше, и суммарно по нескольким моделям этого класса расход на выстрел держится в диапазоне 0,6-1,0 л при близких 6-6,3 бар — в примерах ниже берём середину, 0,85 л. Это агрегированная оценка по классу, а не паспорт одной конкретной модели, — так и помечено в тексте.

Объём одного выстрела нейлера: приведение объёма камеры бойка к нормальным условиямКамера бойка объёмом Vкамеры заполняется сжатым воздухом под абсолютным давлением магистрали, на выходе в атмосферу этот воздух расширяется до атмосферного давления один бар — итоговый объём свободного воздуха на выстрел равен объёму камеры, умноженному на отношение абсолютного давления к атмосферномуКамера бойкаV камерыP абс ≈ 7,3 барАтмосфера, P ≈ 1 барV своб = V камеры × P абс / P атмпример: 2,46 л при 6,6 бар абс. (паспорт)→ 2,7 л при 7,3 бар абс. (рабочие 6,3 изб.)Нормальный литр (нл) — по DIN 1343, T≈20 °C, как и расход продувочного пистолета
Объём одного выстрела нейлера приводится к нормальным условиям так же, как расход через сопло продувочного пистолета: объём камеры фиксирован, а расход свободного воздуха растёт пропорционально абсолютному давлению магистрали.

Расход нейлера в нл/мин при разном темпе — таблица

Темп забивки в реальной работе редко бывает постоянным — плотник берёт паузы на позиционирование заготовки. Таблица переводит объём одного выстрела в средний расход в минуту при трёх ориентирах темпа — 20, 40 и 60 выстрелов, — чтобы не пересчитывать формулу каждый раз для своей интенсивности работы.

Класс Объём на выстрел, л (6,3 бар) 20 выстр/мин 40 выстр/мин 60 выстр/мин
Каркасный (тип F21PL) 2,7 54 нл/мин 108 нл/мин 162 нл/мин
Чистовой / финишный (16-18 Ga) 0,85 17 нл/мин 34 нл/мин 51 нл/мин

Даже верхняя строка на максимальном темпе — 162 нл/мин — заметно ниже расхода среднего пневмогайковёрта (106 нл/мин) под нагрузкой (≈424 нл/мин), не говоря о продувочном пистолете с соплом от Ø3 мм (435 нл/мин и выше). Компрессору эти цифры дадутся легко. Проблема нейлера не в среднем расходе — она в следующем разделе.

Почему расход нейлера нельзя сравнивать с гайковёртом напрямую

У гайковёрта из соседней статьи расход «под нагрузкой» превышает «средний» паспортный примерно в 3-4 раза — золотник открыт около 20-25 % времени цикла. У нейлера картина другая по порядку величины, а не по масштабу той же таблицы.

По патентной документации на пневматические нейлеры сам ход бойка укладывается примерно в 7 мс, а клапан открывается ещё быстрее — за 1,7 мс. Возьмём для оценки 8 мс на весь впуск воздуха в камеру — это инженерная оценка по порядку величины, а не паспортная характеристика конкретной модели. При темпе 60 выстрелов в минуту клапан открыт всего 60 × 0,008 с = 0,48 с из 60 — скважность около 0,8 %. Для сравнения, у гайковёрта это 20-25 %, то есть в 25-30 раз больше.

Отсюда мгновенный расход в момент самого выстрела: 2,7 л свободного воздуха за 8 мс — это 2,7 / 0,008 = 337,5 л/с, или около 20 250 нл/мин в пересчёте на минуту. Это не то, что должен уметь дать компрессор непрерывно, — такая цифра нереальна для любого промышленного компрессора и не является требованием к нему. Это иллюстрация того, зачем вообще нужен локальный буфер (ресивер, разобран ниже) рядом с инструментом: ни один компрессор физически не успевает подать воздух с такой мгновенной скоростью, отдать его может только запас, уже накопленный под давлением поблизости.

Соотношение «пик / среднее» у гайковёрта — около 4. У каркасного нейлера на темпе 60 выстр/мин — 20 250 / 162 ≈ 125. Вот почему нельзя просто сравнить паспортные цифры расхода двух инструментов и решить, что раз у нейлера число меньше — с ним проще: меньше среднее, но несравнимо острее пик, и система подготовки воздуха рассчитывается по разной логике для каждого инструмента.

Расход воздуха нейлера во времени: короткие импульсы на фоне почти нулевого среднего расходаНейлер потребляет воздух узкими пиками длительностью единицы миллисекунд на каждый выстрел, между выстрелами расход равен нулю — скважность около 0,8 процента при темпе 60 выстрелов в минуту, тогда как у гайковёрта скважность 20-25 процентовВремяРасход, нл/минвыстрел, ~8 мссредний расход — 162 нл/минпик ≈ 20 250 нл/минскважность ≈ 0,8 % (у гайковёрта — 20-25 %)
Нейлер тянет воздух не потоком, а узкими импульсами — единицы миллисекунд на выстрел с нулевым расходом между ними. При том же среднем расходе, что и у других инструментов, пиковая нагрузка на систему подготовки воздуха у нейлера кратно острее.

Готовы собрать магистраль под нейлер?

БПВ с лубрикатором, быстроразъёмы и трубка Ø8 мм — часть артикулов со склада, остальное — отгрузка от 2 недель.

Ресивер для импульсной нагрузки нейлера

Один выстрел — 2,7 л свободного воздуха — сам по себе ничтожен как нагрузка на буфер: даже небольшой ресивер на 20-24 л (штатный бак многих компактных компрессоров) перекрывает его с огромным запасом. Отдельно считать ресивер под одиночный выстрел бессмысленно.

Разрыв начинается не на одном выстреле, а на серии — когда гвозди идут подряд без пауз: прошивка листа OSB очередью в 20-30 выстрелов, забивка обрешётки, скоростная сборка каркаса. За несколько секунд такой серии суммарный забор воздуха может превысить то, что успевает восполнить компрессор, — и к концу серии давление на входе в нейлер падает. Формула объёма ресивера здесь та же, что применяется и для гайковёрта:

V = T × C × Pa / (P1 − P2)

Обозначение Что это
V Объём ресивера, л
T Длительность серии выстрелов подряд, мин — не одного выстрела
C Дефицит подачи: расход инструмента при темпе серии минус реальная отдача компрессора, нл/мин
Pa Атмосферное давление, ≈1 бар абс.
P1−P2 Допустимая просадка давления в сети, бар

Отличие от расчёта под гайковёрт — только в том, что здесь T считают по длине серии выстрелов, а не по одному удару. Разбор с числами — в разделе «Расчёт на реальном примере» ниже; калькулятор для своих значений — объём ресивера.

Для чистового и финишного класса отдельный расчёт почти всегда избыточен: расход на выстрел (0,6-1,0 л) настолько мал, что серия даже из полусотни выстрелов не успевает истощить штатный бак компрессора 6-24 л. Считать ресивер отдельно имеет смысл именно для каркасного класса при плотной, частыми сериями, работе.

Падение давления при серии выстрелов

Если ресивера не хватает на длину серии, происходит предсказуемое: к N-му выстрелу подряд давление на входе нейлера опускается ниже минимального рабочего (для F21PL это нижняя граница паспортного диапазона, 5,5 бар). Ниже этого порога боёк не успевает разогнаться до конца хода за отведённое время — крепёж остаётся не добит: шляпка гвоздя торчит над поверхностью вместо того, чтобы уйти заподлицо.

Характерный признак на практике — не постепенное, а ступенчатое ослабление: первые 10-15 выстрелов в серии забивают ровно, а ближе к концу длинной очереди шляпки начинают выступать. Это почти всегда значит, что ресивер или реальная отдача компрессора взяты без запаса под самую частую и длинную серию, которая реально случается на объекте, а не под усреднённый по паспорту темп.

Подготовка воздуха: почему нейлеру нужна смазка

В инструкциях к пневматическим нейлерам производители прямо требуют ежедневной смазки: несколько капель масла для пневмоинструмента в маслёнку перед началом смены, а затем несколько холостых прокачек, чтобы масляная плёнка разошлась по цилиндру, поршню и резиновым уплотнениям бойка. Причина — конструкция: боёк движется в паре с резиновыми O-кольцами на каждом из тысяч циклов в смену, и без масляной плёнки эти уплотнения быстрее сохнут, трескаются и теряют герметичность — первый признак заметная потеря мощности удара при формально исправном инструменте и нормальном давлении в сети.

У пневмогайковёрта из соседней статьи требование другое: значительная часть моторов ударных гайковёртов — роторно-лопастные, и заводы делают их специально под работу без постоянной долива масла в линию — лопасти из износостойкого материала с низким трением, подшипники смазаны на весь срок службы один раз при сборке. Отдельные исполнения таких моторов делают именно для пищевых и фармацевтических производств: корпус из нержавеющей стали, уплотнения на выходном валу, а лубрикатор на линии — намеренно НЕ ставят, чтобы масляный туман не попадал в зону, где готовят продукты. Смазка гайковёрта и нейлера — не вопрос привычки мастера, а разное конструктивное решение двух разных механизмов: пара «поршень + O-кольцо» у нейлера требует масла принципиально, ротор с закрытыми подшипниками у гайковёрта — принципиально нет.

Практический вывод для магистрали: под нейлер в БПВ обязателен лубрикатор — фильтр-регулятор без него (как в комплекте под гайковёрт по соседней статье) не годится. В каталоге для этого стоит блок «фильтр + регулятор + лубрикатор» единым корпусом — БПВ BFC, разбор в спецификации ниже.

Расчёт на реальном примере

Задача: каркасный нейлер (тип F21PL), магистраль от компрессора до поста 10 м, рабочее давление сети 6,3 бар. На объекте работа идёт сериями: прошивка листа обшивки — 30 выстрелов подряд практически без пауз, темп в серии 60 выстр/мин.

  1. Объём выстрела. Паспорт даёт 2,46 л при 5,6 бар изб. Приведение к рабочим 6,3 бар: 2,46 × 7,3 / 6,6 ≈ 2,7 л на выстрел.
  2. Средний расход. При темпе 60 выстр/мин: 2,7 × 60 = 162 нл/мин.
  3. Компрессор по правилу. Нужная отдача: 162 × 1,3 ≈ 211 → берём компрессор с реальной отдачей от 210 нл/мин. На практике у компактного одно-поршневого компрессора для ручного крепежа реальная отдача часто скромнее — возьмём для примера 90 нл/мин (около 3,2 куб.фут/мин), это распространённый класс для такой работы.
  4. Ресивер по формуле. Серия T = 30 выстр. ÷ 60 выстр/мин = 0,5 мин. Дефицит C = 162 − 90 = 72 нл/мин. Допустимая просадка 1 бар, Pa ≈ 1 бар. V = 0,5 × 72 × 1 / 1 ≈ 36 л — теоретический минимум под эту серию. С практическим запасом (тот же принцип, что и для гайковёрта — не впритык) берём ресивер от 50 л.
  5. Шланг. На 10 м при среднем расходе 162 нл/мин трубка Ø8 мм (PU0850) даёт потерю около 0,13 бар — не критично. Тонкая Ø6 мм на этом же расходе и длине потеряла бы около 0,56 бар — на максимальном темпе разница уже заметна, поэтому для каркасного класса берём Ø8, а не Ø6.
  6. Подготовка воздуха. БПВ BFC2000-G14 (G1/4″, фильтр + регулятор + лубрикатор) — обязателен лубрикатор, в отличие от комплекта под гайковёрт.

Потери в трубке пересчитаны по той же степенной формуле, что и в статье про гайковёрт (EXAIR, ΔP ~ Q1,85 / D⁵) — на среднем расходе нейлера цифры на порядок меньше, чем у гайковёрта, но при максимальном темпе 60 выстр/мин диаметр трубки всё ещё имеет значение, разбор — в разделе ошибок.

Спецификация: что купить под нейлер

Комплект под расчёт выше: магистраль 10 м, трубка Ø8 мм, резьба G1/4″-R1/4″ по цепочке. Каждый артикул ведёт на карточку. Цены реестра на 11.09.2026.

Артикул Наименование Кол-во Цена, ₸ Сумма, ₸
BFC2000-G14 БПВ: фильтр + регулятор + лубрикатор, G1/4″ 1 1 620 1 620
PC08-02 Фитинг цанговый прямой Ø8 мм — R1/4″, на выход БПВ 1 60 60
PU0850 Трубка полиуретановая Ø8 мм, за метр 10 50 500
PC08-02 Фитинг цанговый прямой Ø8 мм — R1/4″, на дальний конец трубки под розетку 1 60 60
J-SF20 Розетка быстроразъёма — на трубке, у поста 1 441 441
J-PM20 Штекер быстроразъёма — в резьбу нейлера 1 60 60

Итого: 2 4 446 ₸. Порт БПВ — цилиндрическая резьба G1/4″, а цанговый штуцер PC08-02 — коническая R1/4″; штатное сочетание пневматики (наружная коническая R садится в цилиндрическую G-маму), собирать с лентой ФУМ на резьбу штуцера. Быстроразъём — обязательно пара розетка+штекер, а не два штекера: розетка садится на нитку у поста, штекер на инструмент, они защёлкиваются друг в друга. Компрессор и ресивер в спецификацию не входят — это отдельное оборудование, не наш товар, но именно под него выше даны формула и готовые числа. Масло для лубрикатора — расходник, пополняется отдельно, не входит в комплект.

Принципиальная пневмосхема подключения нейлераКомпрессор через ресивер и фильтр-регулятор-лубрикатор БПВ BFC подаёт воздух по трубке через быстроразъём на пневматический нейлерMКомпрессорРесиверот 50 лБПВ Ф+Р+ЛBFC2000-G14трубка Ø8, 10 мБыстроразъёмНейлерточка использования
Принципиальная пневмосхема (по мотивам ГОСТ 2.781): от компрессора через ресивер и БПВ BFC (фильтр + регулятор + лубрикатор) воздух идёт по трубке Ø8 через быстроразъём к нейлеру на посту.

Типичные ошибки при подключении нейлера

  • Ресивер считают по одному выстрелу, а не по серии. Один выстрел гасит любой мало-мальски приличный бак; проседает система на длинной очереди подряд идущих выстрелов — именно её и нужно закладывать в T формулы.
  • Сравнивают паспортный расход нейлера с расходом гайковёрта напрямую. Среднее число может быть меньше, а пиковая нагрузка на систему — в десятки раз острее из-за минимальной скважности.
  • Ставят БПВ без лубрикатора. Комплект, подходящий гайковёрту, нейлеру не подходит: без масла резиновые уплотнения бойка сохнут и трескаются быстрее паспортного ресурса.
  • Экономят на диаметре трубки при плотной работе. На темпе, близком к 60 выстр/мин, и трассе от 10 м тонкая Ø6 мм ощутимо проигрывает Ø8 мм — расчёт выше.
  • Не учитывают реальную, а не паспортную отдачу компрессора. Компактные компрессоры на объекте часто дают заметно меньше своей маркировки — тогда роль ресивера в компенсации дефицита растёт.

Вопросы и ответы

Сколько воздуха расходует пневматический нейлер на самом деле?

Зависит от класса и темпа. Каркасный нейлер (тип F21PL) — около 2,7 л на выстрел при 6,3 бар, при темпе 60 выстр/мин это 162 нл/мин в среднем. Чистовой и финишный класс — 0,6-1,0 л на выстрел, 17-51 нл/мин при том же диапазоне темпа. Но мгновенный расход в момент самого выстрела — на два порядка выше среднего, около 20 250 нл/мин для каркасного класса.

Почему нельзя просто взять компрессор под нейлер по тем же цифрам, что и под гайковёрт?

Потому что скважность у них разная на порядок: у гайковёрта клапан открыт 20-25 % времени, у нейлера — доли процента. При одинаковом среднем расходе нейлер даёт значительно более острый пик за миллисекунды выстрела, и ресивер под него считают иначе — по длине серии выстрелов подряд, а не по паспортному среднему.

Какой ресивер нужен для каркасного нейлера?

Зависит от длины серии подряд идущих выстрелов и реальной отдачи компрессора, а не от паспортного расхода одного выстрела. В примере в статье — серия 30 выстрелов при 60 выстр/мин и компрессоре с отдачей 90 нл/мин даёт минимум около 36 л по формуле, на практике берут от 50 л. Для одиночных редких выстрелов хватает штатного бака компрессора.

Почему нейлеру нужна смазка, а гайковёрту — нет?

У нейлера боёк ходит в паре с резиновыми O-кольцами на каждом цикле — без масляной плёнки уплотнения сохнут и теряют герметичность. У многих ударных гайковёртов мотор роторно-лопастной, с подшипниками, смазанными один раз на весь срок службы, — производители прямо делают такие исполнения для пищевых производств, где долив масла в линию нежелателен.

Какая трубка лучше для нейлера — Ø6 или Ø8 мм?

На коротких трассах и невысоком темпе разница пренебрежима — средний расход нейлера мал. На трассе от 10 м и темпе, близком к 60 выстр/мин, Ø8 мм ощутимо экономнее по потерям давления — расчёт в примере статьи.

Почему гвоздь иногда не добивается заподлицо, хотя компрессор исправен?

Чаще всего это просадка давления к концу длинной серии выстрелов подряд — ресивер не успевает восполниться между выстрелами быстрее, чем инструмент его опустошает. Боёк не успевает разогнаться до конца хода при пониженном давлении на входе.

Можно ли подключить нейлер и другой пневмоинструмент к одной магистрали?

Можно, но расход суммируют, а не считают по инструменту с наибольшим паспортным числом. Для точечных импульсных нагрузок вроде нейлера важнее всего, чтобы ресивер был общий и достаточного объёма — иначе серия выстрелов «съест» запас, предназначенный и для второго инструмента.

Прислать спецификацию на проверку

Если расчёт сошёлся и остаётся собрать магистраль — пришлите свою спецификацию или исходные данные (класс нейлера, темп и длину серии выстрелов, длину магистрали, давление в сети) на sales@corneta.kz. Проверим расход, подберём БПВ с лубрикатором и фитинги под вашу магистраль и соберём комплект. Подбор — за один рабочий день.


Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмосистем. Все числа в статье пересчитаны по формулам, приведённым в тексте, на основе паспортных данных Stanley Bostitch F21PL и агрегированных данных по классу чистовых нейлеров; цены — из складского реестра на 11.09.2026.

🛒 Готовы собрать комплект под свой нейлер?

БПВ с лубрикатором, быстроразъёмы и трубка — в наличии, подбор по вашей магистрали за один рабочий день.

Подобрать БПВ →

Вибростол своими руками: пневмовибратор вместо электродвигателя

Краткий ответ

Вибростол для тротуарной плитки и бетонных изделий обычно собирают на электродвигателе с эксцентриком на валу — это привычный путь, и он рабочий. Пневматический шаровой вибратор — альтернатива: вместо мотора на раму крепят компактную головку, которая вибрирует от сжатого воздуха без единой обмотки и искрящего контакта. Частоту и силу вибрации при этом регулируют не заменой шкива, а просто краном на подводе воздуха.

Возмущающая сила вибратора считается по формуле F = m·ω²·r (масса вращающегося элемента × квадрат угловой скорости × радиус вращения), а для подбора под конкретный вибростол практичнее готовое инженерное правило: сила должна быть в 1,5-2 раза больше массы вибрируемой системы — стола, формы и бетона в ней. Точный вариант этого правила ещё учитывает, зажата форма на столе жёстко или лежит свободно. Ниже — обе методики, честное сравнение с электровибратором и расчёт на реальном артикуле WAALPC вплоть до цены комплекта.

🛒 Решение в каталоге:

WAALPC Vibrator K — пневматический шаровой вибратор, 8 типоразмеров от 1 200 до 6 3 900 ₸, без электрики, поставка 2-4 недели.

→ Подобрать вибратор в каталоге

Как работает пневматический вибратор: шариковый и роликовый

У пневматического вибратора нет ни обмотки, ни щёток, ни вала с подшипниками в привычном для электродвигателя смысле. Рабочий орган — сам вращающийся элемент, смещённый от геометрического центра корпуса. Сжатый воздух через тангенциальные сопла раскручивает этот элемент внутри закалённой дорожки на огромной скорости — тысячи оборотов в минуту, — и именно его несбалансированное вращение создаёт вибрацию, которая передаётся через корпус на то, к чему вибратор прикручен.

Шариковый пневмовибратор (формат K, наша серия WAALPC) использует закалённый стальной шар, который катится по круговой дорожке внутри корпуса. Конструкция предельно простая: корпус, дорожка, шар, воздушные каналы — почти нечему ломаться, а изнашивается по сути одна пара деталей (шар и дорожка). Для сравнения такого рабочего органа у турбинного или роликового пневмоинструмента нет.

Роликовый пневмовибратор устроен похоже, но вместо шара по дорожке катится цилиндрический ролик. При том же диаметре корпуса ролик обычно даёт другое соотношение силы и частоты, чем шар, — на практике роликовые и турбинные модели чаще ставят на бункеры и силоса, где нужна более низкая частота при высокой силе, а не на компактные столы. Строгого физического запрета смешивать типы нет, разница — в подборе конкретной модели под задачу.

В нашем каталоге сейчас есть только шариковые вибраторы серии K (8 типоразмеров, WAALPC — карточка на сайте) — они и есть герой расчёта ниже. Роликовых и турбинных моделей мы не продаём, поэтому дальше в статье все цифры и подбор — по шаровому типу.

Формула возмущающей силы F = m·ω²·r и что она значит для стола

Любой вращающийся элемент, смещённый от оси вращения, создаёт центробежную силу по классической формуле:

F = m · ω² · r

Обозначение Что это
F Возмущающая (центробежная) сила, Н
m Масса вращающегося элемента — шара или ролика, кг
ω Угловая скорость, рад/с: ω = 2πn/60, где n — частота вращения, об/мин
r Радиус вращения элемента (радиус дорожки), м

Ключевое наблюдение — сила растёт с частотой квадратично, а не линейно. Иллюстрация на общих цифрах (условный пример, не характеристики конкретной модели серии K — реальные числа для K08-K36 в таблице ниже другие): элемент массой 80 г, вращающийся на радиусе 15 мм при 9 000 об/мин, — это ω = 2π×9 000/60 ≈ 942 рад/с, и F = 0,08×942²×0,015 ≈ 1 066 Н. Подними частоту всего на 20 % (до 10 800 об/мин) — сила вырастет не на 20, а почти на 44 % (до 1 535 Н), потому что она зависит от квадрата ω. Отсюда и практический вывод следующего раздела: небольшая прибавка давления воздуха ощутимо добавляет силу удара по бетону.

На карточках WAALPC K производитель уже даёт готовую центробежную силу для каждого типоразмера при 6 бар — эти числа и есть результат формулы выше для конкретной геометрии шара и дорожки данной модели. Разбирать m и r по каждой модели вручную не нужно и нельзя: точные внутренние размеры дорожки в открытом доступе не публикуются, а угадывать их — плохая идея. Для подбора вибратора достаточно готовой силы из таблицы ниже.

Как подобрать вибратор под вибростол по массе

Слабый вибратор не уплотнит бетон — в плитке останутся раковины и воздушные поры. Избыточный — быстрее разболтает крепления, разобьёт форму и просто съест лишние деньги на воздух. Подбирают вибратор не «на глазок», а по массе того, что должно вибрировать.

Инженерное правило для их подбора выражается формулой:

Fc = K × (Mt + M + 0,2B) — форма жёстко закреплена на столе (обычный случай для вибростола под плитку)
Fc = K × (Mt + 0,2M + 0,2B) — форма стоит свободно, не прижата

Обозначение Что это
Fc Требуемая возмущающая сила, Н
Mt Масса вибрирующей части стола — рама, настил, сам вибратор, кг
M Масса формы (матрицы), кг
B Масса бетонной смеси в форме, кг
K Коэффициент 20-40, зависит от жёсткости формы и подвижности бетонной смеси

Формула — отраслевая практика подбора виброоборудования, официального номера ГОСТ или ISO под неё нет, поэтому берите диапазон 20-40 как ориентир, а не догму: густая жёсткая смесь и жёсткая стальная форма — ближе к 20, подвижная смесь и лёгкая форма — ближе к 40.

Есть и более грубая прикидка, которой пользуются на практике для самодельных столов: возмущающая сила берётся в 1,5-2 раза больше суммарной массы вибрируемого (стол + форма + бетон, в переводе кг → Н через g≈9,81 м/с²). Это упрощение, не инженерный расчёт — но как быстрая прикидка для небольшого стола вполне годится, и в примере ниже оба метода сходятся на одной и той же модели.

Частота вибрации: её задаёт давление, а не редуктор

У электровибратора частота вращения эксцентрика жёстко привязана к частоте питающей сети и числу полюсов двигателя: типовой асинхронный мотор на 50 Гц даёт около 2 800-3 000 об/мин на двух полюсах или около 1 400-1 500 об/мин на четырёх. Чтобы получить промежуточную частоту, нужен либо другой мотор, либо частотный преобразователь — отдельный узел со своей ценой и электроникой.

У шарового пневмовибратора редуктора и шкивов вообще нет — шар раскручивает напрямую поток сжатого воздуха через сопла. Частота вращения шара, а вместе с ней и сила, зависят от давления на входе: больше давление — быстрее летит воздух из сопел — выше частота. Регулировка стала бесступенчатой: обычный кран или регулятор давления на подводе воздуха, без демонтажа и замены узлов. Рабочий диапазон серии K — 0,2-0,6 МПа (2-6 бар); в пределах этого коридора можно на ходу подбирать интенсивность вибрации под конкретную смесь, не покупая второй вибратор под другую задачу.

Таблица: пневмовибраторы WAALPC K — частота, сила, расход

Данные с карточки серии на 11.09.2026, три типоразмера с полными характеристиками при 6 бар — остальные пять (K08, K10, K13, K20, K30) той же серии стоят между ними по цене и мощности.

Модель Частота, об/мин Сила, Н Расход, л/мин Присоединение Вес, кг Цена
K16 19 500 1 110 285 G1/4 0,68 2 1 200 ₸
K25 14 100 2 100 420 G3/8 1,4 4 300 ₸
K36 10 100 4 100 678 G3/8 1,4 6 3 900 ₸

Видно общую закономерность: чем крупнее шар, тем ниже частота, но выше сила и расход воздуха — прямое следствие формулы F=mω²r, где рост массы m перевешивает падение ω. Полный ряд из 8 типоразмеров (K08-K36, 1 200-6 3 900 ₸) — на карточке серии.

Требуемая возмущающая сила в зависимости от массы стола, формы и бетонаПолоса между коэффициентами K=20 и K=40 показывает диапазон нужной силы для приведённой массы Mt+M+0,2B; горизонтальные линии — сила вибраторов K16, K25 и K36 при 6 бар; отмечен пример стола с приведённой массой 82 кг, попадающий в диапазон модели K25Приведённая масса Mt+M+0,2B, кгВозмущающая сила, Н082250K=40K=20K16 — 1 110 НK25 — 2 100 НK36 — 4 100 Нпример: 82 кг → K25
Диапазон требуемой возмущающей силы (K=20…40) для приведённой массы стола, формы и бетона — три горизонтальные линии показывают силу вибраторов K16, K25 и K36 при 6 бар. Отмеченный пример: приведённая масса 82 кг попадает в диапазон, который закрывает модель K25.

Расчёт вибростола для тротуарной плитки на реальном артикуле

Стол для заливки тротуарной плитки, форма жёстко прижата к столу зажимами (значит, считаем по первой формуле). Исходные массы:

  1. Масса вибрирующей части стола (рама из уголка, стальной настил, сам вибратор): Mt = 45 кг.
  2. Масса формы (металлическая матрица под несколько плиток): M = 25 кг.
  3. Масса свежего бетона в форме за один цикл заливки: B = 60 кг.
  4. По инженерной формуле (закреплённая форма): Fc = K×(45+25+0,2×60) = K×82. При K=20: Fc = 1 640 Н. При K=40: Fc = 3 280 Н. Диапазон: 1 640-3 280 Н.
  5. По упрощённому правилу (1,5-2× общей массы): суммарная масса 45+25+60=130 кг, F = 1,5×130×9,81 = 1 912 Н до 2×130×9,81 = 2 551 Н. Диапазон: 1 912-2 551 Н.
  6. Пересечение обоих диапазонов — примерно 1 900-2 550 Н. Из таблицы выше в это окно попадает ровно одна модель: Vibrator K25 — 2 100 Н при 6 бар. K16 (1 110 Н) слабоват, K36 (4 100 Н) избыточен для стола такого размера.

Берём Vibrator K25 — 4 300 ₸, частота 14 100 об/мин, расход воздуха 420 л/мин при 6 бар, присоединение G3/8. Именно эти числа используются в расчёте расхода и компрессора ниже.

Свой стол больше или меньше примера?

Подставьте свои массы в формулу выше или пришлите размеры стола — подберём типоразмер и посчитаем комплект.

Расход воздуха и подбор компрессора

Вот здесь чаще всего и ошибаются с пневмовибратором. У пневмоцилиндра расход — импульсный, воздух идёт короткими порциями на каждый ход штока, между которыми пауза. У вибратора расход непрерывный: пока вибратор работает, он тянет воздух постоянным потоком все секунды без исключения. Калькулятор расхода воздуха на сайте посчитан именно под цикличный расход цилиндра (объём × частота циклов) — для вибратора его напрямую не применить, нужный расход уже дан в таблице выше как есть, без пересчёта на циклы.

K25 тянет 420 л/мин при 6 бар непрерывно. Если вибрировать стол круглые сутки без пауз, ровно столько и нужен компрессор — но так столы не работают: вибратор включают на форму, дают ей уплотниться и выключают, пока форму меняют или замешивают следующую порцию бетона.

Пример цикла: 30 с вибрации на одну заливку, 90 с пауза на распалубку и подготовку следующей формы. Доля времени под нагрузкой — 30/(30+90) = 25 %.

  1. Средний расход по циклу: 420×0,25 = 105 л/мин.
  2. Нужная отдача компрессора (запас 25 % на утечки и другие потребители — тот же принцип, что советует калькулятор расхода на сайте): 105×1,25 ≈ 131 л/мин непрерывной подачи. Это уже по силам обычному одно-двухсменному поршневому компрессору, а не только промышленному винтовому.
  3. Ресивер под пиковый расход. В момент включения вибратор всё равно тянет полные 420 л/мин, а компрессор непрерывно даёт только 131 л/мин — разницу 30 секунд компенсирует запасённый в ресивере воздух. Формула объёма: V = T × C × Pa / (P1−P2), где T — длительность импульса (мин), C — дефицит подачи (л/мин), Pa — атмосферное давление (≈1 бар абс.), P1−P2 — допустимая просадка давления (бар). Подставляем: T=30 с=0,5 мин, C=420−131=289 л/мин, допустимая просадка 1 бар (с 6 до 5 бар — ещё в рабочем диапазоне вибратора): V = 0,5×289×1/1 ≈ 145 л. Берём ресивер от 150 л — точный подбор под свой цикл проверьте калькулятором объёма ресивера.

Если цикл на вашем столе интенсивнее (пауза короче 90 с или форм несколько подряд без остановки) — доля нагрузки растёт, а с ней и нужная непрерывная отдача компрессора. Пересчитать по тем же трём шагам под свои секунды несложно.

Для сравнения общий порядок эффективности: по оценкам энергоаудиторов сжатого воздуха, из всей электроэнергии, которую потребляет компрессор, до полезной работы на конце магистрали доходит обычно 10-15 %, остальное теряется на сжатие, охлаждение и потери в сети. Это не повод отказываться от пневматики — но при выборе между пневмо- и электровибратором для конкретной задачи стоит держать в голове, что воздух всегда обходится дороже той же механической работы электромотором.

Принципиальная пневмосхема подключения вибратора к столуКомпрессор через ресивер, фильтр-регулятор большого расхода и шаровой кран подаёт воздух по шлангу к пневмовибратору, закреплённому на раме столаMКомпрессорРесиверот 150 лФильтр-регуляторQFRH-20КранBTC08шланг G3/8ВибраторK25Рама стола
Принципиальная пневмосхема (по мотивам ГОСТ 2.781): компрессор через ресивер, фильтр-регулятор большого расхода и шаровой кран подаёт воздух к вибратору K25 на раме стола.

Крепление вибратора к вибростолу: рама, косынка, виброопоры

Вибратор крепят жёстко к раме через косынку — стальную косынку 4-6 мм, приваренную к силовому элементу рамы (уголок или швеллер), а не к тонкому листу настила. Причина простая: тонкий лист (обычно 3-4 мм) сам прогибается под вибрацией, гасит часть энергии локальным изгибом вместо передачи её всей конструкции, а в точке крепления рано или поздно даёт усталостную трещину от циклической нагрузки — вибратор делает тысячи циклов в минуту, металл в этой зоне работает на пределе.

Раму варят из уголка от 40×40 мм или швеллера — она должна быть жёсткой сама по себе: если рама «играет» под нагрузкой, часть энергии вибратора уходит на изгиб рамы, а не на уплотнение бетона. Лист настила варят или прикручивают к раме, форму на нём фиксируют зажимами или бортиком, а не приклеивают и не ставят просто «на трение».

Стол в сборе — раму с настилом и формой — ставят не прямо на бетонный пол, а на пружины или резинометаллические виброопоры под каждой ногой рамы. Без них энергия вибрации частично уходит в пол здания вместо того, чтобы остаться в системе стол-форма-бетон, а вибрация ощутимо передаётся оператору и соседним конструкциям. Опоры дополнительно снижают шум и продлевают жизнь сварным швам рамы, которые иначе работают на удар о жёсткий пол при каждом цикле.

Компоновка стола: крепление вибратора через косынку к раме, не к листуВид сбоку: форма на стальном листе настила, вибратор приварен через косынку к раме из уголка, а не к самому листу, рама стоит на пружинных виброопорах, а не прямо на полулист настила 3-4 ммФормарамакосынкаK25виброопоравиброопорапол
Компоновка стола сбоку: вибратор приварен через стальную косынку к раме из уголка, а не к тонкому листу настила; рама с формой стоит на пружинных виброопорах, чтобы вибрация не уходила в пол.

Пневмовибратор или электровибратор: честное сравнение

Оба варианта рабочие, и выбор зависит от условий цеха, а не от того, что «современнее». Пневматика не продаётся здесь как решение на все случаи.

Критерий Пневматический шаровой вибратор Электрический вибромотор
Искрение и электробезопасность Обмоток и контактов нет — по конструкции безопасен в запылённой и влажной среде Требует влаго- и пылезащищённого исполнения (IP), во взрывоопасной зоне — отдельного сертифицированного мотора
Регулировка частоты Плавно, краном или регулятором давления, без доп. оборудования Ступенчато — сменой числа полюсов мотора или отдельным частотным преобразователем
Сырость, цементная пыль Механика простая, воде и пыли почти нечего повредить Влага и цементная пыль — главная угроза для обмотки и подшипников без надёжного IP
Ремонт По сути одна изнашиваемая пара — шар и дорожка Обмотка, подшипники, при поломке чаще проще заменить мотор целиком
Нужна инфраструктура Компрессор и подготовка воздуха — если их ещё нет, это отдельная статья расходов Обычная розетка 220 В или подключение к щитку
Расход энергии на единицу работы Ниже, из-за потерь в компрессоре (см. раздел про расход выше) Выше — меньше промежуточных потерь энергии
Шум 75-95 дБА по паспорту серии K — заметно громко, нужна защита слуха Обычно тише, конкретное значение зависит от модели мотора

Короткий вывод: если на площадке уже есть компрессор нужной производительности (например, для пескоструя или другого пневмоинструмента) — пневмовибратор экономит на электрике, проще переживает сырость и цементную пыль, и его удобно тонко регулировать под разные смеси. Если компрессора нет и заводить его только под один стол невыгодно — обычный электровибратор с розеткой 220 В будет и дешевле по железу, и без разговоров про расход воздуха и ресивер.

Спецификация комплекта

Комплект под расчёт выше: вибратор K25, магистраль с фильтром-регулятором большого расхода, кран и трубка на подводе. Каждый артикул ведёт на карточку. Цены реестра на 11.09.2026.

Артикул Наименование Кол-во Цена, ₸ Сумма, ₸
Vibrator K25 Пневмовибратор шаровой WAALPC K25, G3/8 1 4 050 4 050
QFRH-20 Фильтр-регулятор большого расхода QFRH 1 390 390
BTC08 Кран шаровой ручной прямой, цанговый 1 177 177
PC10-02 Штуцер цанговый прямой Ø10 мм — R1/4″ 1 90 90

Итого: 4 4 242 ₸ без компрессора и ресивера — это отдельное оборудование, не наш товар, но именно под него дан расчёт в разделе про расход воздуха. Финальный шланг от крана до вибратора (резьба G3/8) в спецификацию не включён намеренно: наша стандартная цанговая трубка ПУ/ПЭ в каталоге доходит максимум до Ø10 мм — но это наружный диаметр, внутренний просвет всего 6,5 мм. По сечению это даёт реальную пропускную способность в разы меньше табличной для условного прохода 10 мм (та рассчитана на внутренний, а не наружный диаметр): грубо (6,5/10)² ≈ 0,42 от паспортных 400 нл/мин магистрали DN10, то есть около 170 л/мин. Этого не хватает даже на K16 (285 л/мин), не говоря о K25 (420 л/мин).

На последнем участке до вибратора нужен рукав, подобранный под резьбу G3/8 порта, а не тонкая цанговая трубка из нашего обычного ряда — честно предупреждаем сразу, чтобы не купить лишнее и не получить просевшее давление на выходе.

Типичные ошибки при сборке вибростола на пневматике

  • Вибратор крепят на тонкий лист, а не на раму. Лист гасит вибрацию собственным прогибом и трескается в точке крепления — см. раздел про крепление выше.
  • Рама слишком лёгкая или «играет». Часть энергии вибратора уходит на изгиб рамы вместо уплотнения бетона — сварной уголок должен быть жёстким сам по себе.
  • Вибратор берут «на глазок», без расчёта по массе. Слабый не уплотняет бетон (раковины, поры), избыточный разбалтывает крепления и форму и просто пережигает воздух.
  • Подключают тонкую цанговую трубку к вибратору с большим расходом. Как в примере выше — трубка Ø10 мм не тянет непрерывный поток K25, давление на вибраторе проседает, и сила падает ниже расчётной.
  • Компрессор подбирают по мощности мотора, а не по факту нагнетания. Цифра «кВт» на корпусе ничего не говорит о литрах в минуту — важна паспортная отдача при рабочем давлении, а не мощность электромотора.
  • Не ставят фильтр-регулятор перед вибратором. Влага и пыль из магистрали попадают прямо в дорожку шара, ускоряя износ пары шар-дорожка.
  • Стол стоит прямо на бетонном полу без виброопор. Энергия уходит в пол, сварные швы работают на удар, вибрация передаётся оператору.

Вопросы и ответы

Чем шариковый пневмовибратор лучше роликового для вибростола?

Оба работают на одном принципе — несбалансированный элемент, раскрученный воздухом. Шаровой при том же корпусе обычно даёт более высокую частоту, что как раз нужно для уплотнения бетона на компактном столе. Роликовые и турбинные модели чаще применяют на бункерах и силосах, где важнее низкая частота при большой силе. В нашем каталоге сейчас есть только шаровые модели серии K.

Как подобрать пневмовибратор под вибростол по массе?

Сложите массу вибрирующей части стола, формы и бетона в ней, подставьте в формулу Fc=K×(Mt+M+0,2B) для жёстко закреплённой формы (K=20-40), сравните результат с готовой центробежной силой из таблицы характеристик серии K и выберите ближайшую подходящую модель. Подробный пример — в разделе расчёта выше.

Какой компрессор нужен для пневматического вибратора?

Считать нужно не по паспортному непрерывному расходу вибратора, а по среднему расходу за рабочий цикл (вибрация + пауза), плюс запас около 25 % (в статье используется именно эта цифра, на практике достаточно 20-30 %). Пиковый расход в момент включения компенсирует ресивер, подобранный отдельно по формуле или калькулятором объёма.

Почему нельзя крепить вибратор прямо на лист стола?

Тонкий лист настила прогибается под вибрацией сам, гасит часть энергии локальным изгибом и со временем даёт усталостную трещину в точке крепления. Вибратор варят через стальную косынку к жёсткому элементу рамы — уголку или швеллеру.

Пневмовибратор или электровибратор — что лучше для вибростола?

Если компрессор на площадке уже есть — пневматика выигрывает по безопасности во влажной и пыльной среде и плавной регулировке частоты давлением. Если компрессора нет и заводить его ради одного стола невыгодно — обычный электровибратор с розеткой 220 В проще и дешевле по совокупным вложениям.

Почему обычная трубка от блока подготовки воздуха плохо тянет на вибратор?

У вибратора расход воздуха непрерывный, а не импульсный, как у цилиндра. Тонкая цанговая трубка (у нас в каталоге — максимум Ø10 мм, внутренний просвет 6,5 мм) не пропускает нужный непрерывный поток без потери давления — на последнем участке до вибратора нужен рукав под резьбу порта.

Можно ли регулировать частоту вибрации без замены вибратора?

Да, это одно из преимуществ пневматики перед электровибратором: частота шарового вибратора зависит от давления воздуха на входе, а не от редуктора или числа полюсов мотора. Обычным краном или регулятором давления в пределах рабочего диапазона серии (0,2-0,6 МПа) можно плавно менять интенсивность вибрации под разные смеси.


Вадим Ибрагимов, главный инженер corneta.kz. Занимаюсь подбором промышленной пневматики и расчётом пневмосистем. Формулы и числа в статье пересчитаны и приведены к единому виду; цены — из складского реестра на 11.09.2026.

Прислать спецификацию на проверку

Если расчёт по формуле сошёлся и остаётся собрать комплект — пришлите массу стола, формы и бетона (или готовую спецификацию) на sales@corneta.kz. Подберём типоразмер вибратора, фильтр-регулятор под нужный расход и рукав под резьбу порта. Подбор — за один рабочий день.

🛒 Готовы собрать вибростол на пневматике?

Вибратор, фильтр-регулятор и кран — поставка 2-4 недели, подбор по вашим массам за один рабочий день.

Подобрать вибратор →

Пневматический домкрат: расчёт грузоподъёмности и предел


Пневматический домкрат: расчёт грузоподъёмности и подбор


Пневматический домкрат поднимает груз одним из двух способов: цилиндром большого диаметра, работающим по формуле F = p × A, либо резиновым баллоном (пневмоподушкой), у которой площадь растёт по мере накачки. У обычного цехового воздуха 6–8 бар (0,6–0,8 МПа) цилиндр диаметром 320 мм — наш максимум в каталоге — держит 4,9–6,5 т. Больше на одном воздухе честно не поднять: нужна гидравлика или пневмогидроусилитель. Ниже — расчёт по диаметрам, готовый пример на артикуле WAALPC и то, без чего пневматический подъёмник нельзя эксплуатировать под грузом.

🛒 Решение в каталоге:

Профильные цилиндры WAALPC DSBG Ø32–320 — интегрированные стяжные шпильки, ISO 15552, рабочее давление до 1,0 МПа (10 бар), отгрузка от 2 недель.

→ Подобрать цилиндр DSBG в каталоге

Формула пневматического домкрата: почему при 6–8 бар нужен большой диаметр

Пневматический домкрат — не отдельный товар, а решение из двух компонентов: цилиндра и источника воздуха. Сила на штоке считается по одной формуле:

F = p × A
  • F — усилие, Н
  • p — рабочее давление, Па (1 МПа = 10 бар = 1 000 000 Па)
  • A — площадь поршня, м² (A = π×D²/4)

Разница с гидравликой — в самом давлении. Гидравлический домкрат работает при 20–63 МПа, поэтому поднимает тонны цилиндром диаметром 30–50 мм. Цеховой сжатый воздух — это 0,6–0,8 МПа, в 30–100 раз меньше. Чтобы получить ту же силу, площадь поршня приходится набирать диаметром, а не давлением: при 0,6 МПа цилиндр Ø32 мм держит 49 кг — несерьёзно для домкрата, а Ø320 мм держит уже 4,9 т. Отсюда и требование к пневматическому подъёмнику: если груз в тоннах, диаметр должен быть в сотнях миллиметров — компактного пневмодомкрата размером с гидравлический бутылочный не бывает физически.

Формула грузоподъёмности пневматического домкрата: F = p × A при давлении 6 барСлева цилиндр диаметром D под давлением воздуха поднимает платформу с грузом, справа формула площади поршня и три результата: Ø100 мм — 480 кг, Ø200 мм — 1,9 т, Ø320 мм — 4,9 т при 0,6 МПаГрузоподъёмность пневматического домкрата: F = p × AгрузØ DF, Нвоздух pФормулаA = π × D² / 4F = p × Ap = 0,6 МПа (6 бар)Ø100 мм → 4,7 кН = 480 кгØ200 мм → 18,8 кН = 1,9 тØ320 мм → 48,3 кН = 4,9 тпри 0,8 МПа (8 бар) — в 1,33 раза больше
Формула грузоподъёмности пневматического домкрата F = p × A: чем больше диаметр цилиндра, тем выше усилие при одном и том же давлении цеховой сети 6 бар.

Таблица пневматического домкрата: диаметр → усилие → масса груза

Расчёт по ISO 15552 (ряд профильных цилиндров Ø32–320) для двух рабочих давлений — 0,6 МПа (типичный выход цехового компрессора без дожима) и 0,8 МПа (верхняя граница, которую ещё держат стандартные распределители и фитинги без перехода на промышленную линию 1,0 МПа). Масса округлена в меньшую сторону — паспортная цифра не должна быть больше физической.

Ø цилиндра, мм Площадь поршня, см² Усилие при 0,6 МПа, Н Груз при 6 бар Усилие при 0,8 МПа, Н Груз при 8 бар
32 8,04 483 49 кг 643 65 кг
40 12,57 754 76 кг 1 005 102 кг
50 19,63 1 178 120 кг 1 571 160 кг
63 31,17 1 870 190 кг 2 494 254 кг
80 50,27 3 016 307 кг 4 021 409 кг
100 78,54 4 712 480 кг 6 283 640 кг
125 122,72 7 363 0,7 т 9 818 1,0 т
160 201,06 12 064 1,2 т 16 085 1,6 т
200 314,16 18 850 1,9 т 25 133 2,5 т
250 490,87 29 452 3,0 т 39 270 4,0 т
320 804,25 48 255 4,9 т 64 340 6,5 т

Диаметры 32–80 мм в таблицу попали не как «модели домкрата», а как ответ на вопрос «почему не взять цилиндр поменьше»: до 100 мм пневматика годится для прижимов и фиксаторов, но не для подъёма груза тяжелее полусотни килограммов. Рабочий диапазон именно пневматического домкрата начинается с Ø125–160 мм.

Пневмобаллон или цилиндр: чем отличается пневматический домкрат-подушка

У нас в каталоге пневмобаллонов (подушек) нет — это отдельное семейство изделий (резинокорд, а не металл и уплотнения), и WAALPC его не производит. Но раз вопрос стоит «баллон или цилиндр», разница физическая, а не ассортиментная:

  • Цилиндр. Площадь поршня постоянна на всём ходу — какой была при 1 мм выдвижения, такой останется и при 200 мм. Усилие по формуле F = p × A стабильно на протяжении всего подъёма. Ход ограничен геометрией трубы, обычно 25–250 мм для этого класса задач.
  • Пневмобаллон. В сдутом состоянии — плоский диск с большой площадью контакта, отсюда и наибольшее усилие в начале подъёма. По мере накачки баллон раздувается, становится более сферическим, контактная площадь с грузом уменьшается — усилие на том же давлении падает по ходу подъёма. Взамен даёт больший ход (до 300–500 мм у бытовых баллонов) и работает под кузовом без места на цилиндр.

Итог для подбора: пневматический подъёмник на цилиндре держит заявленное усилие на всём ходу и подходит для стационарного стенда, где важна повторяемость. Баллон удобен там, где нужен большой ход при ограниченной высоте старта (спасательные работы, вывешивание кузова), но проектировать по нему нагрузку нужно по минимальному усилию — на максимальной высоте подъёма, а не по паспортному давлению.

Расчёт грузоподъёмности пневматического домкрата на артикуле DSBG-320-200-P

Цилиндр DSBG-320-200-P — Ø320 мм, ход 200 мм, профильная труба со встроенными стяжными шпильками (ISO 15552), цена по реестру на 11.09.2026 — 173 3 828 ₸.

  • Площадь поршня: A = π × (0,32/2)² = 0,080425 м² (804,25 см²)
  • При 0,6 МПа: F = 600 000 × 0,080425 = 48 255 Н = 48,3 кН → масса груза 48 255 / 9,81 = 4 919 кг → 4,9 т
  • При 0,8 МПа: F = 800 000 × 0,080425 = 64 340 Н = 64,3 кН → масса груза 64 340 / 9,81 = 6 559 кг → 6,5 т

Это теоретический результат без поправки на трение уплотнений (реальная потеря обычно 5–10 %, точный запас даёт паспорт конкретного цилиндра). На практике проектируют с запасом: под груз 4 т берут не Ø320 впритык, а следующий типоразмер вверх либо снижают целевое давление до 0,7 МПа, чтобы запас оставался и после износа манжет.

Ход 200 мм — рабочая высота подъёма. Цилиндр нагружен на сжатие штока: при полностью выдвинутом штоке под нагрузкой возможна потеря продольной устойчивости (формула Эйлера) — разбор с числами и запасом устойчивости для профильных цилиндров есть в отдельной статье: продольная устойчивость штока пневмоцилиндра.

Свой вес груза и высота подъёма?

Посчитайте усилие под точный диаметр и давление, а не по таблице с округлением

Безопасность: почему сжатый воздух не должен держать груз сам по себе

Ключевое отличие пневматического домкрата от гидравлического — сжимаемость рабочей среды. Масло в гидроцилиндре практически несжимаемо: даже при разрыве магистрали давление в замкнутом объёме падает медленно. Воздух сжимаем — при обрыве шланга или отказе распределителя цилиндр стравливает объём почти мгновенно, и груз, который держался только столбом воздуха, падает без предупреждения.

Отсюда правило, которое нельзя обходить: под грузом, поднятым пневматическим домкратом, работать нельзя, если груз держит только давление воздуха. Нужны два независимых рубежа:

  • Пневмозамок (пилотный обратный клапан) — устанавливается вплотную к порту цилиндра, держащему нагрузку (обычно поршневая полость при вертикальном подъёме штоком вверх). Стравить его может только специальная пилотная линия от противоположной полости — то есть сама команда «опустить». Обрыв шланга между замком и распределителем цилиндр не уронит: замок стоит после места разрыва и держит давление в самом цилиндре. В каталоге — серия PCV (клапан обратный пилотный, «пневмозамок»), четыре типоразмера от PCV-06 (порт G1/8) до PCV-15.
  • Механический упор — подставка, козелок, штифт в отверстие штока: то, что держит груз без всякого давления. Пневмозамок защищает от обрыва шланга, но не защищает от внутренней негерметичности самого цилиндра (пробитая манжета, трещина в трубе) — для этого и нужен второй, чисто механический рубеж. Работать под грузом можно только когда подставлен упор, а не когда «горит зелёная лампочка давления».

Второе практическое правило — контролируемая скорость опускания. На линию выхлопа при опускании ставят дроссель (регулятор расхода на выпуске, «meter-out»): без него открытие распределителя даёт свободное падение груза до полной просадки штока, с дросселем скорость опускания задаётся вручную и предсказуема.

Подъём груза: удержание и контролируемый спускГруз, который держит только столб воздуха, падает при обрыве шланга — воздух сжимаем и стравливается мгновенно. Пневмозамок на грузовой камере запирает её механически и открывается только пилотом от команды «опустить». Дроссель ограничивает скорость опускания. Кран сброса врезан между замком и цилиндром — единственный способ снять давление перед обслуживанием. Сеть 1 · кран ввода 4 · ФР 5 · кнопка «подъём» 6 · 5/2 7 · ДР спуска 8 · пневмозамок 9 · кран сброса 10 · подъём 11 · Г1 11 · Г2 11 · Г3 2 · плавный пуск 3 · ресиверузел сброса выхлоп сбросасиловая линиялиния управленияоранжевым — изоляция энергии и защита
Схема пневматического домкрата: груз не должен падать при потере воздуха, поэтому камера подъёма заперта пневмозамком, а скорость спуска задаёт дроссель на ВЫПУСКЕ — при дросселировании на впуске груз пошёл бы вниз под собственным весом. Шаровой кран рядом с замком — единственный способ опустить груз при перекрытой подаче: ручного сброса у PCV нет. Кран ввода с проушиной и плавный пуск со сбросом снимают давление перед обслуживанием

Компрессор и ресивер под цикл подъёма

Пневматический домкрат потребляет воздух неравномерно: почти всё — за несколько секунд самого подъёма, и почти ноль — пока груз стоит поднятым. Компрессор подбирают по среднему расходу, ресивер — чтобы закрыть пиковый.

Пример для DSBG-320-200-P (ход 200 мм, 0,6 МПа):

  • Объём линии за один ход: 0,080425 м² × 0,2 м = 16,1 л сжатого воздуха при рабочем давлении
  • В пересчёте на свободный (нормальный) воздух: 16,1 л × (0,7 / 0,1) ≈ 111 нл на одно полное выдвижение
  • При медленном контролируемом подъёме за 8 секунд пиковый расход — 111 нл / 8 с × 60 ≈ 830 нл/мин — на порядок больше, чем нужно «в среднем»
  • При 10 подъёмах в час средний расход — всего 111 × 10 / 60 ≈ 18,5 нл/мин — обычный цеховой компрессор справится без проблем

Разрыв между пиком (830) и средним (18,5) — ровно то, для чего нужен ресивер: он копит воздух в паузах между подъёмами и отдаёт его залпом на сам подъём, не заставляя компрессор работать на пиковую мощность постоянно. Точный объём под свой цикл — через калькулятор расчёта объёма ресивера, расход — через калькулятор расхода воздуха; оба учитывают частоту циклов, а не только разовый ход.

Отдельно — регуляторный момент: учёт в Ростехнадзоре для сосудов под давлением требует, если произведение P(МПа) × V(м³) > 1,0. Для типичного ресивера пневматического домкрата (100–300 л при 0,6–0,8 МПа) это 0,06–0,24 — регистрация не требуется. Порог сдвигается только на очень больших ресиверах (от ~1,25 м³ при 0,8 МПа), для домкрата это не типовой случай.

Готового компрессора под конкретный расход в каталоге WAALPC нет — компрессоры делают другие производители, у нас только пневмоарматура под них (быстросъёмы, фитинги, блоки подготовки). Разбор, как считать производительность и на что смотреть при выборе, — в статье компрессор для пневматики; общий подбор ресивера — в статье ресивер сжатого воздуха. Ближайшая к задаче позиция в реестре — линейка VBAT (ёмкости для усилителя давления, SMC-формат); под отдельный ресивер большего объёма под ваш цикл пришлите параметры — подберём вместе с компрессорщиком.

Спецификация комплекта пневматического домкрата на Ø320

Полный контур для подъёма до 4,9 т при 0,6 МПа — цены по реестру на 11.09.2026, без учёта фитингов, трубки, рамы и механического упора (материальная стоимость зависит от конструкции стенда):

Компонент Артикул Кол-во Цена, ₸ Сумма, ₸
Пневмоцилиндр Ø320, ход 200 мм — до 4,9 т при 0,6 МПа DSBG-320-200-P 1 173 638 173 638
Пневмозамок на грузовой порт — держит груз при обрыве шланга PCV-15 1 2 817 2 817
Распределитель 5/2, порт под повышенный расход Ø320 4A210-15 1 460 460
Блок подготовки воздуха (фильтр + регулятор + лубрикатор) AC2010-14 1 1 389 1 389
Манометр контроля давления в линии W3001-Y40 1 398 398
Дроссель — контроль скорости опускания (оба порта) JSC12-04 2 258 516
Итого пневматика 179 218

Сколько это стоит против гидравлики — считаем честно

Комплект выше — 179 1 308 ₸, из них 173 3 828 ₸ приходится на сам цилиндр Ø320. Гидравлический бутылочный домкрат на те же 5 т стоит 3–6 тысяч рублей. Разница в тридцать раз, и она физическая, а не наценочная: гидравлика работает при 20–63 МПа и берёт силу давлением, пневматика при 0,6 МПа вынуждена брать её площадью поршня, а площадь — это металл и деньги.

Поэтому пневматический подъём оправдан не там, где надо просто поднять груз, а там, где важно другое: повторяющийся цикл (подъём-опускание сотни раз за смену без насосной станции), отсутствие масла в рабочей зоне — пищевое производство, чистые помещения, окрасочные камеры, и работа во взрывоопасной среде, где электрику и гидростанцию ставить нельзя. Для разового подъёма машины в гараже пневматика проигрывает гидравлике по всем статьям, и честнее сказать это прямо, чем продать цилиндр за 174 тысячи.

Для меньшей нагрузки схема та же, дешевле только цилиндр: например, тот же контур на DSBG-200-80-P (42 5 076 ₸, до 1,9 т при 0,6 МПа) укладывается в 48–50 тысяч рублей за весь комплект.

🛒 Решение в каталоге:

Полный подбор пневматики под задачу подъёма — цилиндр, замок, распределитель и арматура одним заходом.

→ Хаб подбора пневматики

Компоновка: цилиндр Ø200 против пневмобаллона — ход, площадь и усилие на разной высоте подъёмаСлева цилиндр Ø200 мм, ход 200 мм, постоянное усилие 1,9 т на всём ходу. Справа пневмобаллон в двух состояниях: низкий и широкий с большой площадью в начале подъёма, высокий и округлый с меньшей площадью и меньшим усилием в конце подъёмаЦилиндр против пневмобаллона на разной высотеЦилиндр Ø200, ход 200 мм1,9 т — на всём ходунизкий, S большаястарт подъёмавысокий, S меньшеверх ходаF падаетПневмобаллона в каталоге WAALPC нет — показано для сравнения физики, а не как товар
Компоновка: у цилиндра усилие постоянно на всём ходу, у пневмобаллона падает по мере подъёма из-за смены формы — площадь контакта с грузом уменьшается.

Когда пневматики для домкрата не хватает

Честный потолок нашего каталога — цилиндр Ø320: 4,9 т при 0,6 МПа, 6,5 т при 0,8 МПа. Дальше пневматика цилиндром не масштабируется — увеличивать диаметр свыше 320 мм при этом давлении можно, но такие типоразмеры уже не серийные, а нестандартный заказ с ценой и сроком совсем другого порядка. Для груза тяжелее два варианта:

  • Гидравлический домкрат или гидроцилиндр. Давление 20–63 МПа даёт ту же силу цилиндром в разы меньшего диаметра — компактнее, но требует масляной станции, а не цеховой пневмосети.
  • Пневмогидравлический усилитель давления. Использует сжатый воздух как привод, но повышает давление в отдельном масляном контуре в 10–100 раз (принцип разности площадей поршня усилителя). Позволяет остаться на пневматике для управления и получить гидравлическое усилие на выходе — компромисс между простотой пневматики и силой гидравлики. В каталоге по этому принципу — линейка ресиверов VBAT для усилителей давления SMC-формата.

Тому, кто прицельно ищет замену импортному подъёмному оборудованию, проще подобрать эквивалент по стандарту, чем перебирать бренды вручную — инструмент подбора аналогов пневматики ищет совместимость по ISO за секунды.

Типичные ошибки при выборе пневматического домкрата

1. Диаметр под давление «в идеале», а не под давление на входе стенда. Компрессор без ресивера часто просаживает линию до 0,4–0,5 МПа под нагрузкой. Цилиндр, рассчитанный впритык на 0,6 МПа, на просевшей линии не поднимет заявленный груз.

2. Без пневмозамка, «потому что стенд стационарный». Обрыв шланга не спрашивает, стационарный стенд или нет. Замок — не опция для передвижных конструкций, а обязательный элемент любого пневматического подъёмника, держащего груз дольше секунды.

3. Ресивер выбран «на глаз». Слишком маленький — давление проседает на каждом подъёме и цилиндр не добирает усилие; слишком большой — лишние деньги и место. Считать по циклу, не по интуиции.

4. Шпильчатый цилиндр вместо профильного под боковую нагрузку. Груз редко идёт строго по оси штока. Профильные цилиндры (DSBG, DSBC) держат внеосевую нагрузку заметно лучше классических шпильчатых (SC, MBB) за счёт направляющей втулки в самой трубе — для домкрата это не эстетика, а ресурс уплотнений.

5. Работа под грузом на паузе цикла, без механического упора. Даже с пневмозамком: пока под грузом нет механической опоры, груз держит только техника, а не гарантия.

Вопросы и ответы

Можно ли поднять автомобиль пневматическим домкратом?

Физически да — цилиндр Ø200 при 0,6 МПа держит 1,9 т, чего достаточно для легкового автомобиля. Но переносного пневматического домкрата размером с гидравлический бутылочный не существует: нужны диаметр, ход и источник воздуха промышленного стенда, а не то, что помещается в багажник.

Сколько выдержит пневмоцилиндр Ø200 при 6 бар?

1,9 т при 0,6 МПа (6 бар) и 2,5 т при 0,8 МПа (8 бар) — по формуле F = p × A, площадь поршня 314,16 см².

Чем пневмобаллон отличается от цилиндра для подъёма груза?

У баллона площадь и усилие меняются по ходу: максимум — в начале подъёма, минимум — на верхней точке хода, когда баллон принимает более округлую форму. У цилиндра усилие постоянно на всём ходу. Баллон даёт больший ход при низком старте, цилиндр — стабильность и повторяемость.

Обязательно ли ставить пневмозамок на пневматический домкрат?

Да, если под грузом предполагается находиться человек или груз стоит поднятым дольше нескольких секунд. Без замка обрыв шланга или отказ распределителя роняет груз почти мгновенно — воздух сжимаем и не держит нагрузку сам по себе.

Какой ресивер нужен под цикл подъёма?

Зависит от объёма хода и частоты подъёмов: чем реже поднимаете и чем короче цикл, тем больше нужен ресивер относительно среднего расхода компрессора — он копит воздух в паузе и отдаёт залпом. Точный объём — через калькулятор расчёта ресивера.

Что делать, если нужно поднять больше 6,5 тонн?

Переходить на гидравлику (давление 20–63 МПа вместо 0,6–0,8 МПа) или на пневмогидравлический усилитель давления, если хочется сохранить пневматическое управление. Цилиндром большего диаметра на том же воздухе задача не решается серийными типоразмерами.

Можно ли использовать обычный шпильчатый цилиндр вместо профильного?

Технически да, дешевле по цене. Но профильные цилиндры (DSBG, DSBC) лучше держат внеосевую нагрузку за счёт направляющей в самой трубе — а груз на домкрате редко центрирован идеально по оси штока. Для стационарного стенда это вопрос ресурса уплотнений, а не формальностей подбора.

Об авторе

Автор: Вадим Ибрагимов, главный инженер corneta.kz

Подбор промышленной пневматики и замена импортных компонентов на WAALPC по стандартам ISO. Расчёты в статье — по формуле F = p × A (ISO 15552) и данным реестра WAALPC на 11.09.2026. Подробнее об экспертизе →

Прислать спецификацию

Свой вес груза, высота подъёма и частота циклов? Пришлите параметры — подберём диаметр цилиндра, давление, пневмозамок и ресивер под задачу и вышлем спецификацию с артикулами и ценами за 1 рабочий день: отправить параметры инженеру.


MAX Telegram 📞