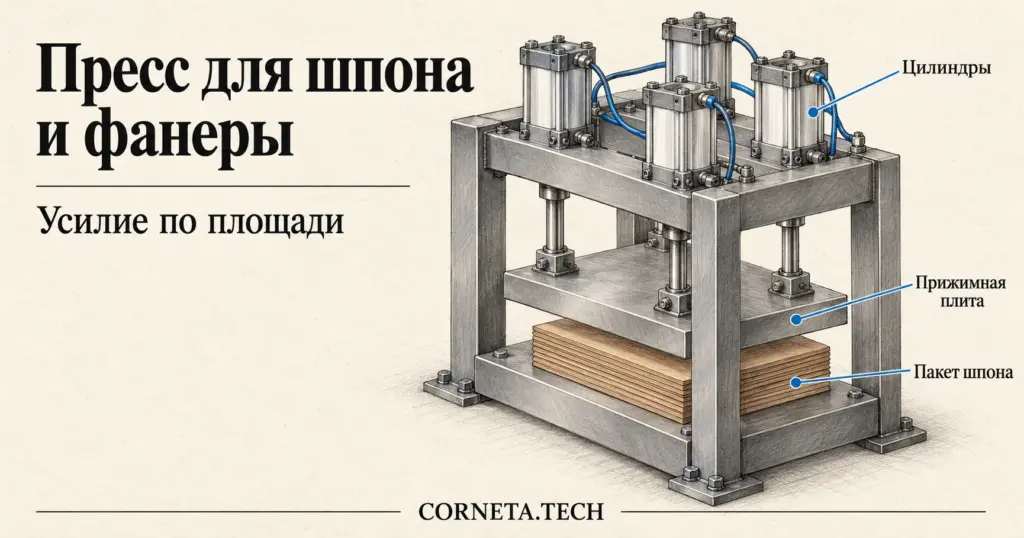
Краткий ответ: усилие пресса для склейки шпона и фанеры равно давлению склейки, умноженному на площадь листа: F = p × S. Давление задаёт клей и изделие, а не пневмосеть: по учебнику Волынского, склеивание реечных щитов идёт при 0,5–0,7 МПа, а шпона на фанеру общего назначения жёсткими горячими плитами — при 1,8–2,2 МПа.
Подобрать и купить пневмоцилиндры в каталоге →
Вступление полностью
Пример: пакет 600 × 600 мм при 0,5 МПа требует 180 кН, с запасом 25 % — 225 кН; это 14 цилиндров SI Ø200 при давлении воздуха 0,6 МПа. Целый лист 1220 × 2440 мм при том же давлении потребует около 110 таких цилиндров с запасом, и такой пресс делают на гидравлике.
Спрос на тему небольшой, но устойчивый: запрос «пресс для шпона» набирает 484 показа в месяц, «пресс для фанеры» — 223. «Вакуумный пресс для шпона» и «горячий пресс для шпона» — другой привод и нагрев, в статье их нет: мы считаем только холодную склейку, где плиту двигают пневмоцилиндры. Пневматическую вайму для щитов и бруса разбирать не будем: здесь листовой материал и плоская плита.
Какое давление склейки брать для шпона и фанеры?
Роль давления, по Волынскому, — сблизить склеиваемые поверхности и получить равномерный шов минимальной толщины. В производстве клеёной продукции из древесины выделяют ряд давлений: 0,3–0,5 МПа — малые образцы из реек, 0,5–0,7 МПа — реечные щиты, 0,7–1,0 МПа — доски по толщине, 1,8–2,2 МПа — шпон на фанеру общего назначения, 3,5–4,5 МПа — бакелизированная фанера. Высокое давление для шпона объясняется не клеем, а тем, что жёсткие металлические плиты не бывают идеально плоскими и параллельными, и приходится давить сильнее и терять древесину на упрессовку. Для горячего прессования хвойного шпона в исследовании Исаева и др. (БрГТУ, 2018) оптимум давления нашли в интервале 1,5–1,7 МПа при плитах 120 °C, что согласуется с действующими режимами.
Холодная подпрессовка пакетов перед горячим прессом идёт 5–10 минут при давлении 1–1,5 МПа: холодное прессование исключает взаимное смещение листов шпона и позволяет загружать пресс целым пакетом. Это ближайший к нашей теме режим: плита холодная, нагрева нет. Для вашего клея давление и выдержку берут из технической карты клея, а цифры выше — ориентиры порядка величины, не режим.
Как посчитать усилие и число цилиндров?
Усилие на листе F = p × S, где S — площадь склеиваемого листа в мм², p — давление склейки в МПа (1 МПа на 1 мм² даёт 1 Н). Цилиндр выдаёт Fц = pвозд × π × D² / 4 × 0,9: коэффициент 0,9 — допущение на трение уплотнений. Число цилиндров N = F × запас / Fц, округляем вверх. Запас 25 % принят как допущение: на трение направляющих плиты и неравномерность, его уточняют опытом на образце.
Усилия цилиндров ISO 15552 при воздухе 0,6 МПа и КПД 0,9: Ø63 — 1,7 кН, Ø80 — 2,7, Ø100 — 4,2, Ø125 — 6,6, Ø160 — 10,9, Ø200 — 17,0 кН. Диапазон давления серии SI — 0,1–1,0 МПа, пробное 1,5 МПа; в линии с распределителем 4V предел задаёт распределитель — 0,8 МПа.
Таблица: площадь листа, усилие и число цилиндров SI Ø200
листайте таблицу вбок →
| Лист, мм | Площадь, мм² | F при 0,3 МПа, кН | F при 0,5 МПа, кН | Цилиндров SI Ø200 при 0,5 МПа (запас 25 %) |
|---|---|---|---|---|
| 300 × 300 | 90 000 | 27 | 45 | 4 |
| 600 × 600 | 360 000 | 108 | 180 | 14 |
| 600 × 1200 | 720 000 | 216 | 360 | 27 |
| 1220 × 2440 | 2 976 800 | 893 | 1 488 | 110 |
Число цилиндров в последнем столбце: 56,25 кН / 16,97 = 3,3 → 4; 225 / 16,97 = 13,3 → 14; 450 / 16,97 = 26,5 → 27; 1 860 / 16,97 = 109,6 → 110 (с запасом). Видно, где проходит граница: на малых образцах и пакетах до формата 600 × 1200 мм прямые цилиндры оправданы, а на целом листе фанеры их число перестаёт быть разумным. Помним и про компоновку: корпус цилиндра шире поршня, шаг размещения берут по габариту корпуса из листа изготовителя, поэтому плита-траверса получается заметно больше самого листа и должна быть жёсткой, иначе давление по листу уйдёт неравномерным.
Пример на артикуле SI-200-100-P: пакет шпона 600 × 600 мм
Допущения: давление склейки 0,5 МПа (из ряда для щитов, п. 1.6.6; для вашего клея — из техкарты), давление воздуха 0,6 МПа, КПД 0,9, запас 25 %, ход цилиндра 100 мм под высоту пакета и подъём. 0,5 МПа — нижняя оценка: для склейки шпона в фанеру тот же учебник даёт выше, и если техкарта клея требует 1–1,5 МПа, как при холодной подпрессовке фанерных пакетов, цилиндров Ø200 нужно 27 и 40 соответственно.
- Усилие на листе. S = 600 × 600 = 360 000 мм², F = 0,5 × 360 000 = 180 000 Н = 180 кН.
- С запасом. 180 000 × 1,25 = 225 000 Н = 225 кН.
- Усилие цилиндра. SI Ø200: A = 31 416 мм², при 0,6 МПа Fц = 18 850 × 0,9 = 16 965 Н.
- Число цилиндров. N = 225 000 / 16 965 = 13,3, округляем до 14. Четырнадцать цилиндров дают 237,5 кН, то есть при воздухе 0,6 МПа на листе создаётся около 0,66 МПа; регулятор снижает давление до нужного, при 0,5 МПа склейки воздух нужен около 0,45 МПа.
- Артикул. SI-200-100-P, 210 060 ₸ за штуку.
- Расход воздуха. Ø200 × 100 мм: 3,14 л × (0,6 + 0,1013) / 0,1013 ≈ 21,7 нл на цилиндр за подвод, 14 цилиндров ≈ 304 нл на один ход (без вычета штока). Это надо закладывать в расчёт компрессора, а не только усилие.
Для сравнения Ø160 даёт 10,9 кН, и тогда нужно 21 цилиндр вместо 14. Если места на траверсе мало, считают в обратную сторону: сначала берут число цилиндров по размеру плиты, потом проверяют, что давление на листе выходит в диапазоне склейки вашего клея.
Где пневматика не подходит
При давлении холодной подпрессовки 1–1,5 МПа целый лист 1220 × 2440 мм требует 2 977–4 465 кН, то есть около 300–450 тс: это 176–264 цилиндра Ø200 при 0,6 МПа. Так не делают: на промышленных листовых прессах стоят гидроцилиндры большого диаметра. Диафрагменные плиты снижают требуемое давление с 2 до 0,5 МПа, упругие прокладки — до 0,3–0,5 МПа, а в вакуумном прессе давление передаёт эластичная диафрагма, и для склейки хватает разрежения 0,05–0,06 МПа; это другие конструкции, к нашей номенклатуре они не относятся. Размер формата здесь решает всё: пневмопресс на цилиндрах разумен для мебельных заготовок, образцов, небольших щитов и пакетов до 600 × 1200 мм.
Как подготовить воздух и вести цикл
Давление склейки задаёт регулятор с манометром: ARG, от 20 520 ₸, даёт диапазон на выходе 0,1–0,85 МПа, поэтому при 0,45 МПа из примера есть запас хода. Подвод и возврат траверсы ведёт распределитель 5/2 серии 4V, от 4 920 ₸, с рабочим давлением 0,15–0,8 МПа. Пропускную способность распределителя проверяют по расходу: на 14 цилиндров, вероятно, потребуется несколько распределителей по секциям. Дроссели с обратным клапаном AS, от 1 080 ₸, на портах цилиндров с дросселированием на выпуск делают смыкание плавным: удар по пакету сдвигает листы шпона относительно друг друга. Выхлоп гасит глушитель PSL, от 180 ₸. Верхнее положение траверсы контролирует герконовый датчик HX-65R-2M, 3 360 ₸; подходит ли он к вашему цилиндру, определяет тип паза. У ARG и 4V внутренняя резьба G. Выдержку под давлением (минуты по технической карте клея) отсчитывает контроллер или реле времени вашего станка: в нашей номенклатуре такого узла нет.
Принцип расчёта плиты по площади разобран в соседних материалах: пресс для сыра, пресс для вулканизации, настольный пневмопресс.
Типичные ошибки
- Берут давление горячего прессования. 1,8–2,2 МПа для шпона относится к жёстким горячим плитам; холодную склейку считают по технической карте клея.
- Путают давление воздуха и давление на листе. На листе оно определяется суммарной площадью поршней, делённой на площадь листа: 14 цилиндров Ø200 на листе 600 × 600 дают 0,66 МПа при воздухе 0,6 МПа.
- Считают только усилие. Расход воздуха на 14 цилиндров — около 300 нл за ход, это нагрузка на компрессор.
- Тонкая траверса. Если плита прогибается, давление по листу неравномерно, и шов в центре остаётся недожатым.
- Целый лист на цилиндрах. При 0,5 МПа с запасом получается около 110 цилиндров Ø200; такую задачу решает гидравлика.
Пресс развивает большую силу в зоне рук. Нужны ограждение, пуск двумя кнопками и фиксация траверсы в поднятом положении на время загрузки. Эта статья не заменяет оценку рисков машины.
Рубрики каталога
- Пневмоприводы: цилиндры и усилители;
- Цилиндры SI: профильные, ISO 15552;
- Калькулятор усилия цилиндра;
- Калькулятор скорости цилиндра.
Частые вопросы
Как посчитать усилие пресса для склейки шпона?
F = p × S, где S — площадь листа, p — давление склейки по технической карте клея. Пример: лист 600 × 600 мм при 0,5 МПа требует 180 кН.
Какое давление нужно для склейки фанеры?
По учебнику Волынского, шпон на фанеру общего назначения склеивают при 1,8–2,2 МПа на жёстких горячих плитах; холодная подпрессовка — 1–1,5 МПа в течение 5–10 минут. Точное значение берут из техкарты клея.
Сколько цилиндров нужно на лист 1220 × 2440 мм?
При 0,5 МПа и запасе 25 % — около 110 цилиндров Ø200; практически такие прессы делают гидравлическими.
Какой цилиндр взять для пакета 600 × 600 мм?
В примере хватает 14 цилиндров SI Ø200 при давлении воздуха 0,6 МПа; вместо них можно взять 21 цилиндр Ø160.
Подходит ли пневматика для горячего или вакуумного прессования?
Нагрев плит и вакуумные мешки в нашу номенклатуру не входят; мы подбираем только пневмопривод холодной склейки.
Что задаёт выдержку под давлением?
Время выдержки задаёт техническая карта клея, отсчитывает его контроллер или реле времени вашего станка.
Автор: команда CORNETA.KZ.
Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: