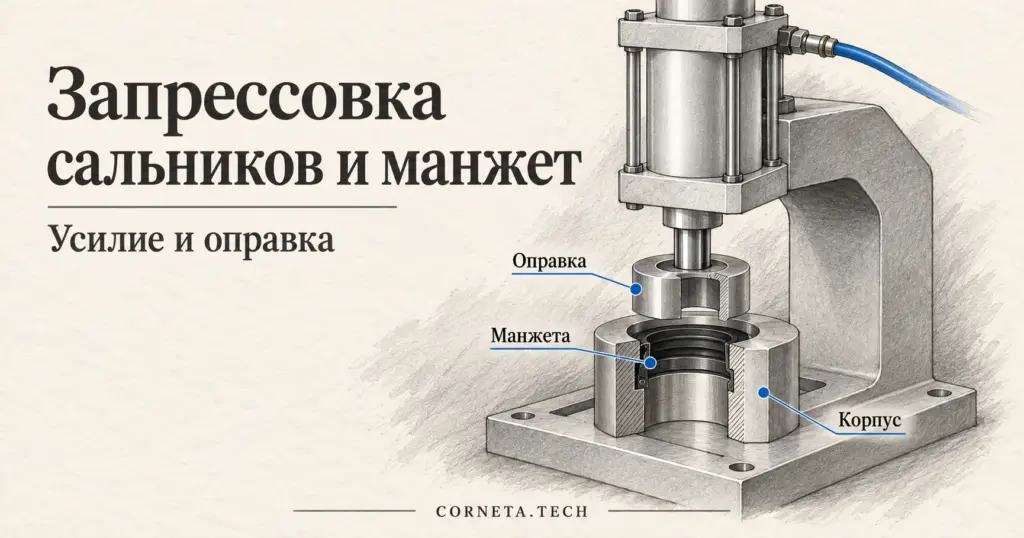
Краткий ответ: пресс для запрессовки сальников и манжет собирают из пневмоцилиндра, оправки и упора. Усилие считают так же, как для любой посадки с натягом: F = π × d × l × f × p, где d — наружный диаметр манжеты, l — ширина посадки.
Вступление полностью
Но у манжеты своя беда: деталь мягкая, кромка работает по валу, поэтому ошибка здесь не в нехватке усилия, а в перекосе и в силе, поданной не на тот край. Пример: манжета 50×72×8 мм в стальной корпус требует по расчёту не более 7,2 кН (≈740 кгс); с запасом 1,5 — около 10,9 кН. Это Ø160 обычного цилиндра при 0,6 МПа или Ø63 усилителя 3T при давлении около 0,22 МПа.
Чем запрессовка манжеты отличается от запрессовки подшипника?
Подшипник жёсткий: его опасно давить через тела качения, но сам корпус выдерживает усилие. У манжеты картина иная. Металлический или армированный корпус садится в расточку с натягом и держится на нём, а рабочая кромка с пружиной смотрит внутрь и должна остаться целой. Поэтому усилие подают на наружный край манжеты, рядом с корпусом, а не на её середину и не на кромку, и держат манжету без перекоса. Отдельно об этом, на примере подшипников и втулок, написано в статье пресс для запрессовки подшипников и втулок.
Для посадки корпуса манжеты в расточку изготовители (например, FST для манжет WB) называют поле допуска H8 и шероховатость расточки Rz 10–20 мкм; прессовая посадка и удерживает манжету, а нужный натяг растёт с наружным диаметром. Точное значение натяга берите из листа на вашу манжету: оно зависит от типа корпуса (металл, резиновая наружная оболочка, комбинация).
Как посчитать усилие запрессовки манжеты?
Для жёсткого металлического корпуса годится та же методика, что и для втулок: F = π × d × l × f × p, где p — контактное давление в посадке. Его находят через натяг по формуле Ламе: N = p × d × (C1/E1 + C2/E2), где C1 = 1 − μ1 для сплошного вала, C2 = (1 + (d/d2)²) / (1 − (d/d2)²) + μ2, d2 — наружный диаметр корпуса, E — модуль упругости (для стали 2·10¹¹ Н/м²), μ — коэффициент Пуассона (для стали 0,3). Коэффициент трения в учебных вариантах f = 0,15.
Здесь честная оговорка. Манжета — не сплошное тело: корпус тонкий, часто покрыт резиной, и формула для сплошного вала даёт верхнюю оценку. Если ваш натяг создаёт резиновая оболочка, расчёт даст завышенное усилие, а точное значение определяют пробной запрессовкой на образце. Как оценка «сверху» для выбора цилиндра с запасом метод подходит.
Пример: манжета 50×72×8 мм в стальной корпус
Допущения примера: наружный диаметр манжеты d = 72 мм, ширина посадки l = 8 мм, стальной корпус с наружным диаметром d2 = 120 мм, f = 0,15, эффективный натяг N = 30 мкм (допущение: берите свой из допуска посадки за вычетом смятия неровностей). Сеть 10 бар подают через регулятор.
- Коэффициенты Ламе. C1 = 1 − 0,3 = 0,7. Отношение d/d2 = 72/120 = 0,6, (d/d2)² = 0,36; (1 + 0,36) / (1 − 0,36) = 2,125, плюс 0,3 даёт C2 = 2,425. Сумма C1 + C2 = 3,125.
- Давление в посадке. p = N × E / (d × (C1 + C2)) = 30·10⁻⁶ × 2·10¹¹ / (0,072 × 3,125) ≈ 26,7·10⁶ Н/м², то есть около 26,7 МПа.
- Усилие запрессовки. F = π × 0,072 × 0,008 × 0,15 × 26,7·10⁶ ≈ 7 240 Н ≈ 7,2 кН ≈ 740 кгс (1 кН ≈ 102 кгс).
- Запас 1,5 — наш инженерный выбор на разброс натяга и состояние поверхностей: 7,24 × 1,5 ≈ 10,9 кН ≈ 1 110 кгс.
| Величина | Значение |
|---|---|
| Контактное давление p | ≈ 26,7 МПа |
| Усилие запрессовки F | ≈ 7,2 кН (≈ 740 кгс) |
| С запасом 1,5 | ≈ 10,9 кН (≈ 1 110 кгс) |
Хватит ли обычного цилиндра или нужен усилитель?
Усилие обычного цилиндра при 0,6 МПа равно давлению, умноженному на площадь поршня. Для Ø63 это 1 870 Н, для Ø100 — 4 712 Н (выдвижение, без трения); для Ø125 тот же расчёт даёт около 7 360 Н, для Ø160 — около 12 060 Н. Нужные в примере 10,9 кН даёт только Ø160 обычного цилиндра, например SC-160-100, 124 380 ₸: он заметно крупнее и расходует воздуха больше, чем пресс, где этого усилия достаточно только на последних миллиметрах посадки.
Компактная альтернатива — газогидравлический усилитель: у Ø63 исполнения 3T по таблице усилий SNS для MPTF (для MPT и MPTD это оценка) F = K × p, где K = 500 кгс на 1 кгс/см² давления воздуха. Тогда p = 1 110 / 500 ≈ 2,2 кгс/см² ≈ 0,22 МПа. Это у нижней границы рабочего диапазона 0,2–0,8 МПа, значит запас по усилию большой (максимум 3 500 кгс при 7 кгс/см²), а настройка идёт у границы диапазона регулятора. Ход усиления у серии — 5–20 мм, а посадка манжеты — единицы миллиметров, то есть именно та задача, для которой усилитель и нужен: на ходе усиления сила максимальна, а весь остальной ход цилиндр проходит быстро и тихо.
Для станка с разной высотой посадки удобнее MPTD-63-1~100, 357 900 ₸ — серия с регулируемым полным ходом (прайс WAALPC, стр. 102); цена в реестре посчитана для исполнения 1T, для 3T уточняйте. Если станок делает один типоразмер, достаточно MPT-63-1~100, 243 240 ₸. Исполнение по усилию (3T) в артикуле не кодируется, его называют при заказе. Подробнее о принципе — в статье про пневмогидравлический цилиндр.
Оправка, упор и ровный подвод
Оправка — это втулка, которая касается только наружного края манжеты, у корпуса, и никогда — рабочей кромки. Если манжета садится заподлицо с корпусом, наружный диаметр оправки берут больше диаметра расточки: оправка давит как можно ближе к наружному краю и сама упирается в торец корпуса. Если манжета утоплена, оправку делают чуть меньше расточки, с бортиком-упором; слишком малый диаметр оправки изгибает манжету. Внутренний диаметр выбирают так, чтобы кромка и пружина были свободны. Торец оправки должен быть плоским и перпендикулярным оси: любой перекос передаётся в манжету, и она встаёт «козырьком».
Глубину задают упором: торцом оправки или бортиком, упирающимся в плоскость корпуса, а не «концом хода цилиндра». Тогда посадка получается одинаковой от манжеты к манжете, а усилие в конце хода просто растёт, не продавливая манжету глубже. Для регулируемого хода пригодится MPTD.
Ровность подвода — в пневмоавтоматике. Регулятор с манометром, наш ARG (цена от 20 520 ₸), задаёт давление запрессовки, и для каждой манжеты записывают своё число. Подвод и возврат ведёт распределитель 5/2 серии 4V, от 4 920 ₸; узел усиления включает 3/2 3V, от 3 600 ₸, когда манжета коснулась расточки. Дроссель с обратным клапаном AS, от 1 080 ₸, на портах цилиндра на выпуск делает подвод плавным: резкий удар о край расточки хуже для манжеты, чем большая сила; выхлоп гасит глушитель PSL, от 180 ₸. Дроссели AS выпускают под трубку (цанговый порт) и с резьбой — исполнение выбирают по порту цилиндра. Напомним, что максимальное давление у распределителей 4V — 0,8 МПа, у ARG — 0,85 МПа, поэтому сеть 10 бар напрямую не подают.
Защита рук обязательна: пуск двумя кнопками одновременно и ограждение зоны. Поведение цилиндра при пропадании воздуха определяйте заранее и проверяйте на стенде.
Типичные ошибки
- Усилие на кромку или на середину манжеты. Кромка рвётся, пружина смещается. Давить нужно у наружного края, оправкой со свободной кромкой.
- Перекос при подводе. Манжета встаёт косо, и течь появляется с первого дня. Нужны плоский торец оправки и направляющая.
- Нет упора по глубине. Манжету вдавливают глубже буртика, она закрывает дренажное отверстие или упирается в подшипник.
- Острая кромка вала или шпонка. Манжета надевается на вал после запрессовки, и без фаски или оправки-втулки кромка режется; изготовители советуют фаску на валу и защиту от шпоночных пазов.
- Расчёт по сплошному телу берут за точное усилие. Для манжеты с резиновой оболочкой он даёт верхнюю границу: сначала пробная запрессовка, потом цилиндр.
- Сеть 10 бар без регулятора. Рабочий предел наших серий — 0,8 МПа.
Рубрики каталога
- Пневмоприводы — цилиндры и усилители;
- Пневмоцилиндр SC — обычный цилиндр большого диаметра;
- Калькулятор усилия цилиндра.
Частые вопросы
Чем запрессовка сальника отличается от запрессовки подшипника?
Манжета мягкая, и её рабочая кромка должна остаться целой: усилие подают у наружного края оправкой, подвод ведут без перекоса, глубину задают упором.
Как посчитать усилие запрессовки манжеты?
F = π × d × l × f × p, где p — контактное давление по натягу (формула Ламе). Для манжеты с тонким или резиновым корпусом это верхняя оценка; уточняют пробной запрессовкой.
Хватит ли обычного пневмоцилиндра?
Зависит от размера и натяга. В примере 50×72×8 мм с запасом 1,5 нужно около 10,9 кН: это Ø160 обычного цилиндра при 0,6 МПа или усилитель Ø63 3T при давлении около 0,22 МПа.
Зачем нужен упор?
Чтобы манжета садилась на одну и ту же глубину и не уходила дальше буртика. Упор — торец оправки, а не конец хода цилиндра.
Какое давление воздуха подавать?
Рабочий диапазон наших серий усилителей — 0,2–0,8 МПа; таблица усилий в каталоге доведена до 0,7 МПа. Сеть 10 бар подают через регулятор.
Чем давить на манжету?
Оправкой, которая касается только наружного края манжеты у корпуса. Рабочая кромка и пружина не должны получать нагрузку.
Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (3)
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: