Краткий ответ
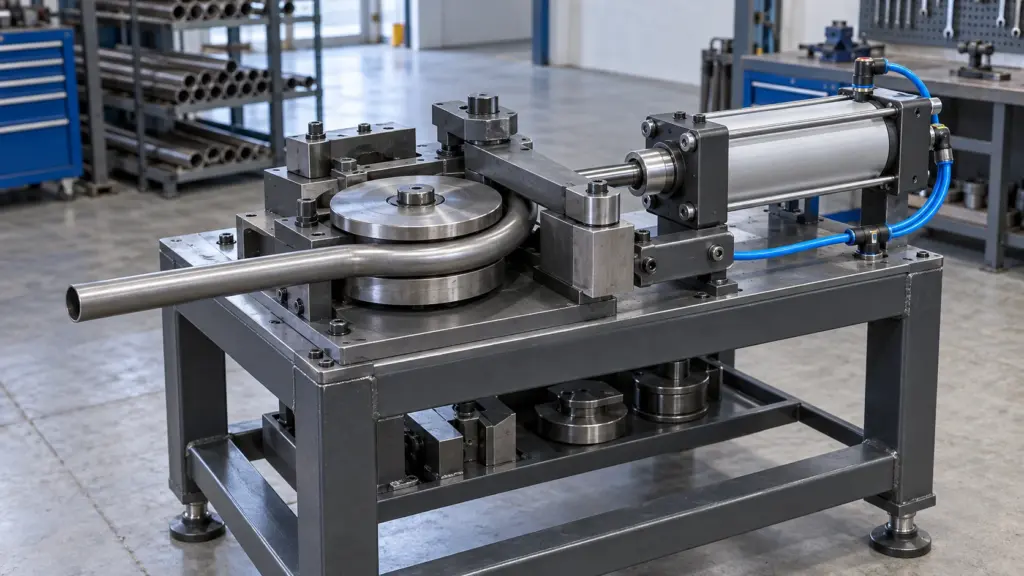
Пневматический трубогиб своими руками собирается из готовых узлов — цилиндр, распределитель, два пневмозамка, дроссели, блок подготовки воздуха. Станину, гибочный ролик и прижим варят и точат отдельно, в состав они не входят.
Трубу гнут не силой напрямую, а моментом. Считать надо по пластическому моменту сопротивления: Mпл = σт · Z, где Z = (D³ − d³) / 6. Усилие на шток — F = Mпл / L, где L — плечо рычага. Для трубы Ø25×2 мм из стали 20 при плече 200 мм это 2 196 Н с учётом трения и запаса — цилиндр Ø80 (если цилиндр закреплён неподвижно и шток идёт по хорде, см. раздел о ходе штока, — Ø100).
И сразу потолок, который редко пишут честно: прямая пневматика на 6 бар при плече 200 мм гнёт трубу до Ø32×3 мм включительно — это упирается в Ø125, самый крупный цилиндр ряда с усилием 7 363 Н. Ø40×3 мм требует уже 8 521 Н, и в ряду такого цилиндра нет. Дальше два выхода: удлинить плечо рычага (для Ø40×3 хватит 232 мм, но ход штока на 90° вырастет до 327 мм) либо переходить на гидравлику. Пневматика на трубах от Ø40 с толстой стенкой заканчивается. Эти числа верны, пока сила цилиндра близка к перпендикулярной рычагу (в нашей компоновке цилиндр качается на проушине). Если цилиндр закреплён неподвижно и шток идёт по хорде на 90°, на концах хода нужна сила в 1,41 раза больше: тогда Ø32×3 на границе Ø125 (не хватает 0,4 %), а надёжный потолок — Ø25×3 (Ø100).
Вторая ошибка, которая рушит проект уже после закупки, — короткий ход. Цилиндр с ходом 100 мм на плече 200 мм повернёт ролик всего на 29°, а не на 90°. Для прямого угла нужен ход 283 мм — отсюда в спецификации DSBC-63-300, а не DSBC-63-100.
Содержание
- Трубогиб своими руками: какие бывают
- Отчего зависит усилие гибки трубы
- Дорн: когда нужна оправка внутри трубы
- Таблица усилий трубогиба по диаметру и стенке
- Какой пневмоцилиндр это вытянет
- Пневматическая схема: распределитель и замки
- Безопасность: три узла
- Спецификация: что купить на трубогиб
- Станина трубогиба: что варить
- Компоновка: плечо рычага и ход штока
- Пять ошибок при сборке трубогиба
- Вопросы и ответы
- Прислать спецификацию на проверку
Трубогиб своими руками: какие бывают и почему пневматический
Трубогиб своими руками собирают по одной из четырёх схем, и схема задаёт всё остальное — от толщины станины до нужного хода штока.
Ротационно-обкатной (роликовый). Труба зажимается в ручье гибочного ролика, прижимной ролик обкатывает её по дуге. Радиус задан диаметром ролика, стенка почти не сминается. Это единственная схема, где реально держать R/D = 2 и меньше. Приводится рычагом — и именно под неё считают весь этот трубогиб.
Дорновый ротационный. Тот же обкат, но внутрь трубы заведён дорн. Позволяет гнуть тонкостенную трубу на малый радиус без гофры. Механика сложнее: нужна тяга дорна и её точная посадка относительно точки касания.
Трёхроликовый (профилегиб). Труба продавливается между тремя роликами, радиус набирается за несколько проходов. Прост в изготовлении, но радиус получается большим и плавает от прохода к проходу — под прямой угол на малом радиусе не годится.
Гиб «на выдавливание» (пуансон в две опоры). Самая грубая схема: труба лежит на двух роликах, пуансон давит посередине. Сечение сплющивается почти всегда, применяют для труб водогазопроводных на большой радиус.
Пневмопривод берут по трём причинам. Он даёт повторяемый упор без электроники, не боится перегрузки — цилиндр просто встанет, а не сожжёт двигатель, и его можно остановить в любой точке хода. Плата за это — жёсткий потолок усилия: 7 363 Н у самого крупного цилиндра ряда при 6 бар. Тот же расчёт по моменту, только для листа, разобран в статье листогиб своими руками на пневматике — там потолок упирается в длину линии гиба, здесь в диаметр трубы.
Отчего зависит усилие гибки трубы
Здесь чаще всего и ошибаются. В справочниках стоит формула упругого момента сопротивления кольцевого сечения W = π·(D⁴ − d⁴) / (32·D), её и берут для расчёта гибки. Но момент σт·W — это момент, при котором течь начинает только крайнее волокно сечения. Остаточного гиба при нём нет вовсе: труба спружинит обратно, как будто её и не гнули.
Чтобы получить остаточный гиб, пластическая зона должна пройти сечение насквозь. Считают это через пластический момент сопротивления:
Mпл = σт · Z, Z = (D³ − d³) / 6
Отношение Z/W для труб ходовых типоразмеров лежит в диапазоне 1,37–1,44. То есть расчёт по упругому моменту занижает потребный момент на 37–44 % ещё до всякого трения. Обычный «запас 30 %», который пишут в самодельных расчётах, эту разницу даже не перекрывает — станок просто не согнёт трубу.
| Обозначение | Что это | Как влияет |
|---|---|---|
| σт | предел текучести материала трубы, МПа | входит линейно: сталь 20 — 245 МПа, Ст3 — 235 МПа, нержавеющая 12Х18Н10Т — около 205 МПа |
| Z | пластический момент сопротивления, мм³ | растёт почти в кубе диаметра — главный рычаг влияния |
| D, d | наружный и внутренний диаметр, мм | d = D − 2·s, где s — толщина стенки |
| L | плечо рычага прижима, мм | усилие обратно пропорционально плечу: вдвое длиннее рычаг — вдвое меньше усилие |
| k | коэффициент трения в оснастке | 1,3 для обкатной схемы с дорном — трение ручья, прижима и оправки |
Полная расчётная цепочка выглядит так: F = σт · Z / L · k · 1,3, где последний множитель — запас на просадку давления в цеховой сети.

Дорн: когда нужна оправка внутри трубы
Дорн (оправка) — стержень или шариковая цепочка внутри трубы в зоне гиба. Он не даёт стенке сминаться, а сечению овализироваться. Критерий один, и дальше по тексту он не меняется:
оправка обязательна при R/D < 2;
в диапазоне R/D = 2–3 решает фактор стенки D/s
Оба отношения безразмерны. R — радиус гиба по осевой линии, D — наружный диаметр, s — толщина стенки.
| R / D | D / s (фактор стенки) | Оправка |
|---|---|---|
| < 2 | любой | обязательна — иначе сплющивание и гофра |
| 2–3 | > 15 (тонкостенная) | нужна |
| 2–3 | 10–15 | пограничная зона: первый гиб делают контрольным и меряют овальность. Держится в допуске проекта — идти без оправки, не держится — ставить |
| 2–3 | < 10 (толстостенная) | обычно не нужна |
| > 3 | > 15 | желательна на тонкостенной, но чаще обходятся |
| > 3 | ≤ 15 | не нужна |
Это отраслевое практическое правило производителей трубогибочной оснастки, не норма ГОСТ. Жёсткий сплошной дорн ставят на средние радиусы и достаточную толщину стенки; сегментный шариковый — на минимальные радиусы, близкие к диаметру трубы, и на тонкостенные заготовки.
Допустимую овальность после гиба задаёт не станок, а требования к самому трубопроводу — проект, технические условия или чертёж изделия. Универсального числа тут нет: для декоративного поручня годится то, что для напорной линии брак. Мерять её просто — штангенциркулем в двух перпендикулярных направлениях в середине дуги, овальность = (Dмакс − Dмин) / Dном.
Утонение наружной стенки: считается геометрией
Наружная стенка дуги растягивается, и толщина её падает. Величину даёт чистая геометрия дуги, никакой эмпирики тут не нужно:
tкон ≈ t · 2R / (2R + D)
| R / D | Толщина после гиба | Утонение |
|---|---|---|
| 1,0 | 0,67 · t | 33 % |
| 1,5 | 0,75 · t | 25 % |
| 2,0 | 0,80 · t | 20 % |
| 3,0 | 0,86 · t | 14 % |
Считается это не ради интереса: полученную толщину подставляют обратно в расчёт давления трубопровода. Труба Ø25×2 мм на радиусе 50 мм (R/D = 2) выходит из гиба со стенкой 1,6 мм — и напорную линию считают уже по 1,6, а не по 2. Дорн держит форму сечения, но утонение снаружи дуги он не отменяет: это следствие длины наружной дуги, а не качества оснастки.
Таблица усилий трубогиба по диаметру и стенке
Расчёт для стали 20 (σт ≥ 245 МПа, ГОСТ 1050), плечо рычага L = 200 мм, коэффициент трения оснастки k = 1,3, запас 30 % на просадку сети. Усилия цилиндров — при 6 бар.
| Труба | Z, мм³ | Mпл, Н·м | F с трением, Н | F + 30 %, Н | Цилиндр |
|---|---|---|---|---|---|
| Ø16×2,0 | 395 | 96,7 | 629 | 817 | Ø50 (1 178 Н) |
| Ø20×1,5 | 514 | 126,1 | 819 | 1 065 | Ø50 (1 178 Н) |
| Ø20×2,0 | 651 | 159,4 | 1 036 | 1 347 | Ø63 (1 870 Н) |
| Ø25×2,0 | 1 061 | 259,9 | 1 689 | 2 196 | Ø80 (3 016 Н) |
| Ø25×3,0 | 1 461 | 357,9 | 2 327 | 3 025 | Ø100 (4 712 Н) |
| Ø32×3,0 | 2 532 | 620,3 | 4 032 | 5 242 | Ø125 (7 363 Н) |
| Ø40×3,0 | 4 116 | 1 008,4 | 6 555 | 8 521 | нет в ряду |
Последняя строка — и есть граница возможностей прямой пневматики. При плече 200 мм труба Ø40×3 мм требует 8 521 Н, а самый крупный цилиндр ряда даёт 7 363 Н. Не хватает 16 %.
Выход есть, и он геометрический: усилие обратно пропорционально плечу. Удлините рычаг до 232 мм — потребное усилие падает до 7 363 Н, и Ø125 проходит впритык. Расплата — ход: на плече 232 мм для поворота на 90° нужно 327 мм хода штока вместо 283. Плечо 300 мм снимет вопрос по усилию с большим запасом, но потребует уже 424 мм хода и вырастит станину. Для неподвижного цилиндра, идущего по хорде, оба числа больше: плечо не менее 327 мм и ход 463 мм для Ø125 впритык, а на плече 300 мм нужно 5 681 × 1,41 ≈ 8 010 Н, и Ø125 всё равно не хватает. Дальше Ø40×3 по стали — территория гидравлики.
Как пользоваться таблицей: найдите строку своего диаметра и стенки, возьмите столбец «F + 30 %» — это готовое значение, с которым надо сравнивать усилие цилиндра. Для другого материала пересчитайте линейно по σт: нержавеющая 12Х18Н10Т при 205 МПа даст на 16 % меньше, дюралюминий Д16Т при 280 МПа — на 14 % больше. Для другого плеча — обратно пропорционально.
Если цилиндр закреплён неподвижно и шток идёт по хорде на 90° (см. раздел о ходе штока), столбец «F + 30 %» умножают на 1,41: Ø16×2 — 1 152 Н (Ø50, впритык), Ø20×1,5 — 1 502 Н (Ø63), Ø20×2 — 1 899 Н (Ø80; Ø63 не хватает 1,5 %), Ø25×2 — 3 096 Н (Ø100; Ø80 не хватает 2,6 %), Ø25×3 — 4 265 Н (Ø100), Ø32×3 — 7 391 Н (на границе Ø125, не хватает 0,4 %), Ø40×3 — 12 015 Н (нет в ряду).
Какой пневмоцилиндр это вытянет
Усилие пневмоцилиндра: F = P · A, где A = π·D²/4 — площадь поршня. При рабочем давлении 6 бар (0,6 МПа):
| Диаметр поршня | Площадь, мм² | Толкающее при 6 бар, Н | Толкающее при 5 бар, Н |
|---|---|---|---|
| Ø32 | 804 | 483 | 402 |
| Ø40 | 1 257 | 754 | 628 |
| Ø50 | 1 963 | 1 178 | 982 |
| Ø63 | 3 117 | 1 870 | 1 559 |
| Ø80 | 5 027 | 3 016 | 2 513 |
| Ø100 | 7 854 | 4 712 | 3 927 |
| Ø125 | 12 272 | 7 363 | 6 136 |
Ø32 и Ø40 в таблице стоят честно, а не для красоты: их часто предлагают как «дешёвый вариант», и они не проходят. Ø40 при 6 бар даёт 754 Н — это меньше 817 Н, нужных на самую тонкую трубу Ø16×2 с запасом, и меньше 819 Н, нужных на Ø20×1,5 даже без запаса. DSBC-40-50-P стоит 23 880 ₸ и выглядит выгодно ровно до того момента, как его подставят в расчёт. Минимальный работающий типоразмер здесь — Ø50.
Тяга слабее толкания. Со стороны штока площадь поршня уменьшена на площадь самого штока. У Ø63 со штоком Ø20 тяговое усилие при 6 бар — 1 682 Н против 1 870 Н толкающего, на 10 % меньше. Если по вашей компоновке рычаг тянется, а не толкается, всю таблицу выше надо сверять с тяговым усилием. Проще проектировать станок так, чтобы гиб шёл на выталкивании штока. Быстро проверить свой случай можно калькулятором усилия цилиндра — он считает обе стороны поршня.
Ход штока: почему 100 мм не дают 90°
Тут ломается больше проектов, чем на усилии. Шток движется по прямой, а точка прижима — по дуге. Ход штока равен длине хорды этой дуги:
h = 2 · L · sin(α / 2)
где L — плечо рычага, α — нужный угол поворота. При плече 200 мм:
| Угол гиба | Нужный ход штока |
|---|---|
| 30° | 104 мм |
| 45° | 153 мм |
| 60° | 200 мм |
| 90° | 283 мм |
Обратный счёт показывает цену ошибки: ход 100 мм на плече 200 мм даёт всего 29° поворота. Купить цилиндр «Ø63, ход 100» и обнаружить это на сборке — типичная история. Поэтому в спецификации ниже стоит ход 300 мм: ближайший стандартный сверх расчётных 283.
Второе следствие: усилие на штоке зависит от того, как закреплён цилиндр. В нашей компоновке цилиндр качается на проушине вместе с рычагом, и числа таблицы усилий выше верны, пока сила остаётся близкой к перпендикулярной рычагу; положение оси цилиндра в начале, середине и конце хода проверьте построением. Если же цилиндр закреплён неподвижно и шток идёт по хорде (ход, равный хорде, — модель штока по фиксированной прямой), то при повороте на 90° к началу и концу хода угол между силой и перпендикуляром к рычагу достигает 45°, и полезная составляющая падает до cos 45° ≈ 0,71: усилие в этих точках нужно в 1,41 раза больше (при повороте на 60° — в 1,15 раза). В запас 30 % эта потеря не входит.
Пример расчёта на нашем цилиндре
Задача: труба стальная бесшовная Ø25×2 мм (ГОСТ 8734-75), сталь 20 (σт ≥ 245 МПа), радиус гиба по осевой R = 50 мм, угол 90°.
- Внутренний диаметр: d = 25 − 2×2 = 21 мм
- Пластический момент сопротивления: Z = (25³ − 21³) / 6 = (15 625 − 9 261) / 6 ≈ 1 061 мм³
- Момент полной пластической деформации: Mпл = 245 × 1 061 = 259 900 Н·мм ≈ 259,9 Н·м
- Усилие на плече 200 мм без трения: 259,9 / 0,2 = 1 300 Н
- С трением оснастки (k = 1,3): 1 300 × 1,3 = 1 689 Н — столько нужно, чтобы труба гнулась
- С запасом 30 % на просадку сети: 1 689 × 1,3 ≈ 2 196 Н — столько должен давать цилиндр
- Ход под 90°: h = 2 × 200 × sin 45° = 283 мм
Проверяем по цилиндрам ряда при 6 бар:
- Ø63 даёт 1 870 Н — меньше 2 196 Н. Запас над «порогом гиба» 1 689 Н составляет 10,7 % вместо 30 %: труба согнётся при полных 6 бар и встанет при 5,5.
- Ø80 даёт 3 016 Н — запас над порогом 78,6 %. Проходит и при 5 бар (2 513 Н, запас 48,8 %).
Вариант с неподвижным цилиндром и ходом по хорде на 90°: порог на концах хода 1 689 × 1,41 ≈ 2 381 Н, потребное с запасом 2 196 × 1,41 ≈ 3 096 Н. Ø80 (3 016 Н) даёт запас над порогом 26,6 % (не 30 %); полный запас даёт Ø100 (4 712 Н, запас над потребным 52 %).
Обратите внимание, как расчёт по пластическому моменту меняет вывод. По устаревшей упругой формуле для этой же трубы выходило 943 Н и цилиндр Ø63 — и станок бы просто не согнул трубу, спружинившую обратно.
Итог по этой трубе: DSBC-80-300-PPV-A; при неподвижном цилиндре и ходе по хорде — DSBC-100-300-PPV-A — 106 860 ₸. В спецификации ниже собран более ходовой комплект под трубу Ø20×2 мм на DSBC-63-300-PPV-A — чтобы показать полный набор обвязки на реальных ценах. Серия DSBC — совместимый аналог Festo DSBC по ISO 15552, присоединительные размеры и крепёж совпадают.
Пневматическая схема: распределитель и пневмозамки
Управление — распределитель 4V210 (5/2, моностабильный, одна катушка, возврат пружиной). Моностабильный выбран сознательно: при снятии сигнала или пропадании питания шток обязан вернуться в исходное, освободив трубу. Бистабильный распределитель в этой схеме запомнил бы последнее положение и оставил рычаг прижатым.
По одному пневмозамку PCV (управляемый обратный клапан) ставится на каждой линии цилиндра «крест-накрест»: пилот замка одной линии берётся с противоположной линии. Это держит шток в фиксированном положении при остановке на паузе или при потере давления в сети — труба под спружиниванием не провернёт рычаг обратно.

Почему дроссель на выпуске, а не на впуске
Регулировку скорости ставят на выпускной линии. При дросселировании впуска шток идёт рывками: воздух на входе почти не сжат, и любое изменение нагрузки — а при гибке трубы усилие меняется по всей дуге — сразу меняет скорость. Дроссель с обратным клапаном на выпуске работает как тормоз на выходящем воздухе: в выхлопной полости держится противодавление, шток идёт равномерно независимо от колебаний усилия. Здесь это ещё и вопрос качества — рывок в момент, когда труба начала течь, оставляет вмятину.
Безопасность: три узла
а) Двурукое управление
Пуск цикла — двумя руками одновременно на разнесённые кнопки (или кнопка плюс световой барьер): руки физически не могут оказаться в зоне гиба в момент движения ролика. Здесь это критичнее, чем на прессе: труба длинная, оператор рефлекторно придерживает свободный конец.
б) Пневмозамки PCV с перекрёстными пилотами
Тот же узел, что и в схеме выше. Без него при падении давления в сети или разрыве шланга труба под нагрузкой проворачивает рычаг неконтролируемо — а на плече 200 мм и усилии более 2 кН это удар, а не движение.
в) Блокировка при обслуживании
Отсечной кран с ручной фиксацией (замок или бирка) перед блоком подготовки воздуха — при смене ролика или дорна воздух в контуре должен быть перекрыт и стравлен физически, а не выключением кнопки.
Спецификация: что купить на трубогиб
Комплект пневматики под обкатную схему с рычагом на плече 200 мм и цилиндром Ø63 (труба до Ø20×2 мм). Каждый артикул ведёт на карточку с типоразмерами.
Комплект собран для цилиндра, качающегося на проушине. Если цилиндр закреплён неподвижно и шток идёт по хорде, то для трубы Ø20×2 мм нужно 1 899 Н против 1 870 Н у Ø63: берите Ø80.
| Артикул | Наименование | Кол-во | Цена |
|---|---|---|---|
| DSBC-63-300-PPV-A | Пневмоцилиндр профильный Ø63, ход 300 мм, демпфирование PPV, магнитный поршень | 1 | 58 680 ₸ |
| 4V210-08-DC24V | Распределитель 5/2 моностабильный, G1/4, катушка 24 В DC | 1 | 4 920 ₸ |
| PCV-08 | Пневмозамок (управляемый обратный клапан), G1/4 | 2 | 8 160 ₸ |
| JSC8-02 | Дроссель с обратным клапаном, тройник, Ø8, G1/4 | 2 | 960 ₸ |
| AC2000-02 | Блок подготовки воздуха (фильтр-регулятор), G1/4 | 1 | 8 778 ₸ |
| PC08-02 | Фитинг цанговый прямой G1/4 × Ø8 | 6 | 300 ₸ |
| PU08 | Трубка полиуретановая Ø8 мм, метр | 6 | 180 ₸ / м |
Поставка — 2–4 недели.
Чего в этом составе нет
В состав не входит вся механика станка: станина, гибочный ролик с ручьём под ваш диаметр, прижимной ролик, ось, рычаг, дорн и его тяга. Это индивидуальная механическая часть под конкретный диаметр и радиус, в ассортимент WAALPC она не входит и делается по месту — об этом следующий раздел.
Ещё две вещи легко упустить при заказе. PCV-08 рассчитан на G1/4 — если порты вашего исполнения цилиндра G3/8, нужен переходник или PCV-10 (11 400 ₸/шт). И под цилиндр Ø63 с ходом 300 мм нужна проушина или вилка крепления: цилиндр на рычаге качается, жёсткое фланцевое крепление тут не годится — оно сломает или крепёж, или шток.
Станина трубогиба: что варить
Станина принимает всю реакцию гиба. Для трубы Ø25×2 мм это 3 016 Н на штоке — около трети тонны, приложенных к рычагу, но на оси гибочного ролика реакция ещё выше: туда сходятся и усилие цилиндра, и отпор трубы. Металл под станину берут с запасом, потому что любой её прогиб уходит прямо в радиус гиба и в овальность сечения.
Что варить. Швеллер № 10–12 или профильная труба сечением от 80×80×4 на сварке. Тонкостенный профиль 40×40×2 под такой нагрузкой играет: плита с осью ролика уводится, ось перекашивается, и труба выходит из гиба «пропеллером» — плоскость дуги не совпадает с плоскостью станины. Это брак, который не правится.
Косынки. Все внутренние углы рамы связывают косынками — уголок 50×5 или вырезанный лист 5–6 мм, сварка сплошным швом по обеим полкам, а не прихватками. Особенно узел, где к станине приварен кронштейн крепления цилиндра: он работает на отрыв каждый цикл.
Ось гибочного ролика — главный размер станка. Она должна быть жёсткой не «на глаз», а с большим запасом: ось диаметром от 30 мм из стали 45, в двух опорах, а не консолью. Консольная ось (ролик надет на торчащий палец) прогибается под нагрузкой, ручей ролика уходит из плоскости, и труба вылезает из ручья прямо в процессе гиба. Плиту под ось усиливают накладкой 8–10 мм и опирают на поперечину, приваренную снизу точно под осью, а не на середину пролёта.
Три размера, которые стоит выдержать. Высота рабочей плоскости под пояс оператора — трубу заводят руками, и делать это внаклон тяжело. Свободное пространство за станком не меньше длины самой длинной заготовки плюс полметра: конец трубы описывает дугу и сметает всё, что стоит рядом. И запас хода рычага за расчётные 90° градусов на 10–15 — на спружинивание трубы, которое придётся перегибать.
Про сварку по месту. Ручьи роликов точат отдельно и по факту трубы, а не по номиналу из справочника: труба Ø25 бывает 24,8 и 25,2. Ролик, проточенный на 1–2 мм больше реального диаметра, даёт овал вместо круга — причём вина ляжет на «слабую пневматику», а не на оснастку.
Компоновка: плечо рычага и ход штока

Плечо рычага — единственный размер компоновки, который меняет всю смету. Увеличили с 200 до 300 мм — потребное усилие упало в полтора раза, и вместо Ø80 хватает Ø63, а он заметно дешевле. Это для силы, перпендикулярной рычагу: при неподвижном цилиндре и ходе по хорде нужно 2 196 × 1,41 × 200 / 300 ≈ 2 064 Н, и Ø63 (1 870 Н) не хватает, остаётся Ø80. Но ход под 90° вырос с 283 до 424 мм, а это уже другой цилиндр и станина на полметра длиннее. Оптимум ищут перебором обоих чисел разом, а не по очереди.
Скорость цикла и расход воздуха
Цилиндр Ø63 с ходом 300 мм за один ход туда-обратно берёт около 13 нормальных литров при 6 бар. При цикле раз в 15 секунд это около 52 нл/мин. Ограничением тут выступает не производительность компрессора, а объём ресивера и скорость восстановления давления после хода: маленький ресивер на 24 л просаживается, и следующий гиб идёт уже на 5 бар.
Пять ошибок при сборке трубогиба
- Расчёт по упругому моменту W вместо пластического Z. Главная ошибка, и она незаметна до сборки. Занижает потребное усилие на 37–44 %, после чего станок «почему-то не гнёт», а труба пружинит обратно. Формула W = π(D⁴ − d⁴)/(32D) в справочниках стоит для расчёта на прочность, а не для расчёта гибки.
- Ход штока подобран по усилию, а не по углу. Ø63 с ходом 100 мм даёт 29° поворота на плече 200 мм. Считать ход надо по хорде h = 2·L·sin(α/2) до заказа цилиндра, а не после.
- Радиус гиба меньше двух диаметров без дорна. Сплющивание сечения и гофра на внутренней стороне дуги — брак не подлежит правке. R/D < 2 — оправка обязательна независимо от толщины стенки.
- Консольная ось гибочного ролика. Ось в одной опоре прогибается, ручей уходит из плоскости, труба выпрыгивает из ручья под нагрузкой. Ось от Ø30 из стали 45 в двух опорах — и вопрос закрыт.
- Пневмозамок только на одной линии или его нет вовсе. При остановке под нагрузкой шток «плывёт»: рычаг продолжает продавливать трубу без команды оператора, радиус уходит, а при обрыве шланга рычаг летит обратно.
Вопросы и ответы
Какую максимальную трубу возьмёт пневматический трубогиб?
При плече рычага 200 мм и давлении 6 бар — Ø32×3 мм по стали 20 на цилиндре Ø125 (нужно 5 242 Н, цилиндр даёт 7 363 Н). Ø40×3 мм требует 8 521 Н, и цилиндра такого размера в ряду нет. Удлинение плеча до 232 мм выводит Ø40×3 впритык, но требует хода штока 327 мм. Дальше по диаметру и стенке — только гидравлика. Так для цилиндра, качающегося на проушине; если цилиндр закреплён неподвижно и шток идёт по хорде на 90°, Ø32×3 на границе Ø125 (не хватает 0,4 %), а плечо для Ø40×3 нужно не менее 327 мм при ходе 463 мм.
Почему нельзя считать трубогиб по формуле W = π(D⁴ − d⁴)/(32D)?
Потому что момент σт·W — это момент начала течения крайнего волокна сечения. При нём остаточного гиба нет: труба возвращается в прямую. Для гиба нужна пластическая зона по всему сечению, а это пластический момент Z = (D³ − d³)/6, который для труб на 37–44 % больше W.
Какой ход цилиндра нужен для гиба на 90°?
Ход равен хорде дуги: h = 2·L·sin(α/2). При плече 200 мм на 90° это 283 мм, на 60° — 200 мм, на 45° — 153 мм, на 30° — 104 мм. Берут ближайший больший стандартный ход и добавляют запас на перегиб под спружинивание.
Что если сеть даёт только 5 бар?
Усилие цилиндра падает ровно на 17 % (F = P·A, зависимость линейная). Подборы из таблицы при этом продолжают гнуть, но запас у них разный. Самый узкий случай — Ø20×1,5 на цилиндре Ø50: при 6 бар запас над порогом гиба 43,8 %, а при 5 бар всего 19,9 %, то есть ниже проектных 30 %. Остальные строки держат от 48 % и выше даже на пяти барах. Это для силы, перпендикулярной рычагу; если цилиндр закреплён неподвижно и шток идёт по хорде, для Ø20×1,5 нужно 1 065 × 1,41 ≈ 1 502 Н при 6 бар, а Ø50 даёт 1 178 Н: запаса нет, берите Ø63. Если сеть заведомо слабая — считайте таблицу по столбцу «5 бар» из раздела о цилиндрах.
Нужен ли дорн для гиба Ø25 мм?
Зависит от радиуса и стенки. При R/D < 2 (для Ø25 это радиус меньше 50 мм) оправка обязательна всегда. При R = 50 мм и стенке 2 мм фактор стенки D/s = 12,5 — пограничная зона: первый гиб делают контрольным и меряют овальность. При R = 75 мм и больше (R/D ≥ 3) на такой стенке дорн не нужен.
Можно ли гнуть трубу со стенкой 3 мм на пневматике?
Да, до Ø32 включительно. Ø25×3 мм требует 3 025 Н — цилиндр Ø100 (4 712 Н). Ø32×3 мм требует 5 242 Н — цилиндр Ø125 (7 363 Н), это предел ряда. Ø40×3 мм на плече 200 мм пневматикой не берётся. Если цилиндр закреплён неподвижно и шток идёт по хорде на 90°, Ø32×3 на границе Ø125 (не хватает 0,4 %), надёжно берётся труба до Ø25×3 (Ø100).
Какой компрессор нужен для трубогиба?
Расход у станка мизерный: цилиндр Ø63 с ходом 300 мм тратит около 13 нл за цикл, при цикле раз в 15 секунд это около 52 нл/мин. Хватает любого поршневого компрессора от 2,2 кВт. Важнее ресивер: берите от 50 л, иначе давление после каждого хода проседает и следующий гиб идёт уже не на шести барах.
Почему не гидравлика для гибки трубы?
Гидравлика даёт кратно больше усилия на тот же диаметр цилиндра и на трубах от Ø40 со стенкой 3 мм и толще она безальтернативна. Но она требует насосной станции, бака и соединений под высокое давление, а утечка означает масло на полу. Для мастерской, где станок работает эпизодически и по трубам до Ø32, пневматика проще и дешевле в обслуживании.
Можно ли обойтись без пневмозамков?
Можно, если цикл короткий и станок никогда не оставляют под нагрузкой на паузе. Но при любой остановке под нагрузкой — сменить ролик, ответить на звонок — шток без замка «плывёт». Это и безопасность, и повторяемость радиуса: партия из десяти гибов разъедется по углу.
Прислать спецификацию на проверку
Пришлите диаметр трубы, толщину стенки, материал, нужный радиус и угол гиба, а также плечо рычага вашей компоновки — за один рабочий день вернём пересчитанный момент, потребное усилие, нужный ход штока и артикулы цилиндра, распределителя и пневмозамков с живыми ценами реестра WAALPC.
Если конструкция ещё не определена — пришлите только трубу и угол, предложим плечо рычага, при котором комплект выходит дешевле всего.
Нужен инженерный расчёт под вашу трубу?
Инженер corneta.kz проверит подбор бесплатно
🛒 Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Главный инженер CORNETA.TECH ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
Звонок бесплатный по Казахстану. Или оставьте email — ответим письмом за 1 рабочий день: