Содержание статьи (13 разделов)
- Как рассчитать усилие пневматической струбцины?
- Что рассмотрим в статье?
- Как устроена пневматическая струбцина с рычажным усилителем?
- От чего зависит усилие пневмоприжима?
- Какое усилие даёт струбцина при разных диаметрах цилиндра?
- Какие исполнения пневматической струбцины WAALPC есть?
- Как выглядит расчёт пневмоприжима на реальном артикуле WAALPC?
- Как выглядит пневматическая схема прижима?
- Как выглядит спецификация узла?
- Как собрать кондуктор с пневмоприжимом?
- Какие типичные ошибки бывают при выборе пневмоприжима?
- Какие вопросы чаще всего задают о пневматической струбцине?
- Какие материалы пригодятся ещё?
Как рассчитать усилие пневматической струбцины?
Пневматическая струбцина — это узел быстрого прижима детали при сварке, склейке, сборке или обработке на станке, где цилиндр работает вместо ручного винта струбцины. Прижим создаёт цилиндр, а рычажный усилитель (простой рычаг или коленчатый механизм) умножает его усилие в точке контакта с деталью. Раздельно от цилиндра узел даёт быстрый цикл «прижим-отжим» — секунды вместо десятков оборотов винта — и одинаковое усилие независимо от того, кто из операторов затягивает прижим.
Товары из статьи
Формула усилия пневмоприжима в два шага:
Fцил = P · A · η — усилие на штоке цилиндра, где P — давление в МПа (Н/мм²), A — площадь поршня в мм², η — КПД цилиндра (в расчётах статьи 0,85: потери на трение в уплотнениях).
Fдеталь = Fцил · k — усилие в точке прижима, где k — передаточное число рычага (плечо входа делить на плечо выхода).
Пример: цилиндр Ø32 мм при 0,5 МПа даёт на штоке 342 Н с учётом КПД 0,85; рычаг с плечами 120 мм и 30 мм (k = 4) поднимает это до 1367 Н (≈139 кгс) в точке прижима детали. Полный расчёт — ниже, на реальном артикуле WAALPC.
Есть готовая деталь под замену или нужен подбор цилиндра и распределителя под свой прижим — пришлите спецификацию, подберём совместимый аналог за 1 рабочий день. → каталог пневмоцилиндров MAL · калькулятор усилия цилиндра
Что рассмотрим в статье?
- Краткий ответ и формула
- Как устроена пневматическая струбцина с рычажным усилителем
- От чего зависит усилие пневмоприжима
- Таблица усилий пневматической струбцины по диаметру цилиндра
- Справочник исполнений пневматической струбцины WAALPC
- Расчёт пневмоприжима на реальном артикуле
- Пневматическая схема прижима
- Спецификация узла
- Типичные ошибки при выборе пневмоприжима
- Вопросы о пневматической струбцине
- Похожие материалы
Как устроена пневматическая струбцина с рычажным усилителем?
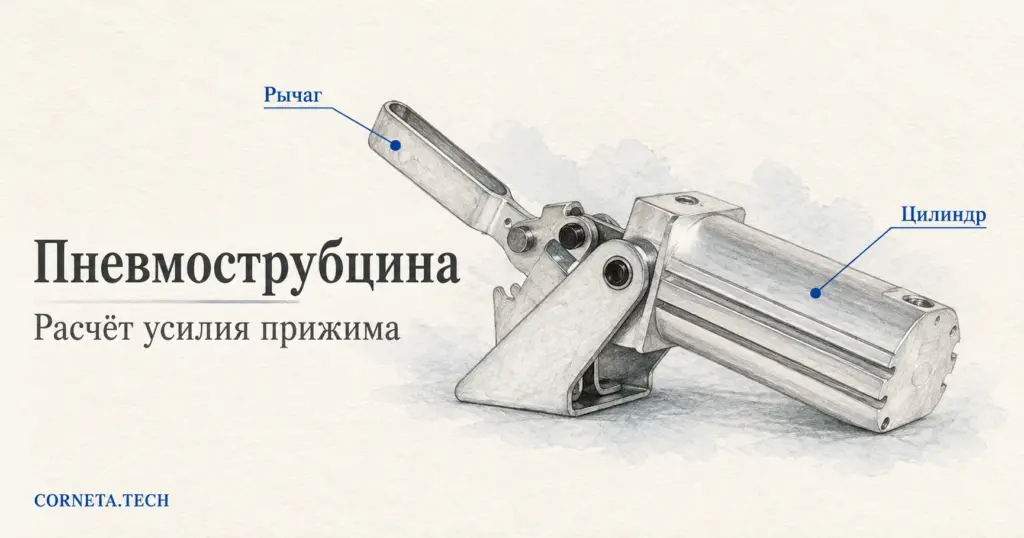
Классическая слесарная струбцина держит деталь винтом: усилие задаёт рука через резьбу, скорость затяжки — секунды на каждый виток. Пневматическая струбцина вместо винта использует цилиндр двустороннего действия и рычажный механизм — такой узел называют прижимом с рычажным усилителем, а его разновидность с шарнирными звеньями — коленчатым прижимом: простой рычаг умножает усилие в постоянное число раз, а коленчатый механизм — тем сильнее, чем ближе звенья к мёртвой точке. Шток цилиндра толкает рычаг, рычаг через шарнир доворачивает прижимную лапу до контакта с деталью и создаёт усилие фиксации.
Три инженерные причины ставить на узел пневмопривод, а не ручной винт:
- Скорость такта. Цикл «прижим-обработка-отжим» занимает секунды — критично в серийной сборке и на конвейере.
- Повторяемость усилия. Усилие задаёт давление в сети, а не рука оператора — деталь не пережимается и не остаётся незафиксированной из-за недотяжки.
- Синхронизация нескольких точек. Несколько прижимов на одной заготовке запитываются от одной линии воздуха и срабатывают по одной команде. Строго одновременного хода пневматика не даёт: скорость каждого штока зависит от нагрузки и настройки дросселя.
В каталоге WAALPC нет отдельного артикула «пневматическая струбцина» или готового рычажного узла целиком — рычаг и прижимная лапа под конкретную деталь являются заказной механической деталью, которую проектируют под геометрию фиксируемой детали. Из каталога берутся цилиндр, распределитель, дроссели и фитинги — то есть пневматическая часть узла, о которой ниже пойдёт расчёт.
От чего зависит усилие пневмоприжима?
Усилие пневмоприжима в точке контакта с деталью зависит от четырёх параметров:
| Параметр | Влияние на усилие | Типовой диапазон |
|---|---|---|
| Давление сети P | Усилие растёт линейно с давлением: F = P·A·η | 0,4–0,6 МПа (4–6 бар) |
| Диаметр цилиндра D | Усилие растёт с квадратом диаметра: A = π/4·D² | Ø16–Ø63 мм для струбцин |
| Передаточное число рычага k | Усилие на детали умножается на k = Lвх/Lвых | задаётся геометрией рычага; в примере статьи k = 4 |
| Угол звеньев в момент фиксации | У коленчатого прижима эффективный выигрыш растёт при подходе к «мёртвой точке» механизма | не нормируется — считается по геометрии узла |
Передаточное число рычага k — не табличная величина производителя цилиндра, а результат геометрии конкретного прижимного механизма: кратчайшие расстояния (по перпендикуляру) от оси вращения рычага до линии действия силы штока (Lвх) и до линии действия силы на деталь (Lвых). Поэтому при повороте рычага k немного меняется. Проектируя пневматическую струбцину под свою деталь, k измеряют или рассчитывают по чертежу рычага — брать «типовое» значение из статьи без проверки на своей геометрии нельзя.
Какое усилие даёт струбцина при разных диаметрах цилиндра?
Усилие на штоке с учётом КПД 0,85 при давлении 0,5 МПа (рабочая уставка с запасом от гарантированных сетью 0,6 МПа) и усилие в точке прижима при иллюстративном рычаге k = 4; потери в шарнирах рычага сюда не входят:
листайте таблицу вбок →
| Ø цилиндра, мм | Площадь поршня, мм² | F на штоке, Н (кгс) | F на детали при k=4, Н (кгс) | Типовое применение |
|---|---|---|---|---|
| 16 | 201 | 85 (8,7) | 342 (34,8) | мелкие платы, лёгкая склейка |
| 20 | 314 | 134 (13,6) | 534 (54,4) | приспособления для пайки, сборка малых узлов |
| 25 | 491 | 209 (21,3) | 834 (85,1) | сборочные кондукторы |
| 32 | 804 | 342 (34,8) | 1367 (139,4) | сварочные кондукторы, прижим листового металла |
| 40 | 1257 | 534 (54,4) | 2136 (217,8) | прижим при фрезеровании, столярные струбцины |
| 50 | 1963 | 834 (85,1) | 3338 (340,3) | сварочные столы, тяжёлая сборка |
| 63 | 3117 | 1325 (135,0) | 5299 (540,2) | прижим крупногабаритных заготовок |
Таблица иллюстрирует порядок величин при типовом рычаге; точный расчёт под свою деталь — через калькулятор усилия цилиндра, куда подставляется фактическое давление сети и реальное передаточное число рычага.
Какие исполнения пневматической струбцины WAALPC есть?
Для пневматического прижима подходят два конструктивных исполнения цилиндра из каталога WAALPC:
листайте таблицу вбок →
| Серия | Исполнение | Стандарт | Когда ставить на прижим |
|---|---|---|---|
| MAL | круглый корпус, компактный | ISO 6432 (до Ø25; Ø32 и больше — вне стандарта) | узел с ограниченным местом под рычагом, совместимый аналог импортных мини-цилиндров |
| SI | профильный (без стяжных шпилек) | ISO 15552 | рама с креплением через монтажные элементы ISO 15552 (лапы, фланец, проушина), диаметр от 32 мм и выше, повышенная нагрузка на шток |
MAL — совместимый аналог круглых цилиндров ISO 6432 (Festo серии DSNU, SMC серии C85; фирменные SMC CJ2/CM2 в этот стандарт не входят), SI — совместимый аналог цилиндров ISO 15552 (Festo DNC/DSBC, Camozzi серии 60/61, SMC C96). Для компактного узла прижима с ограниченным местом под механизмом чаще подходит круглый корпус MAL — он и взят ниже для расчёта.
Как выглядит расчёт пневмоприжима на реальном артикуле WAALPC?
Исходные данные для расчёта узла с одной точкой прижима:
- цилиндр — MAL-32-50-CA (Ø32 мм, ход 50 мм; Ø32 выходит за ряд ISO 6432 Ø8–25);
- давление сети гарантировано 0,6 МПа, рабочая уставка фильтра-регулятора на узле — 0,5 МПа (запас от просадок в сети);
- рычаг прижима — плечо входа (от оси вращения до точки крепления штока) 120 мм, плечо выхода (от оси до точки контакта с деталью) 30 мм.
Шаг 1. Площадь поршня.
A = π/4 · D² = π/4 · 32² = π/4 · 1024 = 804,2 мм² = 8,04 см²
Шаг 2. Усилие на штоке.
Теоретически P · A = 0,5 Н/мм² · 804,2 мм² = 402,1 Н. С учётом КПД: Fцил = 402,1 · 0,85 = 341,8 Н ≈ 34,8 кгс
При полном сетевом давлении 0,6 МПа (без запаса регулятора): Fцил = 0,6 · 804,2 · 0,85 = 410,1 Н ≈ 41,8 кгс.
Шаг 3. Передаточное число рычага.
k = Lвх / Lвых = 120 / 30 = 4,0
Шаг 4. Усилие пневматической струбцины в точке прижима.
Fдеталь = Fцил · k = 341,8 Н · 4,0 = 1367,2 Н ≈ 139,4 кгс
Итог: при рабочей уставке 0,5 МПа узел на цилиндре MAL-32-50-CA с рычагом 120/30 мм создаёт в точке прижима около 1367 Н (139 кгс), без потерь в шарнирах рычага. Это иллюстративная геометрия рычага — у коленчатого механизма ближе к мёртвой точке эффективный выигрыш выше простого отношения плеч, и для конкретной детали k нужно мерить по факту установленного рычага, а не переносить из этого расчёта.
Проверить свой вариант по факту давления и диаметра — калькулятор усилия цилиндра. Распределитель под нужный расход и присоединение подобрать через калькулятор подбора распределителя.
Расчёт по своей детали и материалу — не всегда однозначен на глаз, особенно для хрупких заготовок. Пришлите спецификацию узла (эскиз или фото прижима, материал детали, допустимое усилие) — подберём цилиндр, распределитель и дроссели за 1 рабочий день.
Как выглядит пневматическая схема прижима?
Схема ниже — учебная, для одной точки прижима, с дросселированием обеих линий цилиндра. В ней показаны ручной кран ввода BTC08 и HAV2000-02 после регулятора. Ручной кран BTC08 перекрывает подачу, но сам остаточное давление не сбрасывает. HAV обеспечивает плавный пуск и сброс давления своего выхода при закрытии, но под замок не запирается. Для обслуживания требуется отдельно разработать запираемый ввод и узел сброса за регулятором HVHS: на рисунке и в спецификации они не показаны. Распределитель — 5/2 однокатушечный с пружинным возвратом: при снятии только его управляющего сигнала отжим возможен, пока питание воздухом сохраняется. HAV2000-02 в этой схеме электромагнитный: при общем обесточивании он закрывается и сбрасывает давление своего выхода, поэтому отжима не будет.
Расчётная схема рычага — те же плечи и силы, что в разделе расчёта:
Компоновка узла и зона рук оператора — опасная зона хода прижима обозначена отдельно от зоны, где оператор позиционирует и снимает деталь:
Что остаётся открытым. Схема даёт отжим при снятии сигнала только с распределителя ПР2 (пружина отрабатывает, пока HAV открыт и в сети есть давление). При общем обесточивании электромагнитный HAV закрывается и сбрасывает давление своего выхода — узел ведёт себя как при потере давления, отжима нет. При полной потере давления в сети (авария компрессора, порыв магистрали) шток двустороннего цилиндра принудительно не перемещается — воздуху неоткуда взять энергию на отвод, но рычаг может сместиться под собственным весом. Вместе с давлением пропадает и усилие прижима: деталь в оснастке остаётся без фиксации, поэтому операцию (резку, сварку, фрезерование) при падении давления останавливают — реле давления в эту схему не входит. Если для узла обязательно гарантированное механическое раскрытие прижима даже при полном обесточивании пневматики, в конструкцию рычага закладывают собственную возвратную пружину на шарнире — это уже механическое, а не пневматическое решение, и в каталоге WAALPC такой рычаг не поставляется как готовое изделие. Схема сверена вручную с обязательным минимумом состава, но не прогонялась через автоматическую проверку; перед использованием для реального монтажа проверить расчётом и на стенде.
Как выглядит спецификация узла?
Позиции пневматической части одного узла прижима (артикулы и цены — из каталога WAALPC на дату проверки):
листайте таблицу вбок →
| Поз. | Наименование | Артикул | Кол-во | Цена, ₸ |
|---|---|---|---|---|
| ПЦ1 | Цилиндр прижима MAL Ø32×50 | MAL-32-50-CA | 1 | 11 220 ₸ |
| ПР2 | Распределитель 5/2, однокатушечный, пружинный возврат | 4M210-06-DC24V | 1 | 5 700 ₸ |
| ФР1 | Фильтр-регулятор, уставка 0,5 МПа | AW2000-01 | 1 | 6 360 ₸ |
| ДР1 | Дроссель с обратным клапаном, линия прижима | JSC6-01 | 1 | 660 ₸ |
| ДР2 | Дроссель с обратным клапаном, линия отжима | JSC6-01 | 1 | 660 ₸ |
| Г1 | Глушитель на выхлоп | PSL-01 | 1 | 180 ₸ |
| Г2 | Глушитель на выхлоп | PSL-01 | 1 | 180 ₸ |
Кран ввода и клапан плавного пуска — общие на линию, если прижимов несколько:
листайте таблицу вбок →
| Поз. | Наименование | Артикул | Кол-во | Цена, ₸ |
|---|---|---|---|---|
| КР1 | Ручной кран ввода | BTC08 | 1 | 1 080 ₸ |
| ПР1 | Клапан плавного пуска | HAV2000-02 | 1 | 61 440 ₸ |
При четырёх синхронизированных точках прижима на одной линии групповая изоляция делится на узлы, а пневматическая часть одного узла «под ключ» — без учёта рычага, прижимной лапы и рамы (заказная механика под деталь). Срок — в карточке.
Собрать спецификацию под свою деталь и посчитать точную стоимость узла — пришлите чертёж или фото фиксируемой детали, материал и требуемое усилие. Подбор совместимого аналога — за 1 рабочий день. → каталог распределителей 4M
Как собрать кондуктор с пневмоприжимом?
Сварочный или сборочный кондуктор — это плита с базовыми упорами и штифтами, по которым деталь встаёт в одно и то же положение, и несколько пневмоприжимов, которые её фиксируют. Каждый прижим считают так же, как струбцину выше: усилие в точке контакта по таблице диаметров, с запасом к силам сварки, сверления или сборки.
- Базирование отдельно от прижима. Положение задают упоры и штифты; прижим только держит деталь у упора и не должен её сдвигать — поэтому его направляют на упор, а не мимо.
- Группа прижимов — от одного распределителя. Цилиндры одной операции подключают к общему распределителю 5/2; порядок срабатывания задают отдельными распределителями или дросселями.
- Мягкий подход к детали. Дроссели с обратным клапаном на выхлопе замедляют ход, чтобы прижим не бил по детали и не сдвигал её с упоров.
- Удержание при пропаже воздуха. Если деталь нельзя отпускать при падении давления, на линию прижима ставят управляемые обратные клапаны или выбирают коленчатый прижим, который держит в мёртвой точке механизма; простой рычаг без давления не держит.
Какие типичные ошибки бывают при выборе пневмоприжима?
- Ставят без дросселя на выпуске. Без дросселирования шток идёт на полной скорости сети и бьёт по детали в момент касания — на хрупких заготовках это трещина или скол, на металле — вмятина от кромки лапы. Дроссель с обратным клапаном на каждой линии цилиндра — не опция, а обязательная позиция узла.
- Не считают усилие под хрупкий материал. Берут «с запасом» диаметр цилиндра под металл, а прижимают им пластик или тонкий лист — расчётное усилие пневмоприжима оказывается на порядок выше допустимого для детали, и трещина появляется не сразу, а после нескольких циклов усталостного нагружения.
- Путают плечо рычага «на глаз». Передаточное число k берут из статьи или каталога конкурента без замера собственной геометрии — на разных рычагах k отличается в разы, и усилие в точке прижима либо не хватает для фиксации, либо превышает допустимое для детали.
- Не закладывают запас по давлению сети. Уставку фильтра-регулятора ставят вровень с номинальным давлением компрессора, а не с гарантированным минимумом в точке подключения — в часы пиковой нагрузки цеха усилие прижима падает, и деталь смещается при обработке.
- Забывают про изоляцию энергии при обслуживании. Разбирают узел под давлением в магистрали — для обслуживания нужны запираемый ввод, отдельный сброс за регулятором и проверка нулевого давления. HVHS выполняет сброс; возможность запирания под замок для него здесь не подтверждена. HAV обеспечивает плавный пуск и при закрытии сбрасывает давление своего выхода, но под замок не запирается.
Какие вопросы чаще всего задают о пневматической струбцине?
Чем пневматическая струбцина отличается от обычной винтовой?
Винтовая струбцина создаёт усилие вручную через резьбу — скорость и величина усилия зависят от оператора. Пневматическая струбцина использует вместо винта цилиндр: усилие задаёт давление сети, а цикл прижим-отжим занимает секунды вместо десятков оборотов винта.
Как ещё называют пневматическую струбцину с рычажным усилителем?
Такой узел называют прижимом с рычажным усилителем. Коленчатый прижим — его разновидность, а не другое название: у простого рычага выигрыш постоянен и равен отношению плеч, у коленчатого механизма он растёт при подходе звеньев к мёртвой точке, и формула k = Lвх/Lвых к нему напрямую не применяется.
Что случится с пневматической струбциной при потере давления в сети?
В схеме на однокатушечном распределителе с пружинным возвратом при снятии сигнала только с распределителя узел отжимает деталь, пока на него приходит давление. При общем обесточивании электромагнитный клапан плавного пуска HAV закрывается и сбрасывает давление, поэтому отжима не будет. При полной потере давления сети шток двустороннего цилиндра не перемещается принудительно — для гарантированного механического раскрытия нужна возвратная пружина в самом рычаге, отдельно от пневматики.
Подходит ли цилиндр Camozzi или Festo вместо WAALPC MAL для пневмоприжима?
Цилиндры MAL — совместимый аналог ISO 6432 (Festo DSNU, SMC серии C85), а SI — совместимый аналог цилиндров ISO 15552 (Festo DNC/DSBC, Camozzi серии 60/61, SMC C96). При подборе аналога важны диаметр, ход и присоединение по стандарту, а не бренд — совместимость определяется стандартом ISO там, где серия входит в его ряд: MAL по ISO 6432 — до Ø25 мм, для Ø32 мм и больше стандарт не действует, присоединение сверяйте по чертежу.
Нужен ли дроссель на обеих линиях цилиндра или только на прижиме?
Дроссель с обратным клапаном ставят на обе линии — и прижим, и отжим. На прижиме он гасит удар по детали, на отжиме — предотвращает резкий рывок рычага в исходное положение, который со временем разбивает шарнир.
Сколько стоит собрать узел пневматической струбцины на одну точку прижима?
Пневматическая часть одного узла (цилиндр, распределитель, фильтр-регулятор, два дросселя, два глушителя), без рычага и прижимной лапы под деталь и без доли общей изоляции линии. Точная спецификация — по чертежу детали.
Подобрать по теме
Какие размеры по теме есть у нас?
Страницы с размерами, ценой и обозначениями других марок для серий из этой статьи: MAL-40-125, MAL-40-75, MAL-20-200.
Какие материалы пригодятся ещё?
- Сварочный стол с пневмоприжимами — компоновка нескольких точек прижима на одной раме
- Пневмоцилиндр MAL: характеристики, размеры, аналог
- ISO 15552, DIN, VDMA: совместимость цилиндров
- Демпфирование пневмоцилиндров: P, PA, PPV, PPVA — почему шток не должен бить в крышку
- Монтаж пневмоцилиндра и распределителя
- Пневматический пресс настольный — похожая логика расчёта усилия по прямому ходу
Собираете узел пневматической струбцины под свою деталь? Пришлите спецификацию — эскиз или фото прижима, материал детали, требуемое усилие — подберём цилиндр, распределитель и дроссели с расчётом усилия за 1 рабочий день. Срок — в карточке.
Каталог пневмоцилиндров MAL · Каталог пневмоцилиндров SI · Калькулятор усилия цилиндра · Калькулятор подбора распределителя
Подробнее: Датчики положения пневмоцилиндра.
Смотрите также: Труборез с пневмоприжимом: расчёт прижима трубы.
Выбрать MAL: 70 исполнений, от 5 520 ₸
В каталоге — Пневмоцилиндр круглый MAL — алюминиевый корпус, Ø16–40 мм (Ø16–25 — по ISO 6432), Ø 16–40 мм. Откройте серию или найдите совместимый аналог по чужому обозначению:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (6)
Пришлите список позиций — вернём варианты с ценами
Позициялар тізімін жіберіңіз — бағасымен нұсқаларды қайтарамыз
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Кестедегі артикулдер тізімін және санын қойыңыз — WAALPC біздің позицияларымызды таңдап, шот жібереміз. Қоңырау шалуға да болады: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр круглый MAL — алюминиевый корпус, Ø16–40 мм (Ø16–25 — по ISO 6432): 70 исполнений, Ø 16–40 мм, цена от 5 520 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: