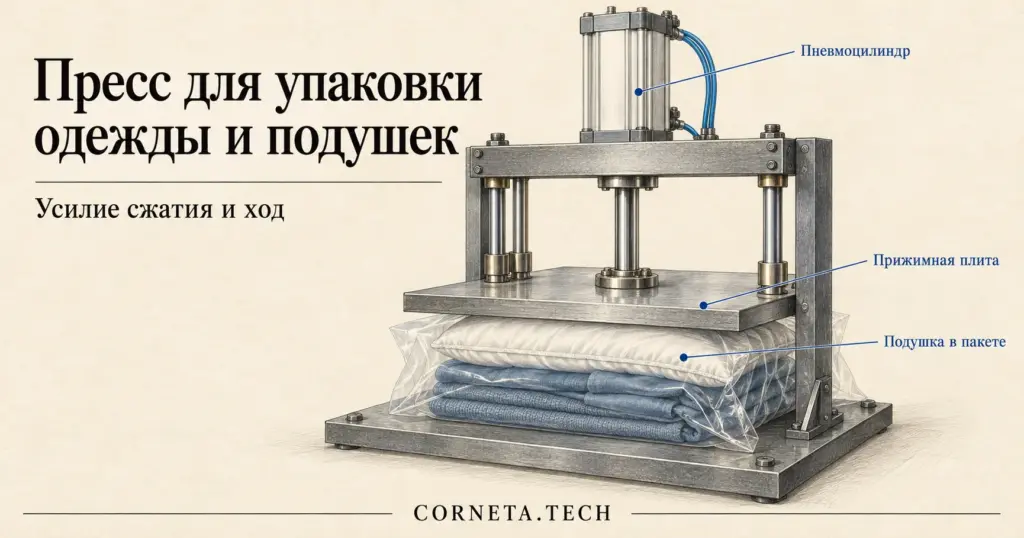
Краткий ответ: усилие пресса для упаковки одежды или подушек равно давлению сжатия на изделие, умноженному на площадь плиты: F = p × A. Плита 600 × 400 мм имеет площадь 0,24 м². При давлении на изделие 5 кПа (допущение примера) усилие на плите составит 1 200 Н, около 122 кгс.
Подобрать и купить пневмоцилиндры в каталоге →
Вступление полностью
С запасом 1,3 на трение и перекос цилиндр должен давать 1 560 Н. Это Ø63 мм при давлении за регулятором около 0,5 МПа, ход 250 мм под стопку высотой 300 мм. Усилитель здесь не нужен: плита большая, а давление на мягкое изделие малое.
Содержание статьи (13 разделов)
- Чем пресс для упаковки отличается от прессов с усилителем?
- Как посчитать усилие пресса по площади плиты?
- Какой цилиндр нужен для разных плит?
- Как подобрать пресс на реальном артикуле?
- Сколько воздуха расходует один цикл?
- Какая нужна скорость хода и какой распределитель?
- Что поставить рядом с цилиндром в пневмолинии?
- Как сделать давление на изделие равномерным?
- Как задать выдержку и возврат?
- Двуручный пуск и безопасность
- Типичные ошибки
- Рубрики каталога
- Частые вопросы
Чем пресс для упаковки отличается от прессов с усилителем?
В наших статьях про клёпку и пробивку и штамповку усилие измеряется тоннами, а площадь контакта мала. Здесь наоборот: площадь большая, давление на изделие маленькое, поэтому усилие небольшое: порядка сотен ньютонов или единиц килоньютонов. Хватает обычного пневмоцилиндра с питанием из сети, пневмогидравлический усилитель только усложнил бы пресс.
Запрос «пресс для упаковки» смешанный: так ищут и пресс для тюков и брикетов, и компрессионный пресс для мягких изделий. Мы разбираем второй случай: стопку одежды, подушки, одеяла или текстиль, которые нужно сжать, чтобы закрыть пакет или стянуть лентой.
Как посчитать усилие пресса по площади плиты?
- Площадь плиты. A = длина × ширина, в квадратных метрах. Плита 600 × 400 мм даёт 0,24 м².
- Давление на изделие p. Это число задаёт само изделие и упаковка: насколько можно сжимать ткань, наполнитель, молнии и фурнитуру. Цифру допустимого давления мы не приводим: проверенного источника для одежды и подушек нет. Берите её из требований к упаковке или подберите опытным путём на рабочем образце.
- Усилие на плите. F = p × A, давление в паскалях, площадь в м² — результат в ньютонах. Для перевода в килограммы-силы делим на 9,81.
- Запас. Трение штока и уплотнений, перекос плиты и неровная стопка отнимают часть усилия. В примерах мы принимаем запас 1,3. Это наше допущение, у вашего пресса оно может быть другим.
- Цилиндр. Усилие цилиндра при выдвижении штока: F = pвозд × π × D² / 4, где D — диаметр поршня. Ищем наименьший диаметр, который даёт нужное усилие при давлении за регулятором до 0,6 МПа. Это наше правило отбора: оно оставляет запас до верхней границы серии и позволяет поднять давление.
Справочные усилия при выдвижении штока и 0,6 МПа для ряда ISO 15552: Ø32 — 483 Н, Ø40 — 754 Н, Ø50 — 1 178 Н, Ø63 — 1 870 Н, Ø80 — 3 016 Н, Ø100 — 4 712 Н, Ø125 — 7 363 Н. При другом давлении усилие пропорционально давлению.
Какой цилиндр нужен для разных плит?
Таблица посчитана по тем же правилам: запас 1,3, давление за регулятором не выше 0,6 МПа. Давления на изделие 2, 5 и 10 кПа взяты как шаги сетки расчёта, а не как рекомендация для вашего изделия. В ячейке: усилие на плите, диаметр цилиндра и давление за регулятором.
листайте таблицу вбок →
| Плита | Площадь, м² | 2 кПа | 5 кПа | 10 кПа |
|---|---|---|---|---|
| 400 × 300 мм | 0,12 | 240 Н, Ø32, 0,39 МПа | 600 Н, Ø50, 0,40 МПа | 1 200 Н, Ø63, 0,50 МПа |
| 600 × 400 мм | 0,24 | 480 Н, Ø40, 0,50 МПа | 1 200 Н, Ø63, 0,50 МПа | 2 400 Н, Ø100, 0,40 МПа |
| 800 × 600 мм | 0,48 | 960 Н, Ø63, 0,40 МПа | 2 400 Н, Ø100, 0,40 МПа | 4 800 Н, Ø125, 0,51 МПа |
Серия SI, о которой пойдёт речь дальше, выпускается в диаметрах Ø32–200, поэтому все строки таблицы покрыты одной линейкой. Рабочее давление по каталогу завода — до 0,8 МПа (в листе серии указано 0,1–1,0 МПа, документы расходятся, поэтому держимся меньшего).
Как подобрать пресс на реальном артикуле?
Исходные данные: плита 600 × 400 мм, стопка одежды высотой 300 мм, нужно сжать её примерно до 100 мм. Давление на изделие примем 5 кПа (допущение примера), сеть 0,6 МПа.
- Усилие на плите. F = 5 000 × 0,24 = 1 200 Н ≈ 122 кгс. Масса плиты и штока при ходе вниз немного помогает, в расчёте её не учитываем: это дополнительный запас.
- Усилие цилиндра. 1 200 × 1,3 = 1 560 Н.
- Диаметр. Ø50 даёт при 0,6 МПа только 1 178 Н: не хватает. Ø63 при 0,6 МПа даёт 1 870 Н, запас около 20 % после запаса 1,3. Берём Ø63.
- Давление за регулятором. p = 1 560 / 3 117 мм² ≈ 0,50 МПа. Оно ниже предела серии SI 0,8 МПа по каталогу завода и ниже давления сети, значит регулятор можно поставить.
- Ход. Плита в верхнем положении стоит выше стопки с зазором на загрузку 50 мм, то есть на 350 мм от стола. В конце сжатия плита стоит на 100 мм от стола. Ход = 350 − 100 = 250 мм.
- Артикул. SI-63-250-PPV, 47 400 ₸. Суффикс PPV означает регулируемое демпфирование с обеих сторон. Демпфирование смягчает удар плиты в крайних положениях. Тип крепления (фланец, лапы, качающееся) выбирают по коду из листа серии.
| Величина | Значение |
|---|---|
| Плита | 600 × 400 мм, 0,24 м² |
| Давление на изделие | 5 кПа (допущение примера) |
| Усилие на плите | 1 200 Н ≈ 122 кгс |
| Усилие цилиндра с запасом 1,3 | 1 560 Н |
| Цилиндр | SI-63-250-PPV, Ø63, ход 250 мм |
| Давление за регулятором | около 0,5 МПа |
Если пресс нужен для подушек, где сжатая стопка высоко пружинит, а для упаковки надо удержать её до закрытия пакета, считайте усилие по давлению, при котором изделие реально держит форму, а не по самой лёгкой стопке. Для этого проведите опыт на образце и запишите давление за регулятором, при котором пакет закрывается без усилия руками.
Сколько воздуха расходует один цикл?
Объём цилиндра за ход вперёд и назад, пересчитанный к атмосферному давлению: V = (π × D² / 4) × S × 2 × (P + 1,013) / 1,013 / 1 000 000 нл на цикл, где D и S в мм, P — манометрическое давление в бар. Для Ø63, хода 250 мм и давления 5 бар получаем 9,3 нл на цикл. Формула идёт с запасом: объём штока в ней не вычтен. При четырёх циклах в минуту это около 37 нл/мин, то есть малая нагрузка для цехового компрессора. Подробнее о подборе источника воздуха по расходу — в статье про расчёт расхода воздуха пневмосистемы.
Какая нужна скорость хода и какой распределитель?
Диапазон скорости SI 50–800 мм/с. Для сжатия мягкого изделия скорость берут малой, 50–150 мм/с: плита не бьёт по стопке, а воздух из изделия успевает выйти. Для скорости 100 мм/с потребный расход при давлении 5 бар: Q ≈ 3 117 мм² × 100 мм/с × 5,94 ≈ 111 нл/мин. У распределителя 5/2 4V210-08 паспортный Cv = 1,0, то есть Kv ≈ 0,87, а расход по оценке Qn ≈ 1 078 × Kv ≈ 930 нл/мин, примерно в восемь раз выше потребного. Оценка справочная: она относится к входному давлению 6 бар и перепаду 1 бар.
Что поставить рядом с цилиндром в пневмолинии?
Воздух в серии SI должен быть отфильтрован до 40 мкм, поэтому на вводе ставят фильтр-регулятор AW, от 6 360 ₸. Усилие пресса задаёт давление, поэтому прямо перед распределителем нужен регулятор с манометром ARG, от 20 520 ₸: по манометру видно, какое давление вы выбрали опытом, и его легко повторить на другой смене. Подвод и возврат ведёт однокатушечный распределитель 5/2 4V210, например 4V210-08-DC24V, 7 200 ₸. При пропадании питания катушки пружина возвращает распределитель в исходное положение. Подключите его так, чтобы в исходном положении воздух шёл в штоковую полость, тогда плита идёт вверх: для пресса это более безопасный отказ, чем остановка в нижнем положении. Если пропадёт воздух, плита опускается под своим весом, поэтому механический ограничитель хода и ограждение обязательны. Скорость хода настраивают дросселями AS на портах цилиндра, с дросселированием на выпуск, от 1 080 ₸; шум сброса убирает глушитель PSL, от 180 ₸.
У цилиндра порты с внутренней резьбой G, размер зависит от диаметра, он указан в листе серии. У распределителя 4V210-08 порты G1/4. Дроссели AS бывают с цангой под трубку и с резьбой, подберите вариант под порт цилиндра.
Принцип работы и состав схемы пресса мы разбирали в статье про схему управления пресса: порядок включения тот же, только усилителя нет.
Как сделать давление на изделие равномерным?
Среднее давление равно усилию, делённому на площадь, но по стопке оно неравномерно: молнии, пуговицы и швы создают локальные пики. Чтобы равномерность была лучше, плиту делают жёсткой и ставят её на шток по центру площади, а не сбоку. Два-четыре направляющих вала с втулками не дают плите перекоситься; без них боковая сила изгибает шток и быстрее изнашивает уплотнения. Если стопка выступает за край плиты, давление считайте по площади контакта, а не по площади плиты.
Если по изделию нельзя давить жёстко, между плитой и стопкой кладут прокладку (лист пенополиэтилена, мягкий ковёр). Усилие она не меняет, но распределяет его по ткани.
Как задать выдержку и возврат?
Цикл состоит из трёх участков: ход вниз до остановки по давлению или по упору, выдержка, ход вверх. Выдержка нужна, чтобы стопка осела, а воздух вышел из ткани и наполнителя. Её задаёт таймер контроллера или пневматическое реле времени, величину подбирают опытом по изделию. Пока плита стоит под давлением и нет утечек, воздух не расходуется: расход идёт только на ходах.
Скорость возврата настраивают теми же дросселями AS. Пуховые изделия после снятия давления расправляются, поэтому плиту поднимают плавно, а пакет закрывают до её полного подъёма.
Двуручный пуск и безопасность
Пресс, под плиту которого в рабочей зоне могут попасть руки, запускают двумя кнопками. Двуручное управление типа III по ISO 13851:2019 требует нажатия обеих кнопок с разбежкой не более 0,5 с и остановки опасного движения при отпускании любой из них. Простая пневматическая схема «И» из двух кранов не проверяет разбежку и не защищена от фиксации одной рукой, поэтому не заменяет сертифицированный узел. Безопасные расстояния против раздавливания частей тела задаёт ISO 13854:2017. Усилие в 1 560 Н — это около 159 кгс, чего достаточно для тяжёлой травмы. Оценка рисков для вашего пресса проводится отдельно, эта статья её не заменяет.
Типичные ошибки
- Берут давление на изделие «из головы». Усилие пропорционально p: ошибка вдвое даёт ошибку вдвое. Определяйте p опытом на образце.
- Считают усилие по площади цилиндра, а не по площади плиты. Давление на изделие — это усилие, делённое на площадь плиты.
- Не учитывают запас. Без запаса 1,3 цилиндр «не дожимает» стопку.
- Ставят слишком короткий ход. Ход считают от верхнего положения плиты над стопкой, а не от высоты стопки.
- Подают сеть напрямую. Усилие задаёт давление за регулятором; без манометра повторяемости нет.
- Плита без направляющих. Перекос изгибает шток.
- Нет ограждения зоны плиты. Безопасность не заменить кнопкой.
Рубрики каталога
- Пневмоприводы — цилиндры;
- Регуляторы давления AR;
- Калькулятор усилия цилиндра;
- Калькулятор скорости цилиндра.
Частые вопросы
Как рассчитать усилие пресса для упаковки одежды?
Усилие равно давлению на изделие, умноженному на площадь плиты. Затем добавляют запас на трение и перекос, у нас 1,3, и подбирают цилиндр по этому усилию.
Какой пневмоцилиндр нужен для плиты 600 × 400 мм?
При давлении на изделие 5 кПа (допущение примера) нужно 1 200 Н на плите. С запасом 1,3 подойдёт Ø63 при давлении за регулятором около 0,5 МПа.
Нужен ли усилитель для пресса для подушек?
Обычно нет: плита большая, а давление на мягкое изделие маленькое. Усилие в сотни ньютонов и единицы килоньютонов даёт обычный цилиндр.
Как выбрать ход цилиндра?
От верхнего положения плиты до конечного: высота стопки плюс зазор на загрузку минус высота после сжатия. Для стопки 300 мм, зазора 50 мм и сжатия до 100 мм ход равен 250 мм.
Сколько воздуха нужно прессу?
Для цилиндра Ø63 с ходом 250 мм около 9,3 нл на цикл при 5 бар. При четырёх циклах в минуту это около 37 нл/мин.
Чем запускать пресс, чтобы было безопасно?
Двумя кнопками с ограждением зоны плиты. Двуручное управление типа III по ISO 13851:2019 требует разбежки нажатий не более 0,5 с.
Готов выбрать? Найдём конкретный артикул за минуту
Прочитал статью — нужен товар или совместимый аналог европейских брендов? Перейди в наш каталог или подбор аналогов:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (2)
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: подбор аналога европейских брендов, расчёт пневмосистемы, спецификация на WAALPC с ценами.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: