11.09.2026 · Команда CORNETA.KZ
Что такое пресс-ножницы и как они режут металл?
Пресс-ножницы — это узел или отдельный станок, который отрезает или вырубает металл прямым либо наклонным ножом под нагрузкой от привода: гидравлического, пневматического или ручного рычажного. От типа привода и способа реза зависит, какую толщину и какую длину линии реза вообще можно резать — пневматика справляется не с любым сочетанием.
Товары из статьи
Усилие прямого реза считают по формуле F = k · L · s · σср, где L — длина линии реза (мм), s — толщина металла (мм), σср — принятое расчётное сопротивление срезу, k — коэффициент запаса на затупление ножей и перекос. Для условной полосы 50×3 мм при принятом сопротивлении срезу σср = 300 МПа это 45 000 Н = 45 кН без запаса. Наш самый большой цилиндр в каталоге — WAALPC DSBG-320 — при рабочем давлении 0,6 МПа даёт теоретически 48,25 кН, а с потерями ≈10 % (допущение) около 43 кН — то есть меньше 45 кН, не говоря о запасе k = 1,3 (58,5 кН). Полосу 50×3 мм прямым ножом пневматика тянет только на самом пределе: даже Ø320 при 0,8 МПа (максимум серии по каталогу завода) даёт с потерями ≈57,9 кН — на 1 % меньше требуемых 58,5 кН. Дальше в статье — почему зазор и угол наклона ножа меняют картину, таблица «толщина × длина реза → диаметр цилиндра» и расчёт на реальном артикуле.
🛒 Решение в каталоге:
WAALPC DSBG Ø32–320 — цилиндры ISO 15552 со стяжными шпильками, рабочее давление до 0,8 МПа по каталогу завода.
Что такое пресс-ножницы и как они режут металл?
Пресс-ножницы — не всегда отдельный станок. Иногда это узел на прессе: пуансон-нож, который движется вертикально относительно неподвижного стола-матрицы и отрезает или вырубает заготовку. Отдельным станком с таким же принципом работы называют гильотинные ножницы — их отличает длинный прямой или наклонный нож, рассчитанный на широкий лист.
Различие внутри одного термина «пресс-ножницы» держится на двух способах реза: рез — прямая или наклонная линия, заготовка распадается на две части; вырубка — замкнутый контур, из листа вынимают деталь целиком. Формула усилия одна и та же по физике (сопротивление металла срезу), но подставляют в неё разное: для реза — длину линии, для вырубки — периметр контура. Разница важна на практике: у реза есть приём для радикального снижения усилия (наклонный нож), у вырубки замкнутым контуром — почти нет.
Как рассчитать усилие реза пресс-ножниц?
Базовая формула для прямых параллельных ножей — из справочника В. П. Романовского «Холодная штамповка»:
P = L · S · σср
Здесь σср — расчётное сопротивление срезу. Для условного примера ниже принимаем σв = 400 МПа и σср = 300 МПа. Эти числа заданы для расчёта и не являются универсальными свойствами марки стали. Для конкретной заготовки исходные данные и поправки выбирают по материалу, его состоянию, толщине и условиям реза.
Расчёт по шагам для полосы 50×3 мм:
- L = 50 мм — длина линии реза
- s = 3 мм — толщина полосы
- σв = 400 МПа — принято в примере
- σср = 0,75 · 400 = 300 МПа — принятое расчётное сопротивление срезу
- F = 50 · 3 · 300 = 45 000 Н = 45 кН
Тот же справочник даёт поправку на реальные условия: изгиб заготовки при резе, неравномерность толщины проката и затупление ножей увеличивают требуемое усилие примерно на 30%. Расчётное усилие для подбора машины — не 45, а Pn = 1,3 · P = 58,5 кН. Кроме того, усилие пневмоцилиндра меньше теоретического p·A из-за трения уплотнений: как допущение принимаем потери ≈10 %, то есть Fцил ≈ 0,9 · p · A.
Как зазор между ножами влияет на усилие и качество кромки?
Зазор между режущими кромками верхнего и нижнего ножа — не монтажный допуск, а рабочий параметр, который считают отдельно под каждую толщину. Практическое правило: зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины металла (ориентир; в литературе для гильотинных ножниц по стали встречаются и большие значения — сверьте с паспортом ножниц).
| толщина s, мм | зазор z, мм |
|---|---|
| 1 | 0,03–0,05 |
| 2 | 0,07–0,10 |
| 3 | 0,10–0,15 |
| 4 | 0,13–0,20 |
| 5 | 0,17–0,25 |
| 6 | 0,20–0,30 |
Зазор меньше нормы — ножи фактически защемляют металл вместо того, чтобы срезать: трение растёт, усилие растёт, а кромки ножей выкрашиваются быстрее. Зазор больше нормы — металл перед разделением успевает заметно погнуться, на кромке остаётся заусенец и скол, качество реза падает даже если усилия хватает с запасом. Правильный зазор — тот случай, когда «отрегулировано один раз по толщине» экономит и усилие, и ресурс ножей одновременно.
Почему наклонный нож снижает усилие в разы?
Ключевой приём для длинного реза — наклонить подвижный нож относительно неподвижного на угол φ, выбранный по материалу и конструкции ножниц. Вместо того чтобы врезаться в металл по всей длине L одновременно, наклонный нож режет постепенно: точка контакта с полной глубиной погружения ползёт вдоль линии реза. Формула ниже — справочная (ориентировочная) и справедлива, когда длина реза не меньше длины фронта s/tgφ.
Геометрически, если нож наклонён на угол φ, к моменту, когда одна точка линии реза уже прорезана на всю толщину s, соседняя точка на расстоянии ℓ = s / tg φ ещё не тронута. Это и есть длина «фронта» реза, который нагружен одновременно — не вся линия L, а только этот короткий участок. Отсюда усилие наклонного реза:
Fнакл ≈ σср · s² / (2 · tg φ)
В принятой оценке для достаточно длинного реза (L ≥ s/tgφ) длина L не входит в формулу. Для сравнения используем то же условное сопротивление срезу 300 МПа; это допущение модели, а не паспортное усилие ножниц. Для угла 3°, толщины s = 3 мм, длины реза L = 100 мм и принятого в этом примере сопротивления срезу σср = 300 МПа:
- tg 3° = 0,0524
- Fнакл = 300 · 3² / (2 · 0,0524) = 300 · 9 / 0,1048 = 25 760 Н ≈ 25,8 кН
При s = 3 мм и φ = 3° длина фронта s/tgφ ≈ 57,24 мм. Для L = 100 мм условие выполнено: прямой рез требует 90,0 кН, оценка наклонного — 25,8 кН, отношение около 3,5. При L = 50 мм выбранная формула неприменима; численный выигрыш без отдельной модели не приводим. Таблица ниже использует это ограничение:
листайте таблицу вбок →
| длина реза L, мм | прямой нож, кН | наклонный нож 3°, кН | во сколько раз меньше |
|---|---|---|---|
| 100 | 90,0 | 25,8 | 3,5 |
| 200 | 180,0 | 25,8 | 7,0 |
| 500 | 450,0 | 25,8 | 17,5 |
| 1000 | 900,0 | 25,8 | 34,9 |
Это ровно та причина, по которой у промышленных гильотинных ножниц нож, как правило, наклонный: на листе шириной 1250–2000 мм прямой нож потребовал бы усилия в десятки раз больше, чем даёт любой реальный привод. Плата за приём — заготовка на выходе слегка изгибается и закручивается за счёт того, что рез идёт не мгновенно, а с задержкой по длине; чем больше угол, тем заметнее этот эффект и тем быстрее изнашивается кромка ножа. Угол выбирают по данным изготовителя ножниц и условиям обработки. Значение 3° в расчёте задано только для примера.
Ход тоже растёт: при наклонном ноже один конец лезвия отстаёт от другого на L·tgφ, то есть ход ножа должен быть не меньше s + L·tgφ + зазор на подачу листа. Для L = 1000 мм и 3° это ≈ 52 мм плюс толщина — ход 25 мм у DSBG-320-25-P из примера ниже для длинного наклонного реза не годится.
Ограничение по толщине остаётся: усилие растёт как s². При s = 3 мм Fнакл ≈ 25,8 кН (с k = 1,3 — ≈ 34 кН, проходит на Ø320 при 0,6 МПа: ≈ 43 кН с потерями), а при s = 4 мм уже ≈ 45,8 кН (с k = 1,3 — ≈ 60 кН, не проходит).
Вырубка или прямой рез — что выбрать?
У вырубки контур замкнутый — в формулу вместо длины линии L подставляют периметр контура P: F = k · P · s · σср. Физика та же, но приём с наклонным ножом здесь не работает напрямую: контур замкнут со всех сторон, «сбежать» от одновременной нагрузки по всему периметру нельзя. В штамповке эту проблему решают ступенчатым пуансоном или скосом на матрице — усилие размазывается по времени за счёт того, что разные участки контура входят в металл не одновременно, — но это отдельная, более сложная конструкция пуансона, а не просто наклон целого ножа.
Практический вывод: для вырубки даже небольшого контура пневматический привод упирается в предел гораздо быстрее, чем для прямого реза той же толщины. Круглая шайба Ø40 мм из той же полосы 3 мм имеет периметр около 126 мм — это уже 126 × 3 × 300 = 113 400 Н = 113,4 кН, что в 2,4 раза больше теоретического усилия Ø320 при 0,6 МПа (48,25 кН) и в 2,6 раза — с потерями (≈43 кН). Вырубку деталей заметного размера пневматикой на 0,6 МПа честно не потянуть — только гидравлика.
Как толщина металла и длина реза определяют диаметр цилиндра?
Расчёт для прямого ножа: F = L·s·σср (σср = 300 МПа), расчётное усилие Pn = 1,3·F, усилие цилиндра — теоретическое p·A с потерями 10 % (Fцил = 0,9·p·A), ряд цилиндров WAALPC ISO 15552. В скобках — усилие цилиндра и запас над Pn. «Нет» — даже Ø320 не хватает.
листайте таблицу вбок →
| s, мм | L, мм | F, кН | Pn=1,3·F, кН | Ø при 0,6 МПа | Ø при 0,8 МПа |
|---|---|---|---|---|---|
| 1 | 50 | 15,0 | 19,5 | Ø250 (26,5; +36%) | Ø200 (22,6; +16%) |
| 1 | 100 | 30,0 | 39,0 | Ø320 (43,4; +11%) | Ø320 (57,9; +48%) |
| 1 | 200 | 60,0 | 78,0 | нет | нет (Ø320: 57,9) |
| 2 | 50 | 30,0 | 39,0 | Ø320 (43,4; +11%) | Ø320 (57,9; +48%) |
| 2 | 100 | 60,0 | 78,0 | нет | нет |
| 3 | 50 | 45,0 | 58,5 | нет (Ø320: 43,4) | нет (Ø320: 57,9; на 1 % меньше 58,5) |
| 3 | 80 | 72,0 | 93,6 | нет | нет |
| 4 | 40 | 48,0 | 62,4 | нет | нет (Ø320: 57,9) |
| 5 | 25 | 37,5 | 48,8 | нет | Ø320 (57,9; +19%) |
| 6 | 20 | 36,0 | 46,8 | нет | Ø320 (57,9; +24%) |
Видна закономерность: предельный параметр — не толщина и не длина сами по себе, а их произведение s × L, то есть площадь сечения реза. Для Ø320 при 0,6 МПа с k = 1,3 и потерями это около 110 мм² (43 400 Н / (1,3 · 300 МПа) ≈ 111 мм²), при 0,8 МПа — около 148 мм² (57 900 Н / (1,3 · 300 МПа)). Без запаса k и без потерь (теоретические 48,25 кН) предел был бы 161 мм² — именно на такую цифру нельзя рассчитывать. Все значения получены при условном сопротивлении срезу σср = 300 МПа и принятых коэффициентах; для конкретного материала и условий реза нужен пересчёт.
Где заканчивается пневматика в пресс-ножницах?
45 кН для полосы 50×3 мм против теоретических 48,25 кН у Ø320 при 0,6 МПа — на бумаге запас 7,2%, но с потерями в цилиндре (≈43 кН) он уже отрицательный, а с эксплуатационным запасом 1,3 требуется 58,5 кН. Строго по методике пневматика на 0,6 МПа такую полосу не тянет. Чтобы получить Ø320 с запасом, нужно давление в цилиндре не ниже 58,5 / (0,9 · 80,4) ≈ 0,81 МПа — это выше максимума серии по каталогу завода (0,8 МПа): при 0,8 МПа Ø320 даёт с потерями 57,9 кН, на 1 % меньше требуемых 58,5 кН. Такая полоса — на самом пределе. У большинства цехов магистраль 0,6–0,7 МПа, а давление на цилиндре ещё ниже из-за потерь в линии.
Практический ориентир для прямого ножа на 0,6 МПа: сечение реза s × L до ≈ 110 мм² (1 мм × 100 мм, 2 мм × 50 мм). Дальше — три пути: поднять давление до 0,8 МПа — максимума по каталогу завода (у большинства цехов магистраль ниже), перейти на наклонный нож там, где это применимо (прямой рез, не вырубка), или сменить привод на гидравлику — там при том же диаметре цилиндра рабочее давление 16–20 МПа вместо 0,6–0,8 МПа даёт кратно больше усилия.
Рычаг — четвёртый путь: он умножает силу за счёт хода. При соотношении плеч 3 : 1 и КПД шарниров 0,9 цилиндр Ø250 при 0,6 МПа (26,5 кН с потерями) даёт на ноже ≈ 26,5 · 3 · 0,9 ≈ 71 кН (допущения), но ход цилиндра должен быть втрое больше хода ножа, а скорость реза падает во столько же раз.
Как выглядит пример на артикуле DSBG-320-25-P?
Для полосы 50×3 мм берём WAALPC DSBG-320-25-P — профильный цилиндр ISO 15552, диаметр 320 мм, ход 25 мм (для реза достаточно короткого хода — нож проходит толщину листа и небольшой запас, длинный ход тут не нужен и только удорожает узел). Цена — 1 239 180 ₸. Рабочее давление у серии DSBG — до 0,8 МПа по каталогу завода, для расчёта берём 0,6 МПа, как и в остальных статьях этого кластера.
F = 0,6 МПа × π × 320² / 4 = 0,6 × 80 425 = 48 255 Н = 48,25 кН — то самое значение из таблицы выше. Это теоретическое толкающее усилие штока без потерь; с потерями ≈10 % — около 43,4 кН. В реальном узле часть хода уходит на выборку зазора и страгивание ножа, поэтому усилие в момент реза ещё ниже — это аргумент за запас по давлению и диаметру. Камера Ø320 при ходе 25 мм — около 2 л (≈ 14 нл при 0,6 МПа): её заполнение требует распределителя, трубопровода и дросселей соответствующего сечения, см. замечание к спецификации.
Как обеспечить безопасность — двуручное управление и защита от падения ножа?
Учебная принципиальная схема (не проект машины): фильтр-регулятор на входе, два ручных клапана в цепи «И» (выход первого подаёт воздух на вход второго — управляющий сигнал возможен, когда обе кнопки удерживаются нажатыми; контроль интервала между нажатиями и отпускания обеих кнопок перед повторным пуском эта цепь не выполняет), пневмораспределитель 5/2 с пневмоуправлением, два дросселя для раздельной настройки скорости прямого и обратного хода, цилиндр, глушители на выхлопе.
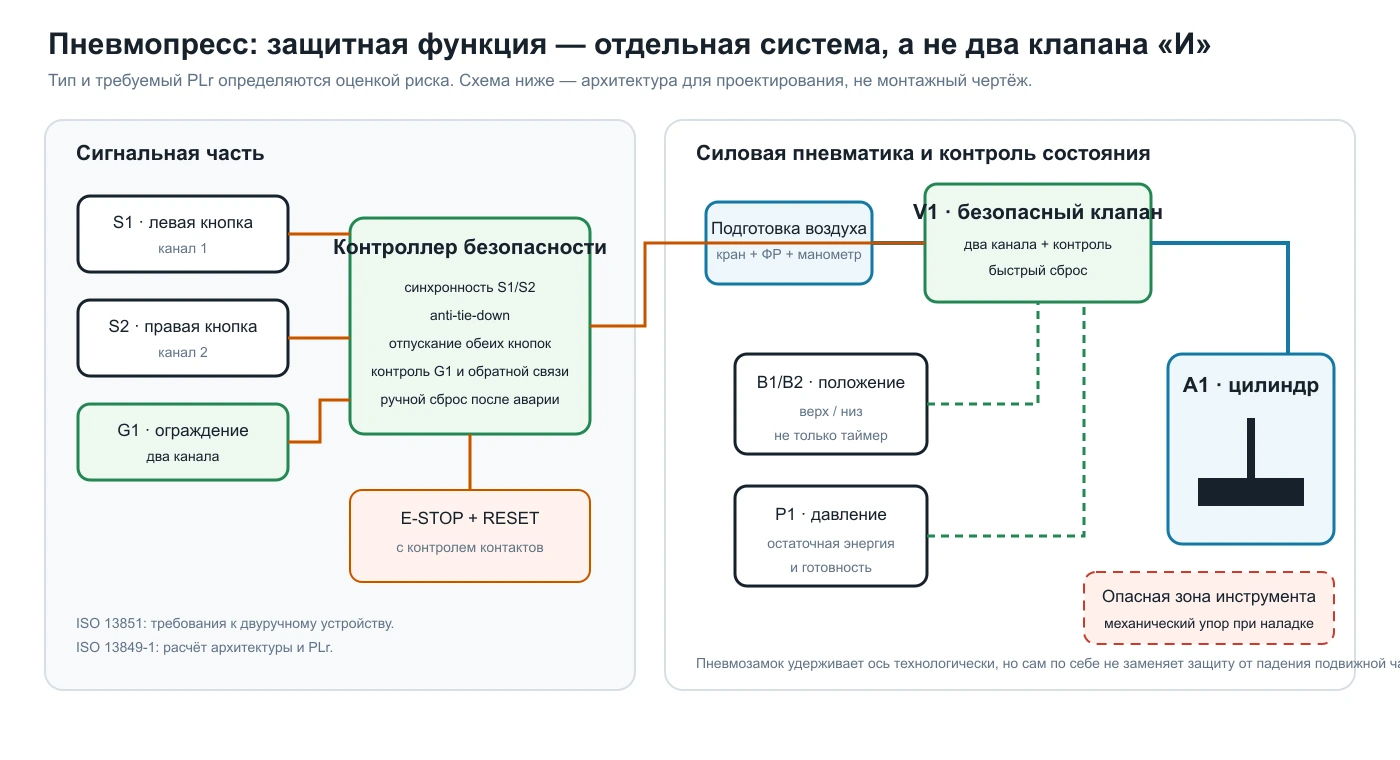
Почему не педаль. На пресс-ножницах зона реза — прямо под ножом, и педаль без ограждения освобождает обе руки как раз там, где им находиться нельзя. Один из способов защиты — двуручное управление: обе руки на своих кнопках, и любая отпущенная раньше времени останавливает ход (требования к двуручному устройству — в ISO 13851; общие требования безопасности машин в России — ТР ТС 010/2011). Двуручное — не единственное решение: по оценке риска выбирают его, блокирующее ограждение или световой барьер. Простая цепь «И» из двух клапанов не защищает от блокировки одной кнопки и не контролирует интервал между нажатиями и обязательное отпускание обеих кнопок перед повторным пуском — для этого нужен сертифицированный модуль (как на рисунке ниже).
Что ещё нужно на таком станке.
- Ограждение или блокировка зоны реза и аварийный останов: двуручное управление защищает только оператора у кнопок.
- Падение ножа: при потере воздуха нож вместе со штоком может опуститься под собственным весом. Пневмозамки на портах цилиндра уменьшают этот риск, но не устраняют внутренние утечки — при наладке и замене ножей нужен механический упор (стопор), как показано на рисунке ниже.
- Замена ножей — только после отключения питания, сброса давления из обеих камер (через предусмотренные узлы сброса между пневмозамками и цилиндром) и установки механического упора.
- После пропажи и возобновления подачи воздуха давление подают через клапан плавного пуска, нож не должен двигаться сам.
Честно: сертифицированный узел двуручного управления — две несрабатывающие от случайного касания кнопки с логикой «И» и защитой от блокировки одной кнопки скотчем — это отдельная позиция безопасности, и в нашем каталоге её нет. Пневматическую часть (цилиндр, распределитель, дроссели, пневмозамки) можно собрать из компонентов каталога; кнопочные клапаны и защитный модуль подбирают отдельно. Сертифицированный модуль для серийного станка нужно брать у поставщика машиностроительной автоматики, рассчитанного именно на эту задачу.
Как выглядит спецификация пресс-ножниц с артикулами и ценами?
листайте таблицу вбок →
| Артикул | Назначение | Кол-во | Цена |
|---|---|---|---|
| DSBG-320-25-P | цилиндр, Ø320, ход 25 мм | 1 | 1 239 180 ₸ |
| 4A210-08 | распределитель 5/2, пневмоуправление | 1 | 4 440 ₸ |
| AFR2000 | фильтр-регулятор со встроенным манометром | 1 | 5 040 ₸ |
| JSC6-M5 | дроссель, регулировка скорости хода | 2 | 450 ₸ |
| BSLM-01 | глушитель R1/8 на выхлоп распределителя (выхлопы 4A210-08 — 1/8″) | 2 | 150 ₸ |
| PC06-02 | фитинг цанговый прямой R1/4 под трубку Ø6 (порты 1/4″ распределителя) | 4 | 400 ₸ |
| PCV-15 | пилотный обратный клапан (пневмозамок), G1/2 — если порт цилиндра G1/2 (порт Ø320 в карточке DSBG не указан) | 2 | 17 100 ₸ |
В спецификацию не входят: рама, нож и матрица (механическая обработка отдельно), сертифицированный узел двуручного управления (отдельная позиция безопасности, см. выше), кнопочные клапаны цепи «И», отдельные устройства сброса давления из камер, механический упор и трубки. Набор учебный: трубка Ø6 мм, дроссели M5 и распределитель 4A210 рассчитаны на малые цилиндры, а камера Ø320 — около 2 л; сечения распределителя, трубопровода и дросселей для такого цилиндра подбирают по расходу, порты цилиндра уточняют по паспорту. Не сходится по своей толщине и длине реза — пришлите материал, толщину, длину реза и рабочее давление в сети на info@corneta.kz, посчитаем и подберём цилиндр под ваш случай (сроки — по запросу).
Какие типичные ошибки бывают при расчёте и сборке пресс-ножниц?
- Путают σв и σср — подставляют в формулу полный предел прочности вместо сопротивления срезу, получают завышенное усилие на 25–40% и берут цилиндр крупнее, чем нужно (или наоборот — недооценивают, если взяли готовую цифру «предел прочности» не за то число).
- Забывают эксплуатационный запас 1,3 и потери в цилиндре — подбирают цилиндр впритык к теоретическому p·A без учёта затупления ножей и трения уплотнений, и станок не режет, когда кромка чуть притупилась.
- Зазор оставляют «на глаз» — либо нулевой (рост трения и усилия, быстрый износ ножей), либо завышенный (рваная кромка и заусенец даже при достаточном усилии привода).
- Ставят ножную педаль без ограждения — руки остаются свободны у зоны реза; защиту выбирают по оценке риска (двуручное, блокирующее ограждение, световой барьер).
- Путают рез и вырубку — считают усилие по длине линии L там, где на самом деле замкнутый контур и нужен периметр P; для вырубки, в отличие от реза, приём с наклонным ножом не работает напрямую.
- Ждут выигрыша от наклонного ножа на короткой полосе — при L < s/tgφ (≈57,24 мм при 3° и s = 3 мм) выбранная формула неприменима. Численный выигрыш на коротком резе без подходящей модели не приводим.
Подобрать по теме
Какие материалы пригодятся ещё?
Пресс-ножницы — шестая статья в серии расчётов усилия для самодельных пневматических станков. Смежные операции того же кластера:
Про ручной вырубной инструмент — в статье «Пневмоножницы вырубные по металлу: толщина реза и расход воздуха».
Какие размеры по теме есть у нас?
Страницы с размерами, ценой и обозначениями других марок для серий из этой статьи: DSBG-250-1000, DSBG-250-630, DSBG-50-320, DSBG-320-160.
Какие вопросы чаще всего задают про пресс-ножницы?
До какой толщины металла режут пресс-ножницы на пневматике?
На рабочем давлении 0,6 МПа и максимальном в нашем каталоге цилиндре Ø320 — прямым ножом при сечении реза s × L до ≈110 мм² (1 мм × 100 мм, 2 мм × 50 мм), с запасом 1,3 и потерями 10 %. При 0,8 МПа — до ≈148 мм² (2 мм × 70 мм, 3 мм × 45 мм). Больше — наклонный нож, повышенное давление или гидравлика.
Чем пресс-ножницы отличаются от гильотинных ножниц?
По сути это одно и то же — прямой или наклонный нож, режущий лист под нагрузкой привода. «Гильотинные ножницы» чаще называют отдельный станок для листа большой ширины как правило, с наклонным ножом; «пресс-ножницы» — более широкое бытовое название, включающее и узел на прессе, и небольшой станок для полосы или прутка.
Почему наклонный нож снижает усилие, если площадь среза та же?
Наклонный нож распределяет рез по длине во времени. В принятой оценке для достаточно длинного реза (L ≥ s/tgφ) одновременно работает фронт шириной s/tgφ. При меньшей длине эту формулу не применяют.
Можно ли резать пневматикой лист шире 100 мм?
Прямым ножом — только тонкий металл (см. таблицу выше). Для наклонного ножа принятая оценка относится к достаточно длинному резу (L ≥ s/tgφ): усилие почти не зависит от L, растёт как s², а ход ножа должен быть не меньше s + L·tgφ. Для более короткого реза нужен отдельный расчёт.
Обязательно ли двуручное управление на прессе-ножницах?
Не обязательно именно двуручное: защиту выбирают по оценке риска. Зона реза опасна для рук, а ножная педаль без ограждения освобождает обе руки именно там, где им находиться нельзя. Варианты — двуручное управление с остановкой хода при отпускании любой кнопки, блокирующее ограждение, световой барьер; при любом из них нужны аварийный останов и защита от падения ножа при наладке.
Что выбрать — цилиндр Ø320 или гидравлику?
Если расчётное усилие с запасом 1,3 укладывается в ≈43 кН (Ø320, 0,6 МПа, потери 10 %) или в ≈58 кН (0,8 МПа) — пневматика подходит и обходится дешевле в обвязке. Выше этого порога Ø320 уже не даёт запаса, и по деньгам гидроцилиндр меньшего диаметра на 16–20 МПа часто выходит выгоднее, чем гнаться за пределом пневматики.
Как рассчитать зазор между ножами под свою толщину металла?
Зазор z = (1/30…1/20)·s, то есть 3,3–5% толщины листа. Для стали 3 мм — это 0,10–0,15 мм. Точное значение внутри диапазона подбирают ближе к меньшей границе для тонкого металла и мягких сплавов, ближе к большей — для толстого и твёрдого.
Свой случай не укладывается в таблицу?
Пришлите спецификацию — материал, толщину, длину реза, давление в сети
Основания уточнений: SSAB: оценка усилия реза; Festo ZSB: пневматический блок двуручного управления. Данные отдельного устройства не подтверждают безопасность всей машины.
Выбрать DSBG: 701 исполнение, от 19 860 ₸
В каталоге — Пневмоцилиндр стандартный DSBG — расширенный диапазон, Ø 32–320 мм. Откройте серию или найдите совместимый аналог по чужому обозначению:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Ещё по теме: артикулы, аналоги и статьи (13)
- Листогиб своими руками на пневматике
- Станок для клёпки своими руками
- Пневматический домкрат: расчёт грузоподъёмности
- Каталог пневмоцилиндров WAALPC — все диаметры
- Цилиндры DSBG Ø32–320
- 🧮 Конвертер единиц (МПа, бар, кН)
- Пресс для брикетов своими руками: хватит ли пневмоцилиндра
- Пневмоцилиндр DSBG-50-100-P-A Ø50 ход 100
- Пневмоцилиндр DSBG-160-500-P-A Ø160 ход 500
- Пневмоцилиндр DSBG-250-320-P-A Ø250 ход 320
- совместимый аналог Bosch ITS / TRB
- WAALPC DSBG-320-800-P-A
- WAALPC DSBG-160-2000-PPV
Пришлите список позиций — вернём варианты с ценами
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр стандартный DSBG — расширенный диапазон: 701 исполнение, Ø 32–320 мм, цена от 19 860 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: