Краткий ответ: опрессовка ГБЦ — проверка головки блока цилиндров на трещины: все окна рубашки охлаждения закрывают плитами с резиной, в рубашку подают сжатый воздух, а головку опускают в горячую воду и смотрят, нет ли пузырьков. Руководство по ремонту ВАЗ-21011 задаёт воздух 0,15–0,2 МПа (1,5–2 бар), воду в ванне 60–80 °C, прогрев головки 5 минут и 1–1,5 минуты без утечки воздуха; рубашку дополнительно проверяют водой под давлением 0,5 МПа — 2 минуты без течи. Паспорта серийных стендов говорят о 4–6 бар воздуха и воде до 90 °C — это возможности стенда, а не норма для головки: технологические заглушки рубашки у части головок, по данным Goodson (автор Jim Tapp), выбивает уже около 4 бар. Ниже — нормы и методы таблицей, устройство стенда, расчёт прижима плиты на пневмоцилиндрах и узел подачи воздуха, который собирают из стандартной пневматики.
Товары из статьи
Содержание статьи (11 разделов)
- Что такое опрессовка ГБЦ и когда её делают
- Давление и режимы: нормы и паспорта таблицей
- Методы: воздух в ванне, вода под давлением, мыльный раствор
- Устройство стенда для опрессовки ГБЦ
- Расчёт прижима плиты пневмоцилиндрами
- Узел подачи воздуха: схема из стандартной пневматики
- Порядок опрессовки
- Безопасность
- Типичные ошибки
- Частые вопросы
- Источники
Что такое опрессовка ГБЦ и когда её делают
Головка блока работает между камерой сгорания и рубашкой охлаждения. Трещина, которая соединяет рубашку с камерой, маслоканалом или наружной стенкой, даёт уход антифриза, пузыри в расширительном бачке, белый выхлоп, масло с эмульсией. Глазом такую трещину часто не видно: под нагрузкой и в тепле она раскрывается, на холодной головке закрыта.
Опрессовку делают:
- после перегрева двигателя; среди причин трещин называют и неправильную затяжку болтов головки («За рулём», «Всему голова»);
- при уходе антифриза без видимой течи и подозрении на прокладку — чтобы отличить прогоревшую прокладку от треснувшей головки;
- при покупке головки с рук или после ремонта: шлифовки, сварки, замены сёдел — проверить, что ремонт не открыл новую трещину.
Ограничение метода надо знать заранее: опрессовка находит только трещины, которые выходят в рубашку охлаждения. Поверхностную трещину, не связанную с водяным каналом, она не покажет — для неё нужен пенетрант, магнитопорошковый контроль (чугун) или ультразвук.
Давление и режимы: нормы и паспорта таблицей
листайте таблицу вбок →
| Источник | Среда и давление | Температура и время | Что это |
|---|---|---|---|
| Руководство по ремонту ВАЗ-21011, 21051 (приспособление А.60334) | Воздух 0,15–0,2 МПа (1,5–2 кгс/см²) | Ванна 60–80 °C, прогрев 5 мин, утечки нет 1–1,5 мин | Заводская методика ремонта |
| То же руководство, проверка рубашки водой | Вода 0,5 МПа (5 кгс/см²) насосом | 2 мин без течи | Заводская методика ремонта |
| Goodson (США, поставщик моторных мастерских), Jim Tapp | Воздух 20–25 psi ≈ 1,4–1,7 бар — «достаточно» | Горячая вода или мыльный раствор | Практика мастерских |
| Военное руководство США TM 9-6115-604-34 (дизель-генераторы) | Вода 35–85 psi (241–586 кПа) | 82–93 °C | Ремонтная методика для дизеля |
| Паспорта стендов ТС1000, ТС1600, СГИ 1200 | Воздух 4–6 бар от сети цеха | Вода до 90 °C (СГИ 1200: 70–90 °C) | Возможности стенда, данные продавцов |
ГОСТ или ОСТ с давлением опрессовки головок мы не нашли; заводские нормы КАМАЗ и ЯМЗ в открытом доступе тоже не нашли. Поэтому ориентир — методика ремонта вашего двигателя, а без неё — 1,5–2 бар воздуха, как у ВАЗ. Давление выше методики нагружает заглушки и плиты, поэтому начинают с нормы ремонта, а не с возможностей стенда.
Почему не 5–6 бар «на всякий случай». В рубашку части головок запрессованы технологические заглушки. По данным Goodson, такие заглушки выбивает примерно при 60 psi — около 4,1 бар, то есть внутри паспортного диапазона стендов. Выбитая заглушка — это и опасность для человека у ванны, и лишний ремонт. Поднимайте давление ступенями: сначала 1–1,5 бар, затем рабочее по методике.
Методы: воздух в ванне, вода под давлением, мыльный раствор
листайте таблицу вбок →
| Метод | Как делают | Что видно | Где слабое место |
|---|---|---|---|
| Воздух + горячая ванна | Рубашку закрывают, подают воздух, головку погружают в воду 60–90 °C | Цепочку пузырьков из трещины — сразу место | Нужна ванна с нагревом и подъём головки |
| Вода под давлением | Рубашку заполняют водой (лучше горячей) и поднимают давление насосом | Течь, мокрое пятно, падение давления | Малую течь в камере сгорания видно хуже, чем пузырь |
| Воздух + мыльный раствор («сухой» способ) | Рубашку закрывают, подают воздух, поверхности смачивают раствором | Пену в месте утечки | Головка холодная — трещина может не раскрыться |
| Керосин (ВАЗ-2114, без давления) | Керосин заливают в каналы, смотрят выход | Подтекание | Медленно, без давления находит только явные трещины |
Критерий годности по ВАЗ — нет пузырьков воздуха за 1–1,5 минуты и нет течи воды за 2 минуты. Норму по падению давления за время для ГБЦ мы в открытых источниках не нашли, поэтому манометр на стенде — для контроля давления, а решение принимают по пузырькам.
Где ищут в первую очередь: участки у камеры сгорания и между сёдлами клапанов, у дизелей — у гнезда форсунки, а также места прежней сварки.
Устройство стенда для опрессовки ГБЦ
У серийных стендов одна схема: ванна с ТЭНами, стол для головки с подъёмом, комплект плит и заглушек с вакуумной резиной, прижимы и подвод воздуха к рубашке. Для примера паспортные данные трёх стендов (по данным продавцов):
листайте таблицу вбок →
| Стенд | Ванна, нагрев | Воздух | Головка | Прижим |
|---|---|---|---|---|
| ТС1000 | 510 л, 3 ТЭНа × 4 кВт, 0–90 °C | 4–6 бар от сети | до 1000×400×400 мм, 250 кг | 5 прижимов на шпильках М16, 10 заглушек, резина 700×500×5 мм |
| ТС1600 | 1720 л, 6 ТЭНов × 5 кВт, 0–90 °C | 4–6 бар | до 1500×600×570 мм, 400 кг | 14 скоб |
| СГИ 1200 | 620 л, 13 кВт, 70–90 °C | 4–6 бар, датчик давления | рабочая зона 1200×380×400 мм, 270 кг | 4 комплекта прижимов; подъём стола пневматический |
По описаниям продавцов прижим у этих стендов шпилечный или скобами; пневмоприжима плит в описаниях нет. Для мастерской, которая опрессовывает несколько головок в день, ручной прижим — это время: каждую плиту зажимают и отпускают на горячей мокрой головке. Пневмоприжим делает то же поворотом ручки распределителя. Ниже — расчёт такого прижима; это наш вариант для самодельного или доработанного стенда, а не устройство серийных стендов.
Расчёт прижима плиты пневмоцилиндрами
Давление в рубашке отжимает плиту от головки с силой, равной давлению, умноженному на площадь, которую ограничивает контур уплотнения:
Fотж = p × S, где p — давление опрессовки, МПа; S — площадь внутри контура уплотнения, мм²; F — Н.
Если резина плотно обжимает металл вокруг каждого окна рубашки, S — это сумма площадей окон. Если резина держит только по наружному краю, а под ней есть зазор между окнами, S — вся площадь внутри этого края, и она намного больше. Измерьте по своей головке или по прокладке ГБЦ. В примере возьмём S = 80 см² = 8 000 мм² — это условная цифра для расчёта, не размер конкретной головки.
| Давление опрессовки | Сила отжима плиты | С запасом 1,5 на обжатие резины |
|---|---|---|
| Воздух 0,15 МПа | 1 200 Н | 1 800 Н |
| Воздух 0,2 МПа (верх нормы ВАЗ) | 1 600 Н | 2 400 Н |
| Воздух 0,4 МПа | 3 200 Н | 4 800 Н |
| Вода 0,5 МПа (проверка рубашки по ВАЗ) | 4 000 Н | 6 000 Н |
Запас 1,5 — наше допущение: прижим должен не только удержать плиту против давления, но и обжать резину так, чтобы она уплотняла по всему контуру. Для своей резины и плиты проверьте опытом: если пузыри идут из-под плиты, а не из металла, прижима мало.
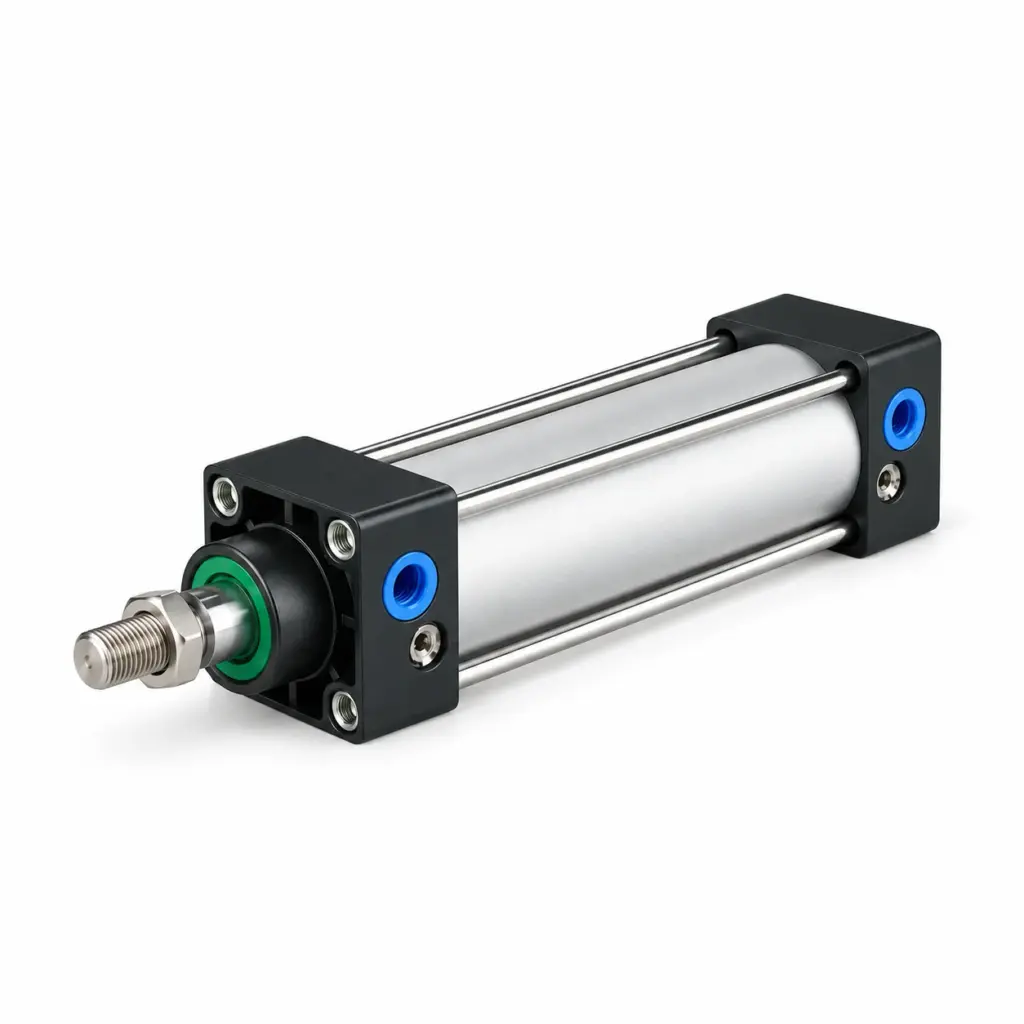
Усилие цилиндра: Fц = pсети × π × D² / 4 × η. Для пневмоцилиндра SC-63-50 (Ø63, шток 20 мм) площадь поршня 3 117 мм². При давлении сети 0,6 МПа теоретическое усилие толкания — 1 870 Н; с КПД 0,9 считаем 1 683 Н на цилиндр.
- Воздух по норме ВАЗ, до 0,2 МПа: нужно 2 400 Н → два цилиндра SC-63-50 дают 3 366 Н. Хватает с запасом.
- Вода 0,5 МПа: нужно 6 000 Н. Четыре цилиндра при 0,6 МПа дают 6 733 Н — запас всего 12 %, а при 0,5 МПа в сети уже 5 611 Н, меньше нужного. Для проверки водой берите пять цилиндров (8 416 Н при 0,6 МПа, 7 014 Н при 0,5 МПа) и обязательно механическую фиксацию траверсы — винтовой дожим или стопор.
- Давление сети упало до 0,4 МПа: два цилиндра дают 2 244 Н — для воздуха 0,2 МПа усилия не хватает (нужно 2 400 Н). Поэтому давление прижима держите не ниже 0,5–0,6 МПа и не берите прижим и опрессовку с одного регулятора.
Цилиндры ставят на раму над столом штоком вниз: шток давит на траверсу, траверса — на плиту. Ход 50 мм хватает, чтобы снять плиту и вынуть головку, если траверса откидывается; для подъёма траверсы целиком берите ход 75 мм (SC-63-75). Воздуха такой прижим почти не ест: ход цилиндра Ø63×50 при 0,6 МПа — около 1,1 нл, два цилиндра на зажим и отжим — порядка 4–5 нл за цикл.
Важно: цилиндры и траверса окажутся над горячей водой и в пару. Цилиндр SC рассчитан на −5…+70 °C, а вода в ванне — 60–90 °C: ставьте цилиндры с запасом по высоте над водой и закройте их экраном от пара. Плита и траверса должны быть рассчитаны на эти силы — тонкий лист под 6 кН прогнётся, и уплотнение уйдёт.
Узел подачи воздуха: схема из стандартной пневматики
Воздух в рубашку подают через отдельную ветку, где давление выставлено низко и видно на манометре. Порядок от сети к головке:
- Быстросъём на вход ветки — SF20 с внутренней резьбой G1/4: 600 ₸; ответный штекер — под профиль быстросъёма вашего шланга. Подключили шланг цеха — ветка под давлением сети.
- Регулятор давления AR2000-02 (G1/4, регулировка 0,05–0,85 МПа): 5 400 ₸. Им выставляют 0,15–0,2 МПа. Нижний предел 0,05 МПа позволяет начинать с малого давления.
- Кран подачи BUC08 под трубку 8 мм: 1 800 ₸. Наполнили рубашку — закрыли кран: при выбитой заглушке не идёт непрерывный поток из сети.
- Манометр рубашки — после крана. Манометр W ставят на резьбовой отвод у штуцера плиты, выше уровня воды: тогда при закрытом кране он показывает давление в рубашке, а не в регуляторе. W2011-Y40 (пластик, нижнее присоединение) — 1 980 ₸, W3012-Y50 (нержавеющая сталь 304) — 4 500 ₸. Второй манометр на порт регулятора нужен, чтобы выставить давление. Для 0,2 МПа удобна шкала до 0,6 МПа: рабочее давление попадает в первую треть шкалы, стрелку видно. Диапазон шкалы и резьбу манометра W уточните у инженера до заказа — в карточке их нет.
- Сброс из рубашки. Тройник PE08 после крана подачи — 350 ₸ — и на его отводе второй кран BUC08, открытый в атмосферу. Закрыли подачу, открыли сброс — манометр рубашки ушёл в ноль, только тогда снимают прижим.
- Трубка и фитинги: трубка PU 8×5 — 550 ₸, прямой цанговый фитинг PC08-02 (наружная коническая R1/4) — 370 ₸. Трубка PU рассчитана на −20…+40 °C, цанговые фитинги — на +5…+60 °C, поэтому только выше воды. Участок, который уходит в ванну, и штуцер в плите — металлические (стальная или медная трубка, металлический штуцер); воздух удобнее подводить через плиту, которая остаётся над водой.
Чего в узле не хватает из нашего каталога: предохранительного клапана. Регулятор держит давление, но не защищает рубашку, если его выкрутили до упора. Поставьте после регулятора предохранительный клапан для сжатого воздуха с пропускной способностью не меньше расхода регулятора, настроенный чуть выше давления опрессовки — например, 0,25 МПа при опрессовке 0,2 МПа. Клапан для воды или пара не годится. В каталоге WAALPC предохранительных клапанов нет.
Ветка прижима берёт воздух до регулятора опрессовки, давление сети 0,5–0,6 МПа:
- Ручной распределитель 4R210-08 (5/2, G1/4, ручной возврат, 0–0,8 МПа): 5 500 ₸. Ручку на себя — цилиндры прижали, от себя — подняли. Распределитель остаётся в выбранном положении сам, держать рукой не нужно.
- Дроссели с обратным клапаном SL10-03A (резьба R3/8 в порт G3/8 цилиндра SC-63, трубка 10 мм, исполнение A — дросселирует выхлоп): 4 200 ₸. Ими замедляют опускание траверсы, чтобы плита не била по головке.
- Глушители на выхлопы распределителя — BSL из спечённой бронзы, по резьбе выхлопных портов (для G1/4 — BSL-02: 360 ₸).
Если давление сети пропадёт, распределитель 4R не удержит цилиндры поджатыми: усилие уйдёт вместе с давлением, и рубашка под давлением приподнимет плиту — возможен выброс плиты и горячей воды. Поэтому при опрессовке водой и при любом давлении выше 0,2 МПа траверсу дополнительно фиксируют механически — винтовым дожимом или стопором, а ручку распределителя не трогают, пока манометр рубашки не покажет ноль. Порядок разборки: закрыть подачу, открыть сброс, дождаться нуля на манометре рубашки, затем поднять прижим.
Порядок опрессовки
- Очистите головку от нагара и старой прокладки: грязь на плоскости мешает плите уплотнить.
- Закройте все окна рубашки плитами с резиной и заглушками, на одну плиту поставьте штуцер подачи воздуха.
- Прижмите плиты. Подайте 0,05–0,1 МПа и проверьте раствором, что не травит из-под плит.
- Опустите головку в ванну с водой 60–80 °C (ВАЗ), прогрейте 5 минут.
- Поднимите давление до рабочего по методике двигателя — по ВАЗ 0,15–0,2 МПа. Закройте кран подачи.
- Наблюдайте 1–1,5 минуты: цепочка пузырьков из металла — трещина, отметьте место маркером после подъёма. Пузыри из-под плиты — дожмите прижим, это не брак.
- Откройте кран сброса и дождитесь нуля на манометре рубашки, только потом поднимайте прижим и вынимайте головку.
Безопасность
- Давление — не выше методики. Заглушки рубашки части головок, по данным Goodson, выбивает около 4 бар.
- Горячая вода 60–90 °C — рукавицы, щиток, подъём головки краном или подъёмом стола, а не руками.
- Сжатый воздух в рубашке хранит энергию: не откручивайте плиты под давлением, сначала сбросьте до нуля по манометру рубашки. Подробнее о сбросе давления перед обслуживанием — в статье «Безопасный сброс давления».
- ТЭНы и вода — ванна с защитой от сухого пуска и заземлением, пневматику и электрику разнесите.
Типичные ошибки
- Опрессовка холодной головки. Трещина в холодном металле закрыта; без нагрева её можно пропустить.
- 6 бар «чтобы точно». Паспорт стенда — не норма для головки; можно выбить заглушку.
- Пузыри из-под плиты приняли за трещину. Сначала проверьте уплотнение раствором на малом давлении.
- Прижим и опрессовка от одного регулятора. Опустили давление для головки — ослаб прижим.
- Опрессовка вместо проверки плоскости. Головка без трещин может быть покороблена: по руководству ВАЗ-2114 допустимый зазор — 0,1 мм, больше — фрезеровка или замена.
Источники
- Руководство по ремонту ВАЗ-21011 и ВАЗ-21051, раздел «Проверка герметичности головки цилиндров» (перепечатка vazbook.ru).
- Руководство по ремонту ВАЗ-2114, раздел «Головка блока цилиндров: проверка» (vazbook.ru).
- Jim Tapp, «Holes in Your Head, or the Fine Art of Crack Detection», Goodson Gazette (goodson.com).
- TM 9-6115-604-34, руководство по ремонту дизель-генераторов армии США, проверка головки цилиндров.
- Паспортные данные стендов ТС1000 и ТС1600 (technosouz.ru) и СГИ 1200 (данные продавцов).
- «За рулём», статья «Всему голова».
- Карточки corneta.kz: цилиндр SC, распределитель 4R, дроссель SL, регулятор AR, манометр W, кран BUC, тройник PE, быстросъём SF, фитинг PC, трубка PU, глушитель BSL.
- Расчёт прижима и расхода воздуха — наш, по формулам в тексте.
Выбрать SC: 211 исполнений, от 11 160 ₸
В каталоге — Пневмоцилиндр стандартный SC (шпильчатый), Ø 32–250 мм. Откройте серию или найдите совместимый аналог по чужому обозначению:
Калькуляторы и инструменты
или подбор аналога европейских брендов
Смотрите также: артикулы, аналоги, другие статьи (3)
Пришлите список позиций — вернём варианты с ценами
Позициялар тізімін жіберіңіз — бағасымен нұсқаларды қайтарамыз
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Кестедегі артикулдер тізімін және санын қойыңыз — WAALPC біздің позицияларымызды таңдап, шот жібереміз. Қоңырау шалуға да болады: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр стандартный SC (шпильчатый): 211 исполнений, Ø 32–250 мм, цена от 11 160 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: