Как сделать запайщик пакетов своими руками?
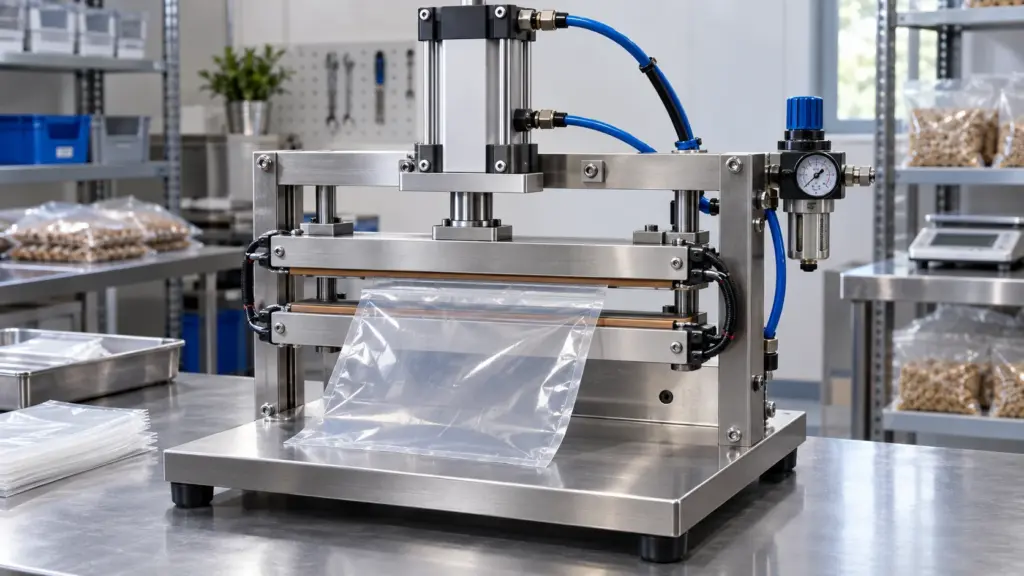
Раму и корпус запайщика обычно варят из тонкостенного профиля или гнут из листа — это слесарная работа, отдельная от пневматики. Пневмопривод отвечает за узел сжатия: он сводит и разводит губки с заданным усилием; распределитель выбирают моностабильным, а схождение губок смягчают дросселями на выпуске.
Товары из статьи
Что такое запайщик пакетов и его пневмопривод?
Запайщик пакетов — это термоузел (нагревательная лента и терморегулятор) плюс пневмопривод, который сжимает губки и держит плёнку под давлением, пока идёт сварка шва. Пневматика тут не варит шов — она прижимает плёнку с заданным усилием, а при пропадании напряжения на катушке распределителя пружина сама возвращает золотник, и губки разжимаются. Если пропадёт воздух, а катушка останется под напряжением, губки сами не разойдутся — это отдельный случай, он разобран ниже. Термоэлемент и терморегулятор — покупные изделия, у нас их нет; мы разбираем и подбираем именно привод сжатия: цилиндр, распределитель, дроссели, узел подготовки воздуха.
Пневмокомпоненты для узла: цилиндры MAL — от 5 520 ₸, цилиндры DSBC — от 17 820 ₸, распределители 4V — от 4 920 ₸, регуляторы AR — от 3 000 ₸, фитинги PC — от 240 ₸. Подбор по расчёту усилия ниже.
Формула привода простая: усилие на губках F = k × L, где L — длина шва в миллиметрах, а k — удельное усилие прижима; в этой статье принято как допущение 0,2–0,5 Н на миллиметр шва (не паспортная величина: зависит от плёнки, ширины губки и рычажной передачи, уточняется пробным швом). Для шва 300 мм это 60–150 Н. С учётом потерь на трение (≈10 %, допущение) такое усилие даёт цилиндр диаметром 20 мм при давлении примерно 2,1–5,3 бар. Дальше в статье — расчёт по трём длинам шва, подбор цилиндра и распределителя, и отдельно — что происходит с губками при потере напряжения и при потере воздуха: это два разных случая.
🛒 Решение в каталоге:
Компактные цилиндры WAALPC SDA Ø12–25 мм (в примерах статьи; в каталоге серия SDA — до Ø100) и распределители 4M210 (моностабильные, 5/2) .
Из чего состоит запайщик пакетов — термоузел и пневмопривод?
Раму и корпус запайщика пакетов обычно варят из тонкостенного профиля или гнут из листа — крепление губок, направляющие, станина — это слесарная и сварочная работа, отдельная от пневматики. В этой статье мы разбираем именно узел сжатия: то, что сводит и разводит губки с заданным усилием, а не сборку рамы целиком.
У запайщика пакетов две независимые подсистемы, и их нельзя путать при подборе:
- термоузел — нагревательная лента (нихром или похожий сплав) и терморегулятор, который держит заданную температуру шва. Это покупные изделия — у нас их нет, и мы не будем делать вид, что подбираем терморегулятор так же уверенно, как цилиндр из каталога;
- пневмопривод — цилиндр, распределитель, дроссели и узел подготовки воздуха (ФРЛ), которые сводят губки с рассчитанным усилием, держат прижим на время сварки и остывания шва, а потом разводят губки. Это наша часть, и дальше — расчёт именно по ней.
Пневмопривод в запайщике пакетов решает три задачи одновременно: сжать плёнку с усилием, которое держит шов без пережима и без утечки воздуха из будущего пакета; удержать прижим на время нагрева и остывания; и — обязательно — самостоятельно разжать губки, если пропало питание или воздух, потому что губки в это время горячие.
Как рассчитать усилие сжатия губок по длине шва?
Удельное усилие прижима для термосварки полимерной плёнки в расчёте принято в диапазоне k = 0,2–0,5 Н/мм длины шва. Это допущение статьи для оценки порядка величины, а не паспортное значение: нижняя граница — для тонкой плёнки, верхняя — для более плотной многослойной, где нужен более сильный прижим, чтобы слои сварились по всей толщине. Ширина губки и рычаг между цилиндром и губкой в формулу не входят: если между штоком и губкой есть рычаг, усилие на губке равно усилию цилиндра, умноженному на передаточное отношение.
Формула: F = k × L, где L — длина шва в миллиметрах, F — итоговое усилие сжатия в ньютонах.
листайте таблицу вбок →
| Длина шва L, мм | F при k=0,2 (мин) | F при k=0,5 (макс) | Диапазон F, Н |
|---|---|---|---|
| 200 | 40 Н | 100 Н | 40–100 |
| 300 | 60 Н | 150 Н | 60–150 |
| 400 | 80 Н | 200 Н | 80–200 |
Конкретное значение k внутри диапазона подбирают опытным путём по первому шву: если шов рвётся или расслаивается при вскрытии — прижим слабый, если плёнка у кромки шва вытягивается и мутнеет («передавлено») — прижим избыточен. Пневмопривод должен уметь работать во всём диапазоне 0,2–0,5 Н/мм, а не только в одной точке — это и определяет подбор цилиндра и давления в следующем разделе.
Как подобрать пневмоцилиндр — диаметр и ход?
Усилие на штоке в конце хода (когда поршень стоит и губки сжаты) — F = p × A − R, где p — давление в МПа, A — площадь поршня в мм² (A = π×D²/4), R — потери на трение уплотнений. В расчёте принято R ≈ 0,1·p·A (≈10 %, допущение), поэтому нужное давление считаем как p = F / (0,9 × A). Задача подбора — не «взять цилиндр помощнее», а выбрать диаметр так, чтобы весь диапазон усилия шва (0,2–0,5 Н/мм) укладывался в рабочее окно давления на регуляторе. Границы окна: снизу — минимальное рабочее давление распределителя (0,15 МПа = 1,5 бар по карточке 4V/4M), сверху — давление сети с запасом (допущение: сеть 6 бар, рабочее давление не выше ≈ 0,8 от неё, то есть около 4,8 бар).
листайте таблицу вбок →
| Шов L, мм | F, Н | Диаметр цилиндра | Площадь A, мм² | Давление на F (с потерями ≈10 %) |
|---|---|---|---|---|
| 200 | 40–100 | Ø16 мм | 201 | 2,2–5,5 бар |
| 300 | 60–150 | Ø20 мм | 314 | 2,1–5,3 бар |
| 400 | 80–200 | Ø25 мм | 491 | 1,8–4,5 бар |
Все три случая укладываются в окно давления 1,8–5,5 бар: диаметр цилиндра для каждой длины шва подобран под него, а не взят «с запасом». Рабочее давление цилиндров SDA по карточке серии — 0,1–0,9 МПа, регулятор AFR2000 настраивается в пределах 0,05–0,85 МПа, так что по паспортным диапазонам окно допустимо. Запас невелик: у швов 200 и 300 мм верхняя граница окна (5,5 и 5,3 бар) близка к давлению сети 6 бар. При 4,8 бар (0,8 от сети) цилиндр Ø16 даёт ≈ 87 Н (k до ≈ 0,43 для шва 200 мм), Ø20 — ≈ 136 Н (k до ≈ 0,45 для шва 300 мм); если пробный шов требует больше — берите цилиндр на типоразмер крупнее и пересчитайте окно.
Ход подвижной губки берут минимальным — по факту зазора, нужного для прохода плёнки и визуального контроля, обычно 10–25 мм. Больший ход не добавляет усилия, зато увеличивает подвижную массу и время цикла: цилиндру приходится разгонять и тормозить лишний путь дважды на каждый шов.
Почему цилиндр малого диаметра и короткого хода — не мощнее, а точнее?
Логика подбора здесь обратная привычной: не «чем больше диаметр, тем надёжнее», а «диаметр ровно под диапазон усилия шва». Возьмём для шва 300 мм цилиндр Ø25 вместо Ø20: A = 491 мм², и для 60–150 Н нужно давление p = F / (0,9 × 491) ≈ 1,4–3,4 бар. Нижняя граница 1,4 бар оказывается ниже минимального рабочего давления распределителя (1,5 бар по карточке 4V/4M) — настроить слабый прижим для тонкой плёнки не получится: распределитель не переключится надёжно. Малый диаметр держит обе границы диапазона усилия в допустимом окне давления.
Короткий ход даёт то же самое с другой стороны: меньше подвижная масса — быстрее цикл и меньше механическая инерция, которую нужно гасить дросселем на подходе губок к плёнке. Для запайщика, который варит по нескольку швов в минуту, это прямо влияет на производительность линии, а не только на плавность хода.
Как задать время выдержки шва — реле времени и логика цикла?
Выдержка шва запайщика пакетов — это не пневматическая функция, а электрическая: временем управляет реле времени (таймер) в цепи нагревателя, тот же класс покупного оборудования, что и терморегулятор. Пневмопривод в этой логике — исполнительный механизм: он держит губки сжатыми весь заданный интервал и не размыкается раньше срока.
Интервал обычно состоит из двух частей, даже если на контроллере одна ручка регулировки: сначала нагрев шва под прижимом (доли секунды — несколько секунд, зависит от толщины плёнки и мощности ленты), затем короткая выдержка на остывание под тем же прижимом — если разжать губки сразу после отключения нагрева, шов ещё не схватился и может разойтись. Разводить губки раньше времени опасно вдвойне: и шов не держит, и лента ещё горячая.
Почему распределитель для безопасности — моностабильный, а не бистабильный?
Губки запайщика пакетов горячие и сходятся с реальным усилием — 40–200 Н на кромке, которая соприкасается с нагретой до температуры сварки плёнкой. Это рабочая зона, где рука не должна оказаться ни при каком сбое. Поэтому первое требование к схеме — не к усилию, а к поведению при отказе: пропало питание — губки обязаны разойтись сами, без команды оператора. Отдельно разобран отказ по воздуху: там одной пружины недостаточно.
Это разница между двумя типами распределителя, о которой у нас есть отдельная статья про моностабильный и бистабильный пневмораспределитель. Коротко: бистабильный распределитель (с двумя катушками или механической фиксацией) держит последнее положение золотника даже без питания — обесточился на середине цикла, губки как были сжаты, так и остались. Моностабильный распределитель с пружинным возвратом устроен иначе: у него только одна катушка, и при полном её обесточивании пружина сама возвращает золотник в исходное положение. Безопасным оно становится только при правильной обвязке: у 4V210 по символу заводского листа в покое P→A и B→S, под током P→B и A→R, поэтому порт A ведут на штоковую полость (разжатие), а порт B — на поршневую (сжатие при поданном напряжении). Лист не даёт соответствия букв цифрам ISO, поэтому ориентируйтесь на символ на корпусе; у другой серии и исполнения проверьте исходное положение по их схеме и в паспорте.
Для запайщика пакетов это делает моностабильный 5/2-распределитель обязательным элементом схемы: например 4M210-06-DC24V — 5/2 с одной катушкой, порты G1/8, при снятии напряжения пружина возвращает золотник в исходное положение (при обвязке выше — «разжато»). Оговорка: серия 4M рассчитана на монтаж на поверхность NAMUR (в карточке это подтверждено для 4M310) и применяется на приводах арматуры — для трубной обвязки цилиндра проверьте монтаж выбранного исполнения 4M210; вариант с портами в корпусе — 4V210-08-DC24V (G1/4, моностабильный, катушка DC 24 В), логика схемы та же.
Но пружина в распределителе решает только половину задачи — случай, когда пропало питание, а воздух в магистрали ещё есть. Если пропал воздух (остановился компрессор, порван шланг), а катушка осталась под напряжением, пружина не помогает: у распределителя с внутренним пилотом она вернёт золотник, когда давление упадёт ниже нужного пилоту, но воздуха на разжатие уже нет. Давления нет ни на одном порту, усилия нет ни в одну сторону, и губки остаются сжатыми и горячими. А если за обратным клапаном держится запас, пилот питается от него и золотник остаётся включённым, пока катушку не обесточат. Чтобы губки всё же разошлись, схема должна сама снять напряжение и подать воздух на разжатие: (1) реле давления на входе, до обратного клапана (за клапаном давление держит запас, и падения реле не увидит), снимает питание катушки и нагрева; (2) обратный клапан на входе с небольшим запасом объёма за ним удерживает остаточный воздух, которого хватает на один ход разжатия после того, как пружина вернула золотник. Оговорки: реле давления в состав примера не входит и подбирается отдельно; обратный клапан удерживает воздух, только если разрыв — выше по потоку от него (порванный шланг ниже клапана стравит всё). Оценка запаса (допущение): полость разжатия Ø20 при штоке Ø8 и ходе 15 мм — (314 − 50) × 15 ≈ 4 см³; при запасе 0,1 л, объёме линии ≈ 20 см³ давление после расширения ≈ 7 × 100 / (100 + 20 + 4) ≈ 5,6 бар абс. (≈ 4,6 бар изб.) — на один ход хватает. Диаметр штока и объёмы уточните по карточке цилиндра и по своей обвязке. Обратный клапан из примера — цанговая серия SPC (наружная резьба R1/8 или R1/4): размер под трубку и резьбу подбирают под обвязку (порт фильтра-регулятора AFR2000 у нас G1/4).
Зачем нужны двуручное управление и защитная планка?
Пневматическая защита от залипшего положения — необходимое, но не единственное условие безопасности запайщика пакетов. Пока цикл идёт штатно, руки оператора не должны оказываться между губками в момент их схождения — это отдельная задача, которую решает не клапан, а органы пуска цикла.
Два практических варианта: двуручное управление — цикл сжатия стартует только при одновременном нажатии двух кнопок, разнесённых так, чтобы одной рукой их не достать; и механическая защитная планка — неподвижный кожух перед зоной сжатия, который физически не даёт пальцам попасть между губками, независимо от того, что делает оператор. Двуручный пуск для реального цеха собирают на профильном реле безопасности с контролем одновременности нажатия (задержка между кнопками не больше 0,5 с — двуручное управление типа III по ISO 13851; простая логика «И» из двух кнопок или двух кранов 3/2 не проверяет разбежку по времени и не защищает от фиксации одной кнопки), а не просто на двух кнопках через «И». Проект своими руками — не оценка рисков по ISO 12100 и не расчёт системы управления по ISO 13849: категорию безопасности и состав защит определяет тот, кто строит и эксплуатирует машину. Для самодельного запайщика планка механически проще и дешевле, но она не подменяет двуручное управление там, где по циклу губки могут пойти на сжатие без прямого участия оператора — например, по сигналу от датчика заправленной плёнки.
Как дроссели на выпуск дают мягкое схождение губок без удара?
Ход у цилиндра короткий (10–25 мм), а давление в рабочем диапазоне статьи — до 5,5 бар: без ограничения скорости губки долетают до плёнки почти мгновенно и бьют по упору с ударом, а не мягко сжимают. Это износ механики цилиндра и лишний риск для пальцев у самой кромки прижима, даже при исправной защите пуска.
Решает это дроссель на выпуске — он стоит не на подаче, а на выхлопном порту цилиндра и ограничивает скорость поршня, «придушивая» выходящий воздух, а не входящий. Усилие в конце хода при этом не падает — давление на рабочей стороне поршня остаётся полным, регулируется только скорость движения. Дроссель с обратным клапаном AS1201F-M5-06A ставится по одному на каждый порт цилиндра — тогда мягким получается и схождение губок, и их открытие после снятия прижима, что тоже важно: резкий рывок на открытии у горячего узла — не то движение, которое нужно рядом с рукой оператора. Присоединение: у цилиндров SDA Ø12–25 порт — M5×0,8 (карточка), поэтому в примере дроссель с резьбой M5×0,8 и цангой под трубку Ø6 мм. Линейный AS2202F-06A (трубка–трубка, без резьбы) в порт цилиндра не вворачивается.
Как рабочая температура у горячего узла влияет на ресурс уплотнений?
Уплотнения цилиндров SDA — нитрильная резина (NBR), температура окружающей среды по карточке серии −5…+70 °C (в строке об исполнениях там же для стандартного указано до +80 °C; у горячего узла считайте по меньшему пределу). Распределитель 4V210 в карточке — уплотнения NBR и окружающая среда −20…+70 °C (по листу завода), у 4M210 — −5…+60 °C (лист завода). Нагревательная лента заметно горячее этих пределов, поэтому вблизи неё уплотнения дубеют и теряют эластичность быстрее паспортного ресурса. Термостойкие исполнения (фторкаучук, FKM/Viton) держат более высокую температуру, чем NBR, но исполнение SDA с FKM в карточке серии не заявлено — уточняйте до заказа.
Практические меры: разносить цилиндр и термоэлемент по конструкции планки, а не ставить впритык (тепло по металлу планки передаётся на корпус цилиндра быстрее, чем кажется); где расстояние всё равно небольшое — закладывать тепловой экран между лентой и корпусом цилиндра; для новой конструкции с малым зазором — заранее выяснить, есть ли исполнение с уплотнением FKM, а не переделывать после первого отказа манжет; температуру у корпуса цилиндра и распределителя измерить в работе. Паспортный диапазон температур — по карточке или даташиту конкретной серии, у разных производителей он отличается.
Как выглядит пример расчёта привода под шов 300 мм?
Исходные данные (допущения): шов L = 300 мм, плёнка средней плотности, k принимаем по всему диапазону 0,2–0,5 Н/мм, потери на трение ≈ 10 %, сеть 6 бар.
1. Усилие: F = k × L = 0,2×300…0,5×300 = 60–150 Н.
2. Диаметр цилиндра: берём Ø20 мм, площадь поршня A = π×20²/4 ≈ 314 мм². Проверка по границам диапазона с потерями: p = F / (0,9 × A); p(F=150 Н) = 150 / 282,7 ≈ 0,53 МПа (5,3 бар); p(F=60 Н) = 60 / 282,7 ≈ 0,21 МПа (2,1 бар). Обе границы — в окне 1,5–6 бар (выше минимального давления распределителя, ниже давления сети), но верхняя близка к сети: при 4,8 бар цилиндр даёт ≈ 136 Н, то есть k до ≈ 0,45; для более плотной плёнки — Ø25 (150 Н при ≈ 3,4 бар).
3. Ход: 15 мм — с запасом на толщину сложенной вдвое плёнки и зазор для визуального контроля шва, без лишнего вылета штока (ход — допущение примера).
4. Артикул цилиндра — SDA-20-15-P, Ø20×15 мм, порты M5, демпфирование «P» по обозначению, 4 860 ₸.
5. Распределитель — 5/2 моностабильный 4M210-06-DC24V, 5 700 ₸: одна катушка 24 В, пружинный возврат в исходное положение при снятии напряжения; порты подключены так, чтобы исходное положение = «разжато» (см. выше).
6. Дроссели на оба выпускных порта цилиндра — AS1201F-M5-06A × 2, по 1 080 ₸ (резьба M5×0,8 под порт цилиндра, трубка Ø6 мм).
7. Фильтр-регулятор для настройки давления в диапазоне 2,1–5,3 бар (по карточке 0,05–0,85 МПа, порт G1/4; манометр — проверить комплектацию) — AFR2000, 5 040 ₸.
8. Обратный клапан на входе (удерживает запас воздуха при потере давления в магистрали выше по потоку; размер и резьбу подобрать под обвязку) — цанговая серия SPC, от 840 ₸.
В состав привода не входят термоузел, рама, реле давления на входе, реле безопасности двуручного пуска и запас объёма (ресивер) — это отдельные позиции вне примера. Допущения расчёта: k = 0,2–0,5 Н/мм, потери ≈ 10 %, сеть 6 бар и рабочее давление ≤ ≈ 0,8 от сети, запас воздуха 0,1 л; всё остальное — карточки серий WAALPC.
Какие типичные ошибки бывают при сборке пневмопривода?
- Ставят бистабильный распределитель ради экономии воздуха на удержание положения — экономят не на том: при сбое питания горячие губки не разойдутся сами.
- Берут цилиндр на типоразмер крупнее «с запасом», без пересчёта по формуле — нижняя граница усилия шва требует давления ниже минимального рабочего давления распределителя (1,5 бар по карточке), точной настройки нет.
- Рассчитывают на пружину при потере воздуха — при пропавшем воздухе и поданном напряжении губки остаются сжатыми; нужны реле давления и запас воздуха за обратным клапаном.
- Не ставят дроссели на выпуск, считая короткий ход достаточно медленным сам по себе — при рабочем давлении 2–5 бар короткий ход разгоняется почти мгновенно, губки бьют по упору.
- Монтируют цилиндр впритык к нагревательной ленте без теплового зазора или экрана — манжеты NBR теряют эластичность раньше паспортного ресурса.
- Время выдержки привязывают к самому клапану, а не к контроллеру нагрева — прижим снимается до того, как шов остыл, и шов расходится при выемке пакета.
- Считают двуручный пуск формальностью — одну из кнопок фиксируют скотчем «для удобства», и защита от двух рук в опасной зоне перестаёт работать.
Как выглядит спецификация привода запайщика пакетов?
Спецификация для примера со швом 300 мм — все артикулы есть в каталоге WAALPC, ссылки ведут на карточки товара; присоединительные размеры обратного клапана уточняются по вашей обвязке:
| Компонент | Артикул | Цена |
|---|---|---|
| Цилиндр Ø20×15 мм | SDA-20-15-P | 4 860 ₸ |
| Распределитель 5/2, моностабильный | 4M210-06-DC24V | 5 700 ₸ |
| Дроссель с обратным клапаном, 2 шт. | AS1201F-M5-06A | 1 080 ₸ × 2 |
| Фильтр-регулятор | AFR2000 | 5 040 ₸ |
| Обратный клапан на входе (размер под обвязку) | SPC (присоединение — по карточке) | от 840 ₸ |
Оборудование WAALPC — в каталоге.
Подобрать по теме
Какие размеры по теме есть у нас?
Страницы с размерами, ценой и обозначениями других марок для серий из этой статьи: SDA-25-25, SDA-50-60, SDA-50-50, SDA-32-30.
Какие вопросы чаще всего задают про привод запайщика пакетов?
Чем запайщик пакетов отличается от одного термоузла?
Термоузел (нагревательная лента и терморегулятор) варит шов теплом, но сам по себе не создаёт прижима — это покупной электрический узел. Пневмопривод сжимает губки с рассчитанным усилием и держит прижим на время нагрева и остывания шва; без него плёнка либо не сварится по всей длине, либо шов получится рыхлым.
Почему нельзя ставить бистабильный распределитель на запайщик пакетов?
Бистабильный распределитель держит последнее положение золотника даже без питания — если обесточить его в момент, когда губки сжаты, они останутся сжатыми. Моностабильный распределитель с пружинным возвратом при снятии напряжения переключается в безопасное положение сам, без участия оператора.
Что будет, если пропадёт не питание, а сам воздух?
Если воздух пропал, а катушка осталась под напряжением, у цилиндра двустороннего действия нет усилия ни на одном порту, и губки остаются сжатыми — пружина распределителя эту ситуацию не исправляет. Схема должна сама снять напряжение по реле давления, а обратный клапан с небольшим запасом объёма за ним даёт остаточный воздух на один ход разжатия. Это разбор принципа, а не готовый проект безопасности: реле давления в состав примера не входит.
Сколько по времени должны быть сжаты губки при сварке шва?
Время состоит из нагрева (доли секунды — несколько секунд, зависит от плёнки и мощности ленты) и короткой выдержки на остывание шва под тем же прижимом. Задаёт интервал реле времени в цепи нагревателя, а не пневматика.
Можно ли обойтись без дросселей на выпуске цилиндра?
Можно, но тогда губки долетают до упора почти мгновенно и бьют по нему с ударом — это износ механики и лишний риск у самой кромки прижима. Дроссель на выпускном порту гасит скорость движения, не снижая усилия в конце хода.
Мой шов другой длины — не 200, 300 и 400 мм, что делать?
Формула та же: F = k × L для своей длины шва, дальше — диаметр цилиндра под окно давления между минимальным давлением распределителя (1,5 бар) и ≈ 0,8 от давления сети, с учётом потерь ≈ 10 % (p = F / (0,9 × A)). Пришлите длину шва и тип плёнки — посчитаем готовую спецификацию.
Команда CORNETA.KZ
Подбор пневмопривода и аналогов WAALPC по ISO/ГОСТ. Расчёты в статье — по стандартным формулам (F = p·A − R) и данным карточек серий WAALPC, допущения (k, потери, давление сети) помечены в тексте; пришлите параметры своего запайщика — посчитаем спецификацию за 1 рабочий день.
Ресурс уплотнений у горячего узла и выбор материала (NBR/FKM/полиуретан) — уплотнения пневматики: что выбрать. Про мягкое дросселирование на выпуске — дроссель в пневматике: типы и регулировка скорости. Другой узел упаковочной линии — мешкозашивочная машина с пневмоотсечкой нити.
Ещё по теме: артикулы, аналоги и статьи (21)
- Моностабильный и бистабильный пневмораспределитель: отличия, выбор, схема
- Пневмораспределитель 5/2: схема подключения, маркировка портов
- Прессы и штамповка — цилиндры и распределители для прижимных узлов
- Каталог пневмоцилиндров WAALPC — все диаметры
- Каталог распределителей — 5/2, моностабильные и бистабильные
- Узлы подготовки воздуха (ФРЛ)
- Принадлежности цилиндров: дроссели, крепления
- 🧮 Калькулятор усилия пневмоцилиндра
- Тестораскаточная машина — пневмопривод для пищёвки
- Пневматический дозатор: отмер порции перед упаковкой
- Пневмоцилиндр SDA-32-20-P-A Ø32 ход 20
- Пневмоцилиндр SDA-12-50-P-A Ø12 ход 50
- Пневмоцилиндр SDA-50-30-P-A Ø50 ход 30
- Пневмоцилиндр SDA-50-50-P Ø50 ход 50
- Пневмоцилиндр SDA-50-90-P-A Ø50 ход 90
- совместимый аналог AirTAC SDA Ø25×30
- совместимый аналог AirTAC SDA Ø25: все ходы
- совместимый аналог AirTAC SDA Ø40: все ходы
- совместимый аналог AirTAC SDA Ø63: все ходы
- WAALPC SDA-80-10-P-A
- WAALPC SDA-25-10-P-A
Пришлите список позиций — вернём варианты с ценами
Позициялар тізімін жіберіңіз — бағасымен нұсқаларды қайтарамыз
Вставьте список артикулов из таблицы и количество — подберём наши позиции WAALPC и вышлем счёт. Можно позвонить: +7 707 540-71-38.
Кестедегі артикулдер тізімін және санын қойыңыз — WAALPC біздің позицияларымызды таңдап, шот жібереміз. Қоңырау шалуға да болады: +7 707 540-71-38.
Главный инженер CORNETA.KZ ответит за 1 рабочий день: Пневмоцилиндр профильный DSBC (ISO 15552): 1060 исполнений, Ø 32–125 мм, цена от 17 820 ₸. Подберём исполнение, проверим расчёт и пришлём спецификацию на WAALPC.
WhatsApp на всех номерах. Или оставьте адрес электронной почты — ответим письмом за 1 рабочий день: